


Производители, производящие детали для проволоки в средних или больших объёмах, часто обнаруживают, что выход ограничен не столько мощностью машины, сколько окружающим процессом: детали загружаются и позиционируются вручную, перемещаются между отдельными этапами формования и корректируются многократно, поэтому каждый сдвиг вносит свою собственную вариативность. Автоматизация формования проволоки с ЧПУ решает эти ограничения, объединяя подачу, позиционирование, изгиб, формовку и резку в один программируемый рабочий процесс. В этой статье объясняется, где теряется эффективность производства при традиционном формовании проволоки, как автоматизированная формовка проволоки восстанавливает её и что следует оценивать перед автоматизацией процесса.
Цель практична: мы рассматриваем производственные этапы, которые можно автоматизировать, как управление ЧПУ улучшает согласованность, какие компоненты приносят наибольшую пользу и на вопросы, на которые нужно ответить перед выбором автоматической формовочной машины. Правильное решение зависит от геометрии вашего продукта, технических характеристик провода и объёма производства, а не от какой-то общей тенденции.
Что такое автоматизация формования проводов?
На практике в производстве автоматизация формования проволоки означает замену этапов формования, управляемых оператором, на станок, который выполняет сохранённую программу. Автоматизированный процесс формования проволоки может объединить операции подачи, выравнивания, позиционирования, изгиба, вращения или формовки, резки и получения готовой продукции в один непрерывный рабочий процесс. Вместо того чтобы оператор измерял и позиционировал каждую деталь, машина вытягивает провод из катушки, перемещает её в нужное положение, формирует каждый изгиб последовательно и разрезает готовый компонент по длине.
Возможности, которые делают это возможным, те же, что используются в современном ЧПУ-оборудовании: управление ЧПУ хранит последовательность формирования и координирует каждую ось; сервомоторы обеспечивают точное, повторяемое движение при подаче, изгибе и вращении; автоматическая подача провода обеспечивает перемещение материала по машине без ручного контроля; а многоосевые перемещения позволяют совершать изгибы в нескольких плоскостях. Программируемые формующие последовательности означают, что изменение продуктов связано с изменением программы и инструментов, а не в переработке фикстора. Точный процесс зависит от продукта и конфигурации машины, поэтому автоматизация строится вокруг конкретного компонента.
Где теряется производственная эффективность в традиционном формовании проволоки?
Прежде чем решать, как автоматизировать, важно точно определить, где эффективность исчезает в ручном или полуручном процессе. Приведённые ниже источники распространённы в производстве проволочных компонентов.
Повторяющаяся ручная обработка
Каждый компонент провода нужно поднять, поставить на инструмент или шаблон, сформировать, проверить и отложить в сторону. При низкой громкости это приемлемо; на средних и больших объёмах обработка повторяется тысячи раз за заказ. Загрузка, позиционирование и обработка требуют труда и времени производства, не добавляя ценности, а усталость делает каждое повторение немного менее точным.
Несколько отдельных этапов обработки
Когда проволочная деталь требует изгиба и других операций, таких как пробивание или скручивание, производители часто перемещают деталь между разными станками. Каждая передача добавляет время обработки, позиционирования и настройки, а каждый новый матч вводит свою собственную точку отсчёта. Чем больше компонент перемещается, тем выше вероятность вариаций размерности между шагами.
Ручная регулировка
Ручное формование зависит от того, проверяет результат оператором и корректирует следующую попытку. Изгиб, измерение, коррекция и повторная попытка идут медленно, а коррекция основана на последней части, а не на стабильном параметре процесса. Ручная настройка влияет на согласованность, потому что референс движется с каждым оператором и попыткой.
Ограниченная масштабируемость производства
Ручные процессы становятся трудномасштабируемыми при увеличении объема заказов. Добавление выхода означает добавление операторов, верстаков и площади на пола, в то время как время цикла на деталь остаётся прежним или ухудшается. Это не значит, что ручное производство всегда неподходит: для прототипов, малообъёмных работ и постоянно меняющихся продуктов он может оставаться правильным выбором. Ограничение возникает, когда один и тот же продукт должен повторяться в растущем объёме с одинаковым качеством.
Как автоматизация формования с помощью ЧПУ повышает эффективность производства
Автоматизация повышает эффективность, удаляя описанные выше источники потерь по одному. Пять приведённых ниже механизмов являются ядром системы автоматизации формования проводов, и они работают вместе, а не изолированно.
1. Автоматизирует повторяющиеся производственные этапы
Автоматическая машина для формовки проволоки выполняет подачу, позиционирование, изгиб, резку и формовку в соответствии с программой, поэтому оператор контролирует процесс, а не выполняет каждое движение. Автоматическая подача проволоки вытягивает провод из катушки, автоматическое позиционирование точно размещает её при каждом изгибе, а автоматическая резка отделяет готовую деталь. Сокращение повторяющихся ручных операций напрямую повышает эффективность рабочих процессов и устраняет ошибки, связанные с усталостью, которые накапливаются за смену.
2. Снижает ненужное обращение с материалами
Интегрированная обработка снижает необходимость перемещения компонентов между разными производственными стадиями. При подаче, формировании и резке на одной машине в одной последовательности, деталь обрабатывается один раз в начале и в конце, вместо того чтобы перемещаться между рабочими станциями. Меньшее обращение означает меньше времени, меньше ремонта и меньше возможностей для повреждения или неправильного положения деталей при передаче.
3. Улучшает стабильность производства
Параметры, управляемые ЧПУ, сохраняют позицию подачи, угол изгиба, последовательность формования и размеры продукта постоянными от первой части партии до последней. В ручном процессе позиционирование зависит от глаза оператора, а сила — от рук оператора; в автоматизированном процессе оба параметра определяются численно в программе. В результате вариации меняются от навыков оператора к механической повторяемости, что гораздо более предсказуемо и проще проверять.
4. Поддерживает сложную многоосевую формировку
Несколько осей ЧПУ могут координировать изгиб, вращение, резку и, где установлена станок, операции по пробиванию, скручиванию или формованию. Именно это делает производство трёхмерных компонентов проволоки практичным: деталь вращается между изгибами так, чтобы каждый изгиб приземлялся в правильной плоскости, и машина автоматически выполняет вращение. Многоосевой формовочный станок для формования провода обрабатывает компоненты, которые сложно или непрактично формировать вручную.
5. Делает производство более воспроизводимым
Повторяемость имеет наибольшее значение для поставщиков автомобильных и промышленных компонентов, чьи клиенты запускают собственные линии с фиксированным временем такта и ожидают, что каждая поставленная партия будет соответствовать утверждённому образцу в пределах допустимых допусков. Программируемый процесс поддерживает это так, как не может ручной: одна и та же программа воспроизводит одну и ту же деталь при перезагрузке, параметры документируются для аудита качества, а вариации между сдвигами и операторами минимизированы. Для поставщиков, которые должны демонстрировать контроль над процессами, повторяемость сама по себе является квалификационным преимуществом.
Автомобильные применения автоматизации формования проволоки с помощью ЧПУ
Автомобильное производство — это место, где автоматизированное формование проволоки даёт одни из самых явных результатов, поскольку компоненты автомобиля производятся большими объёмами, должны быть согласованными по размерам и часто сочетать несколько операций формования. Приведённые ниже приложения поддерживаются реальной информацией о продукте Belan; Более подробный контекст доступен наСтраница решений для формования проволоки для автомобильных деталей.
Проволока автомобильной каркаса сиденья
Каркасы сидений, задних проволочных каркасов, опорных конструкций сидений, поролоновая проволока и автомобильные элементы связи, как правило, представляют собой длинные, симметричные проволочные сборки, которые должны быть одинаковыми с левой и правой стороны. Белан формирует их наBL-2T-15600, 15-осевой двухголовной станок для изгибания проволоки ЧПУ, две синхронизированные головки образуют оба конца длинной заготовки в одном цикле. Длинные и симметричные проволочные компоненты выигрывают от автоматизированного формования, поскольку обе стороны остаются равномерными по размерам, а время цикла значительно короче, чем формирование каждого конца отдельно.
Пенопластовая опорная проволока сиденья и поплавковый стержень топливного бака
Провода малого диаметра, такие как пенопластовые опорные провода и поплавковые стержни топливных баков, производятся наBL-3D-6250 — 6-осевой станок для изгибания проволоки с ЧПУ, предназначенный для обработки проводов малого диаметра. Эти детали небольшие, но геометрически требовательные, с изгибами в нескольких плоскостях, и именно здесь многоосное управление ЧПУ оправдывает автоматизацию вместо ручного формования.
Рычаги автомобильных дворников
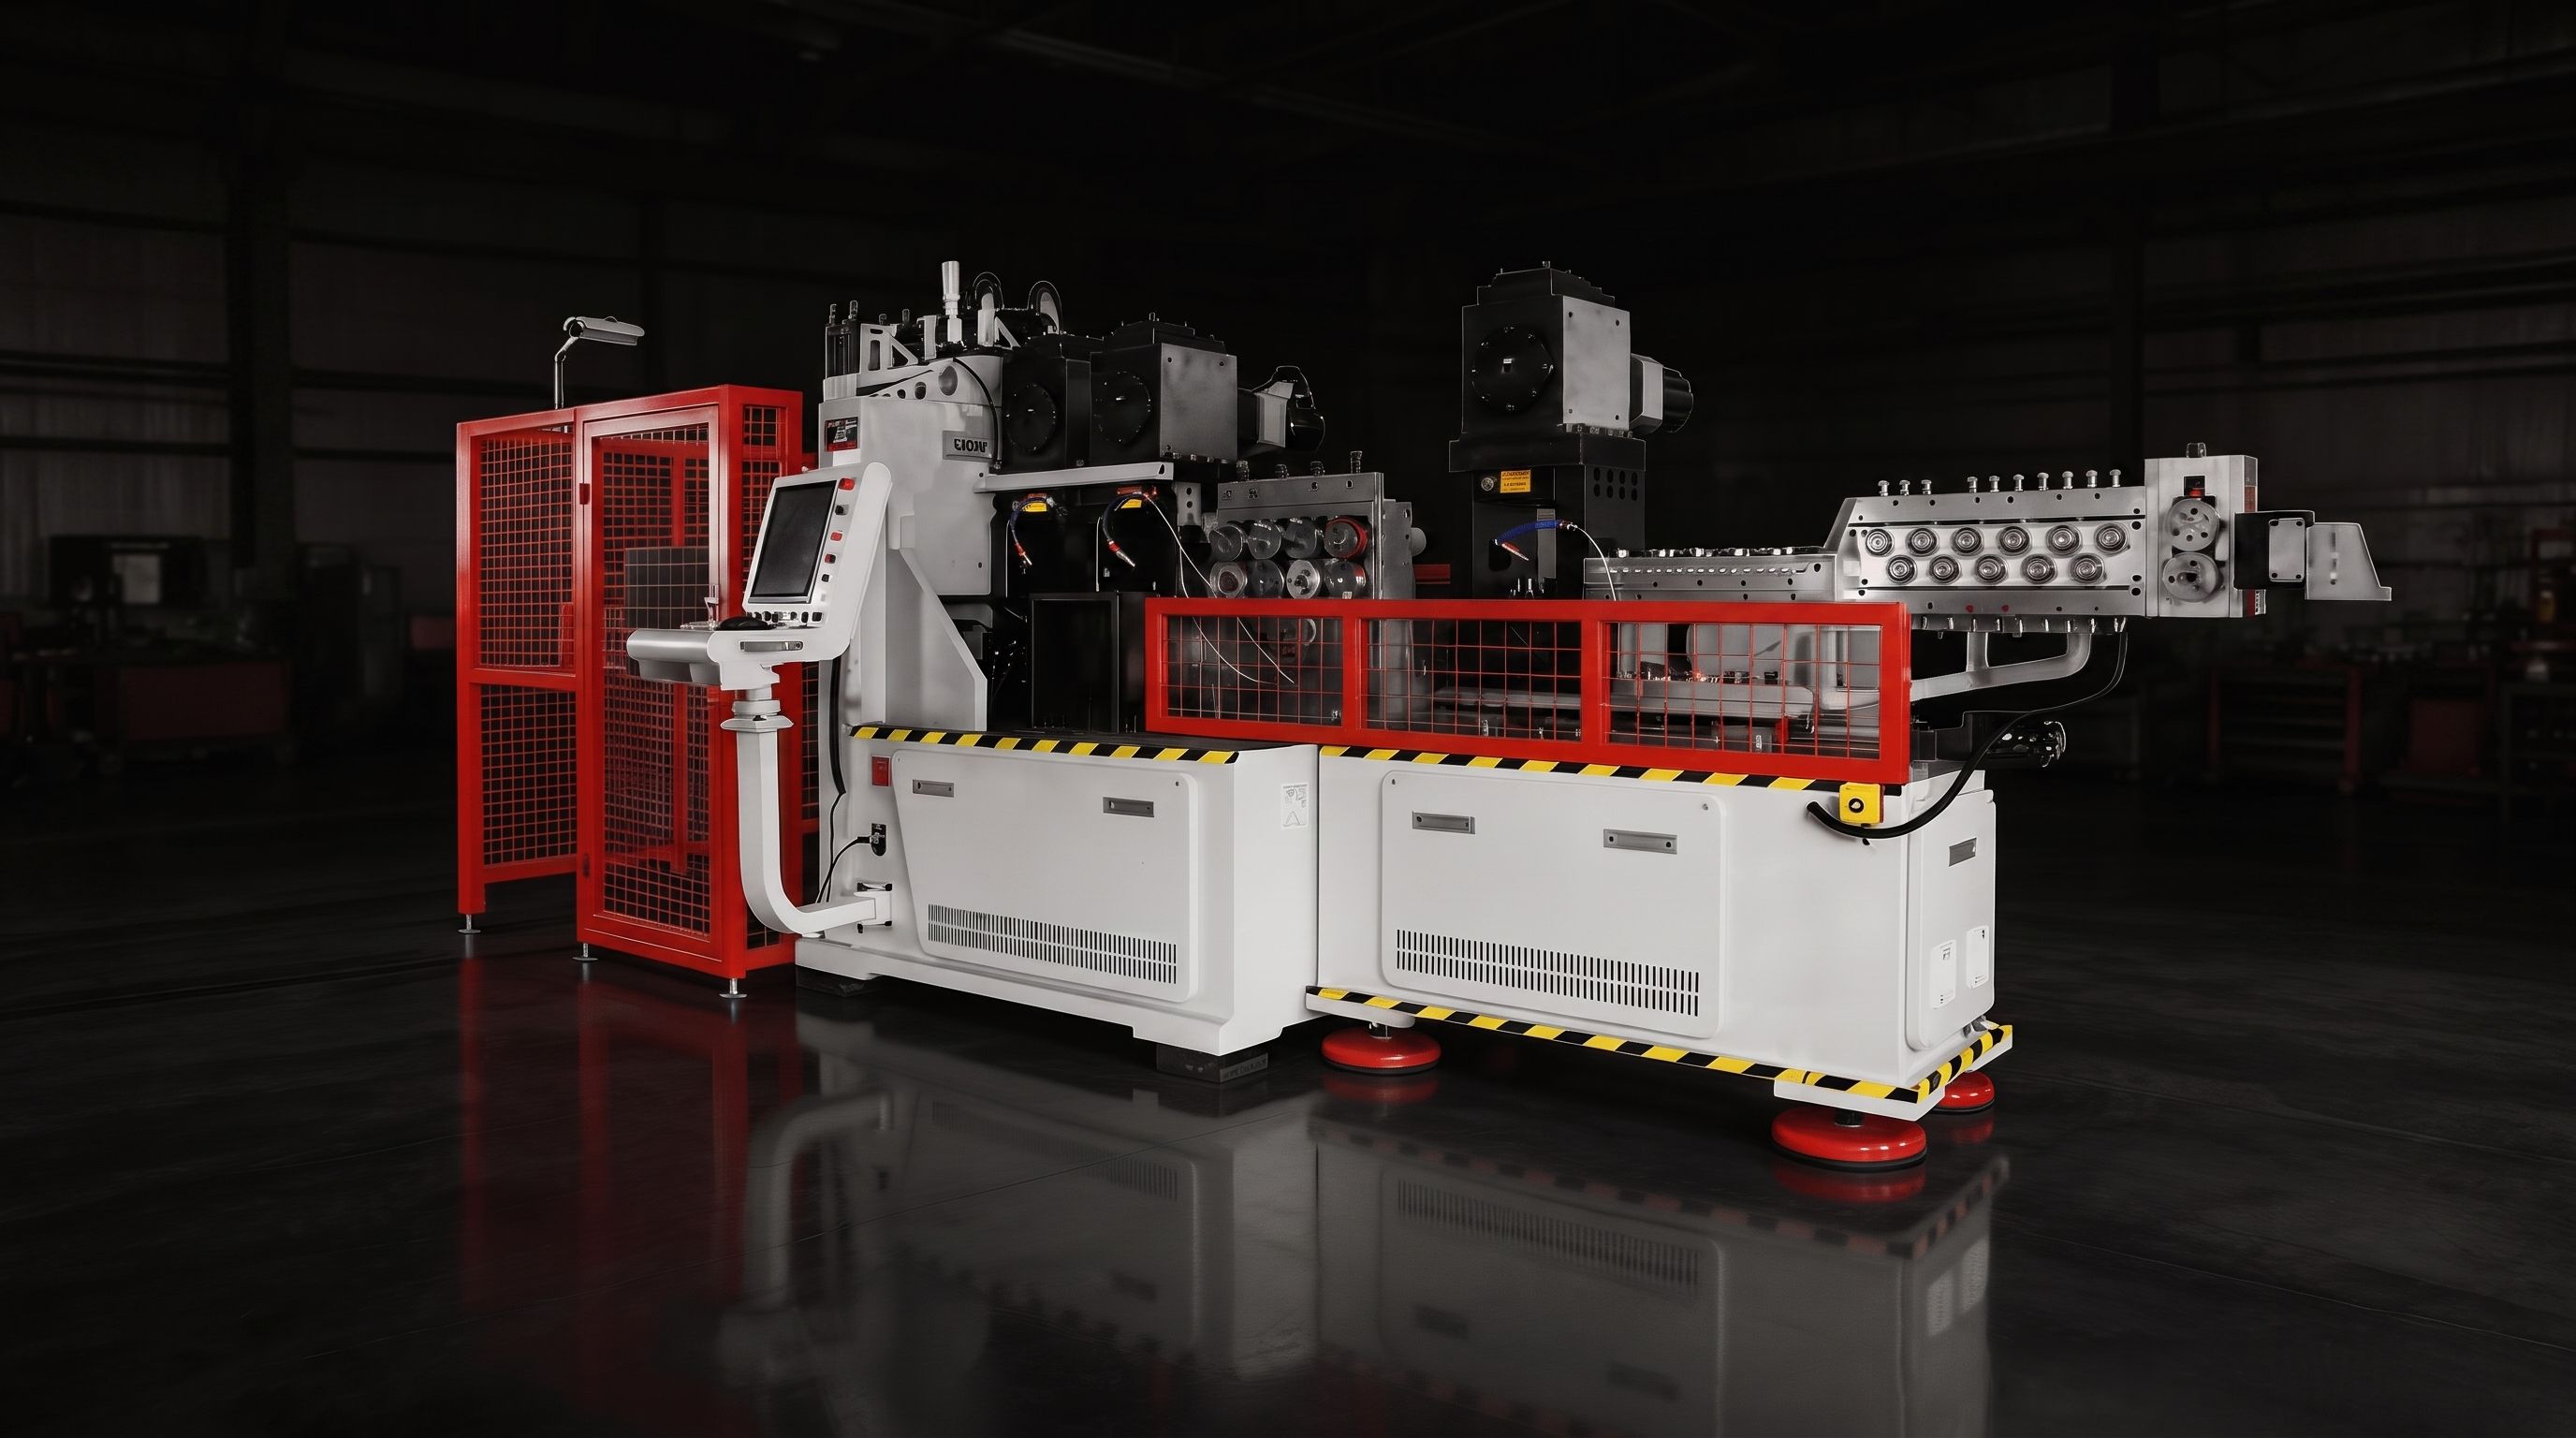
Рычаги тяги стеклоочистителей производятся наBL-YG-12A — машина для формирования рычага тяги стеклоочистителей, 12-осевой станок с ЧПУ, разработанный для плоских стальных материалов размерами 4 мм x 9 мм и 4 мм x 12 мм. Он объединяет автоматическую подачу, сгибание, пробивку, резку и внутреннее скручивание или формовку в одну машину. Рычаг тяги стеклоочистителя — это не чистый изгиб: он сочетает в себе изгибы с перфорированными элементами и скручёнными секциями, и выполнение всех этих операций на одной машине позволяет избежать обработки и повторного крепления, необходимых для многоступенчатого ручного процесса.
Автомобильные компоненты проволочной сетки
Компоненты проволочной сетки, такие как сетчатые конструкции, используемые внутри автомобильных сидений, требуют специализированного подхода. TheМашина для формования проволочной сетки BL-WG-2030Sсочетает в себе автоматическую подачу, сетчатую формировку, резку и сбор готовой продукции в одном процессе и является ярким примером того, как автоматизация заменяет повторяющуюся ручную сборку непрерывным процессом формования, как задокументировано вКейс-стади по сгибу сетчатых пластин в автомобилях.
Автоматизация, выходящая за рамки автомобильных проводных компонентов
Те же принципы автоматизации формования проводов применяются и за пределами автомобилей, где провод формируется многократно с объёмом. Промышленные проволочные компоненты, фурнитурные изделия, электрические компоненты и специальные профили провода могут производиться на автоматизированном формовочном оборудовании, когда геометрия и объём этого оправдывают. Станок должен быть настроен под материал и операции формования, поэтому поставщики подбирают оборудование под конкретное применение. Опыт Белан в автоматизации также охватывает интегрированные нестандартные производственные линии иРешения для обработки меди и алюминиевых шин для электромобилей, показывая, что одна и та же логика проектирования передаётся между приложениями формования.
Ключевые технологии, лежащие в основе эффективной автоматизации формования проволоки
Эффективность автоматизации формования проводов достигается благодаря совместной работе конкретных технологий. Понимание их помогает покупателям сравнивать машины по содержанию, а не только по количеству осей.
Многоосное управление ЧПУ
Многоосевое управление ЧПУ координирует движения подачи, изгиба, вращения и формирования в соответствии с хранящейся программой. Поскольку каждое движение определяется численно, машина производит одну и ту же геометрию на каждом цикле, а изменения продуктов осуществляются программированием, а не восстановлением приборов.
Позиционирование, управляемое сервоприводом
Сервомоторы обеспечивают контролируемую подачу и позиционирование, что определяет, где каждый изгиб опускается вдоль провода. Точная подача определяет положения изгиба; Точное позиционирование контролирует угол каждого поворота. Сервосистема превращает программу в размерно согласованную часть, а её стабильность на длительных этапах является ключевым фактором надёжности производства.
Автоматическая подача проводов
Автоматическая подача провода непрерывно забирает материал из катушки, что поддерживает автоматизированное производство, устраняя необходимость вручную измерять и подачь провода. В сочетании с автоматической резкой это позволяет машине производить одну деталь за другой с минимальным вниманием оператора между циклами.
Интегрированные операции формования
Когда операции по изгибу, пробиванию, скручиванию или резке интегрированы в одну машину и одну программу, компонент формируется в одном рабочем процессе, а не перемещается между станциями. Интеграция — это то, что сокращает время обработки и настройки, и именно поэтому автоматизированное формование работает быстрее, чем последовательность ручных шагов.
Как оценить решение для автоматизации формования проволоки
Выбор подходящего решения для автоматизации формования проводов начинается с документирования продукта и процесса, а не с сравнения машин. Ниже приведён чек-лист информации, необходимой поставщику для рекомендации подходящей конфигурации.
- Материал проволоки.Мягкая проволока, жёсткая проволока, нержавеющая сталь и пластиковая или покрытая провода ведут себя по-разному при подаче и изгибе. Убедитесь, что станок и инструменты подходят вашему материалу.
- Диаметр проволоки или размеры материала.Для круглой проволоки сопоставьте диапазоны диаметров мягкой и жесткой проволоки; для плоского материала обратите внимание на размеры сечения. Бег на краю опубликованного диапазона приводит к формированию задач.
- Геометрия продукта.Посчитайте плоскости изгибов и общую длину детали. Плоские детали подходят для 2D-машин; детали с изгибами в нескольких плоскостях требуют многоосевой 3D-возможности.
- Количество операций по формированию.Определите, требуется ли деталь только изгиба, или также пробивать, скручивать или выполнять другие операции, которые необходимо интегрировать в последовательность формирования.
- Обязательные оси ЧПУ.Select the axis configuration that covers the required movements, no more and no less. Extra axes add capability but also cost.
- Объём производства.Средние и большие объёмы оправдывают автоматическую подачу и непрерывные циклы; Очень низкие объёмы могут не существовать. Будьте реалистами относительно текущего и прогнозируемого спроса.
- Требования к кормлению.Учитывайте вес катушки, точность подачи, скорость подачи и необходимость специального обращения с материалом, например, выпрямления или обмотки.
- Инструменты и замена.Обратите внимание, как часто меняются продукты, как быстро можно заменить программы и инструменты, а также поддержку поставщиком специализированных инструментов.
- Точность готового продукта.Укажите, каким допускам должны соответствовать ваши детали, и убедитесь, что точность подачи и изгиба машины их выдерживает.
- Вспомогательное оборудование.Решите, необходим ли линия автоматический сбор деталей, стойки для подачи, станции проверки качества или другое оборудование для обеспечения непрерывного производства.
Основной принцип заключается в том, что автоматизация должна строиться вокруг самого продукта и производственного процесса. Машина, выбранная из каталога без указания компонента и объёма, скорее всего, будет либо переоценена, либо недостаточно указана для конкретной задачи.
Как повысить эффективность без чрезмерной автоматизации
Производители не должны просто выбирать машину с наибольшим количеством функций или наибольшим количеством осей. 15-осевой станок не лучший вариант, чем шестиосный, если деталям нужны только плоские изгибы; Дополнительная возможность оплачивается, но никогда не используется. Правильное решение должно соответствовать сложности продукта, объёму производства, спецификациям проводов, необходимым операциям, частоте смены и требованиям к качеству.
Правильная автоматизация ценнее ненужной автоматизации. На практике это означает определение минимального количества осей, охватывающего операции формования, выбор автоматической подачи там, где объём это оправдвает, и сохранение простоты, когда ассортимент продукции часто меняется. Это также означает ручное формование прототипов и краткосрочных специальных проектов, одновременно автоматизируя повторяемые детали с большим объёмом — многие заводы используют смешанный этаж, и это обычно самая эффективная схема.
Решения для формования проволоки с ЧПУ Belan
Линейка ЧПУ-формовочных машин Belan охватывает основные сценарии, описанные в этой статье: от малого диаметра 3D-изгиба до двойного формования длинных компонентов и специализированного интегрированного формовки. Приведённые ниже машины показывают, как конфигурация соответствует приложению.
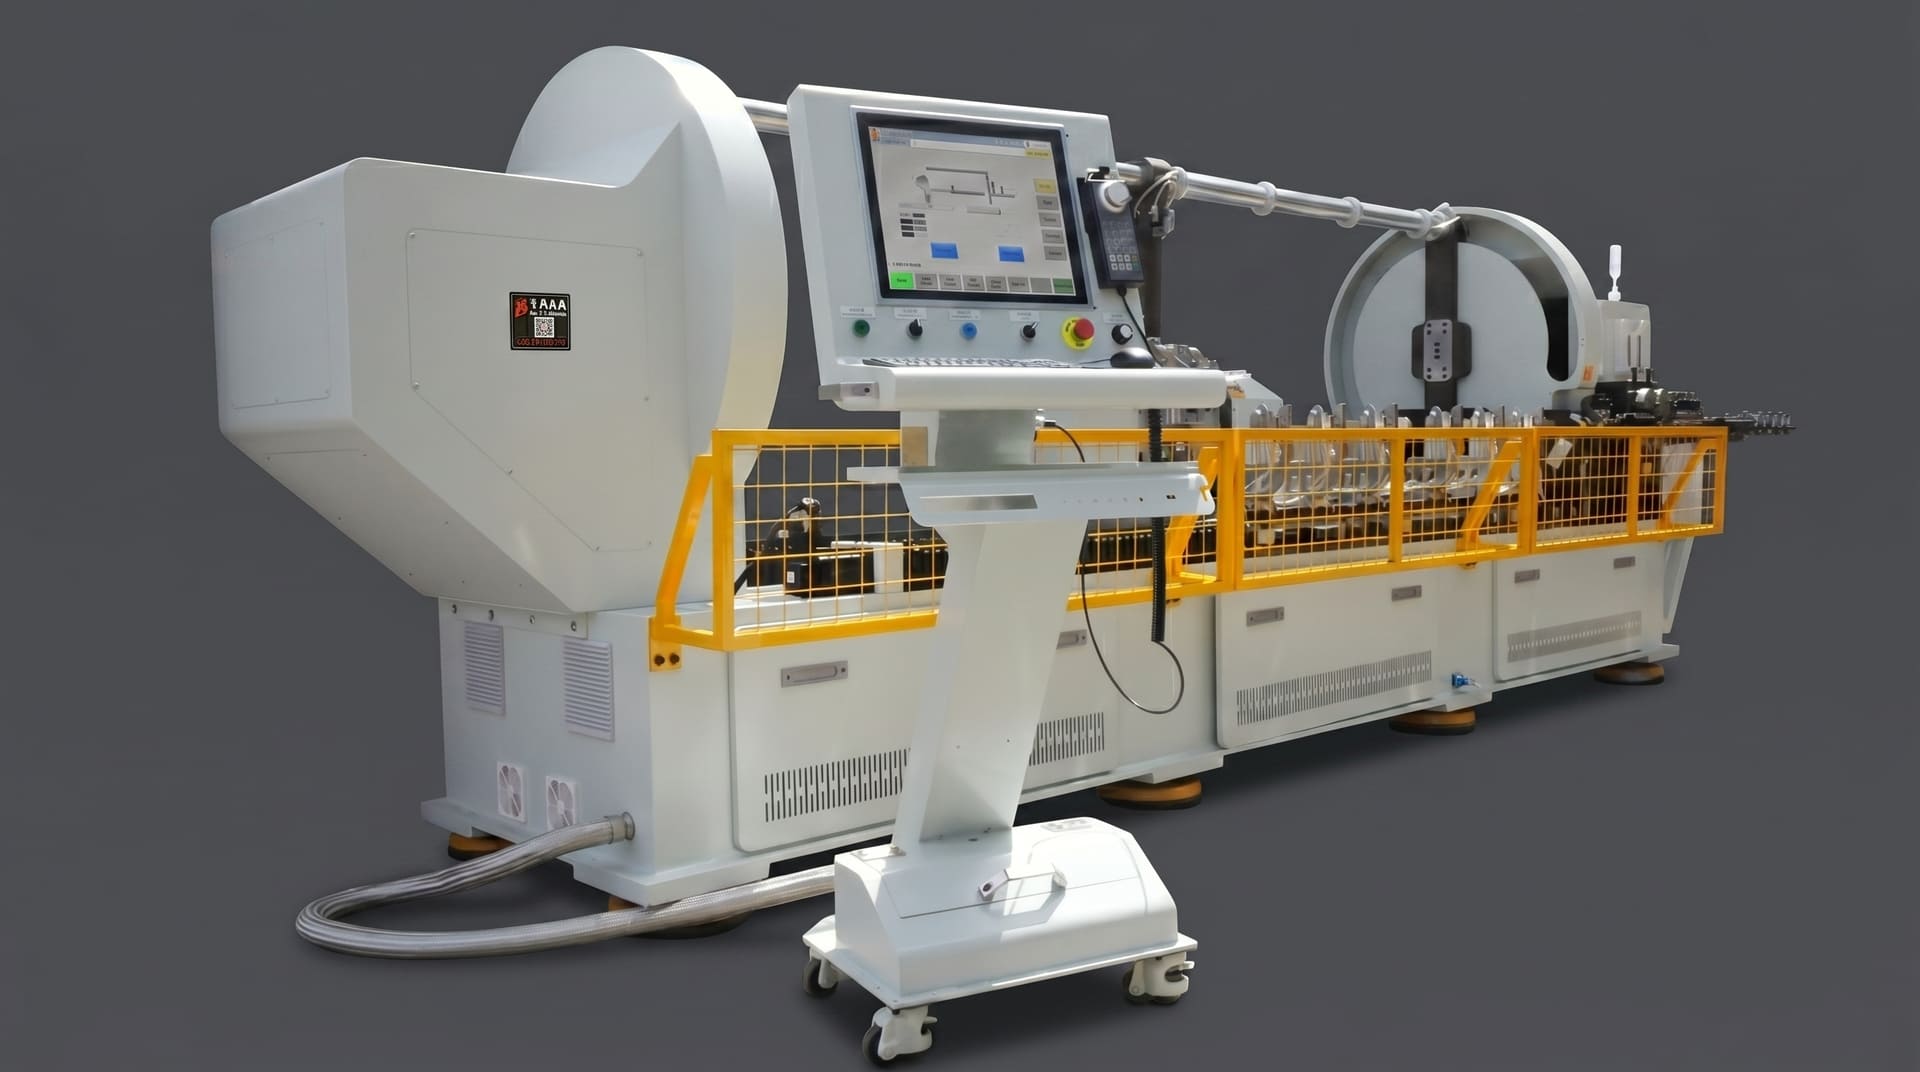
TheBL-2T-15600это 15-осевой станок с двойной головкой для изгибания проволоки с ЧПУ для длинных и симметричных автомобильных проволочных компонентов. Он обрабатывает мягкую проволоку от Φ3,0 до 6,0 мм и жёсткую проволоку от Φ3,0 до 4,5 мм, с максимальной длительностью обработки 2000 мм и общей мощностью 26,9 кВт. Две синхронизированные головки образуют оба конца заготовки в одном цикле, сохраняя обе стороны одинаковыми по размерам и сокращая цикл для каркасов сидений, задних проволочных рам и подобных длинных компонентов.
TheBL-3D-6250 — 6-осевой станок для изгибания проволоки с ЧПУпредназначен для обработки проводов малого диаметра: мягкая проволока от Φ1,6 до 3,5 мм и жёсткая проволока от Φ1,6 до 2,5 мм, с ходом изгиба 580 мм и общей мощностью 5,6 кВт. Его многоосевой контроль выполняет сложные трёхмерные изгибы, сохраняя при этом единообразие размеров, что делает его практичным выбором для поддерживающих тросов из пенопласта, поплавковых стержней топливных баков и других прецизионных мелких проволочных компонентов.
TheBL-YG-12A — 12-осевой машина для формования рычага тяги стеклоочистителейразработан для плоских стальных материалов размерами 4 мм x 9 мм и 4 мм x 12 мм. С 12-осевым управлением и общей мощностью 55,9 кВт он интегрирует автоматическую подачу, изгиб, пробив, резку и внутреннее скручивание или формовку, что делает её одностаночным решением для рычагов тяги стеклоочистителей и аналогичных комбинированных компонентов.
TheBL-WG-2030S — автомобильная машина для формовки проволочной сеткиуправляет W-образной стальной проволокой Φ2,0 мм и пластиковой стальной проволокой Φ3,0 мм с осями от 28 до 34 осей и общей мощностью 30 кВт. Он интегрирует автоматическую подачу, формовку, резку и сбор для автомобильных каркасов сидень. Это специализированная формовочная машина для конструкций из проволочной сетки, а не универсальная машина для изгибания проволоки, поэтому её специально подбирают под сетчатые изделия.
Заключение
Эффективная автоматизация формования проволоки помогает производителям сократить повторяющиеся ручные операции, оптимизировать производственные этапы, повысить согласованность, поддерживать сложное формование, повысить эффективность производства и создавать более масштабируемые производственные процессы. Ценность автоматизации заключается не в самой технологии, а в том, насколько она соответствует реальному компоненту, спецификациям проводов и объёму производства. Ручное формование остаётся легитимным выбором для прототипов и малообъёмных работ, и лучшие производственные цехи обычно сочетают оба подхода.
Если вы оцениваете автоматизацию формования проволоки в своем производстве, начните с документирования спецификаций проволоки, чертежей продукции и производственных требований, а затемсвязаться с Беланомобсудить их и получить подходящее решение для формования проводов с ЧПУ, соответствующее вашему применению.
Часто задаваемые вопросы
Что такое автоматизация формования проволоки с помощью ЧПУ?
Автоматизация формования проволоки с ЧПУ — это использование компьютерно управляемых машин для выполнения этапов формования проволоки, таких как подача, позиционирование, изгиб, формовка и резка без ручного вмешательства. Сохранённая программа координирует многоосевые движения сервоприводов, поэтому одна и та же программа производит одну и ту же деталь на каждом такте, а продукты изменяются путём перепрограммирования, а не перестройки приборов.
Как автоматизация ЧПУ повышает эффективность формования проволоки?
Автоматизация повышает эффективность, устраняя источники потерь при ручном формовании: автоматизированная подача, позиционирование, формовка и резка заменяют повторяющиеся ручные операции, интегрированная обработка снижает обработку между этапами, а повторяемое производство с управлением ЧПУ сокращает переработку. Время цикла определяется машиной, а не скоростью оператора, и согласованность не зависит от дежурного оператора.
Какие автомобильные компоненты можно производить с помощью автоматизированного формования проволоки?
Поддерживаемые применения включают каркасы сидений, конструкции задних сидений, поролоновые провода, рычаги тяги стеклоочистителей, автомобильные элементы тяги и конструкции сиденья из проволочной сетки. Каждый компонент сопоставляется с конфигурацией станка: длинные симметричные детали для формования с двумя головками, детали малого диаметра для шестиосевых машин, а комбинированные изгибающие, пробивающие и скручивающие детали — с интегрированными 12-осевыми машинами.
Может ли одна автоматизированная машина для формования проводов выполнять несколько операций?
Некоторые станки Belan интегрируют несколько операций, например, BL-YG-12A, которая объединяет подачу, гибку, пробивку, резку и внутреннее скручивание или формование в одной машине. Точные возможности зависят от конфигурации машины и требований к продукту, поэтому машину следует выбирать в зависимости от тех операций формования, которые действительно нужны детали.
Как выбрать подходящее решение для автоматизации формования проводов?
Начните с документирования материала проволоки, размеров, геометрии продукта, объёма производства, необходимых операций формования, точности готовой продукции и необходимого уровня автоматизации. Правильное решение соответствует этим факторам, а не машине с наибольшим количеством функций. Обмен чертежами продукции и производственными данными с поставщиком помогает сопоставить конфигурацию.
Может ли Belan настраивать решение для формования проволоки с ЧПУ?
Да. Белан может рекомендовать подходящие конфигурации станков и решения для формования на основе чертежей продукции, спецификаций материалов и производственных требований. Совместное использование характеристик проводов и целевого выхода помогает подтвердить правильный класс станка, конфигурацию осей и инструменты до принятия инвестиционного решения.


