


Введение
Даже если станок для сгибания проволоки с ЧПУ точно следует заданному углу, готовая деталь всё равно может отклоняться от цели на несколько градусов после отпускания проволоки. Для производителей, использующих проволоку из каркаса сидень, поролоновой проволоки, компонентов тяги или других частей для крупного объёма, это является постоянным источником отклонений размеров, переработки и несогласованности между партиями.
Причина — пружинное восстановление: восстановление упругости, которое происходит в проволоке после устранения силы изгиба. Спрингбэк — это материальное поведение, а не ошибка оператора, и его нельзя устранить — но его можно измерить, компенсировать и контролировать последовательно. В этом руководстве объясняется, гдепружинный откат в изгибе проволоки с ЧПУисходит из того, какие факторы на это влияют, а также из практических методов, которые позволяют контролировать точность изгиба и консистенцию формирования в современном миреСтанки для изгибания проволоки с ЧПУ.
Что такое пружинный откат в изгибе проволоки с ЧПУ?
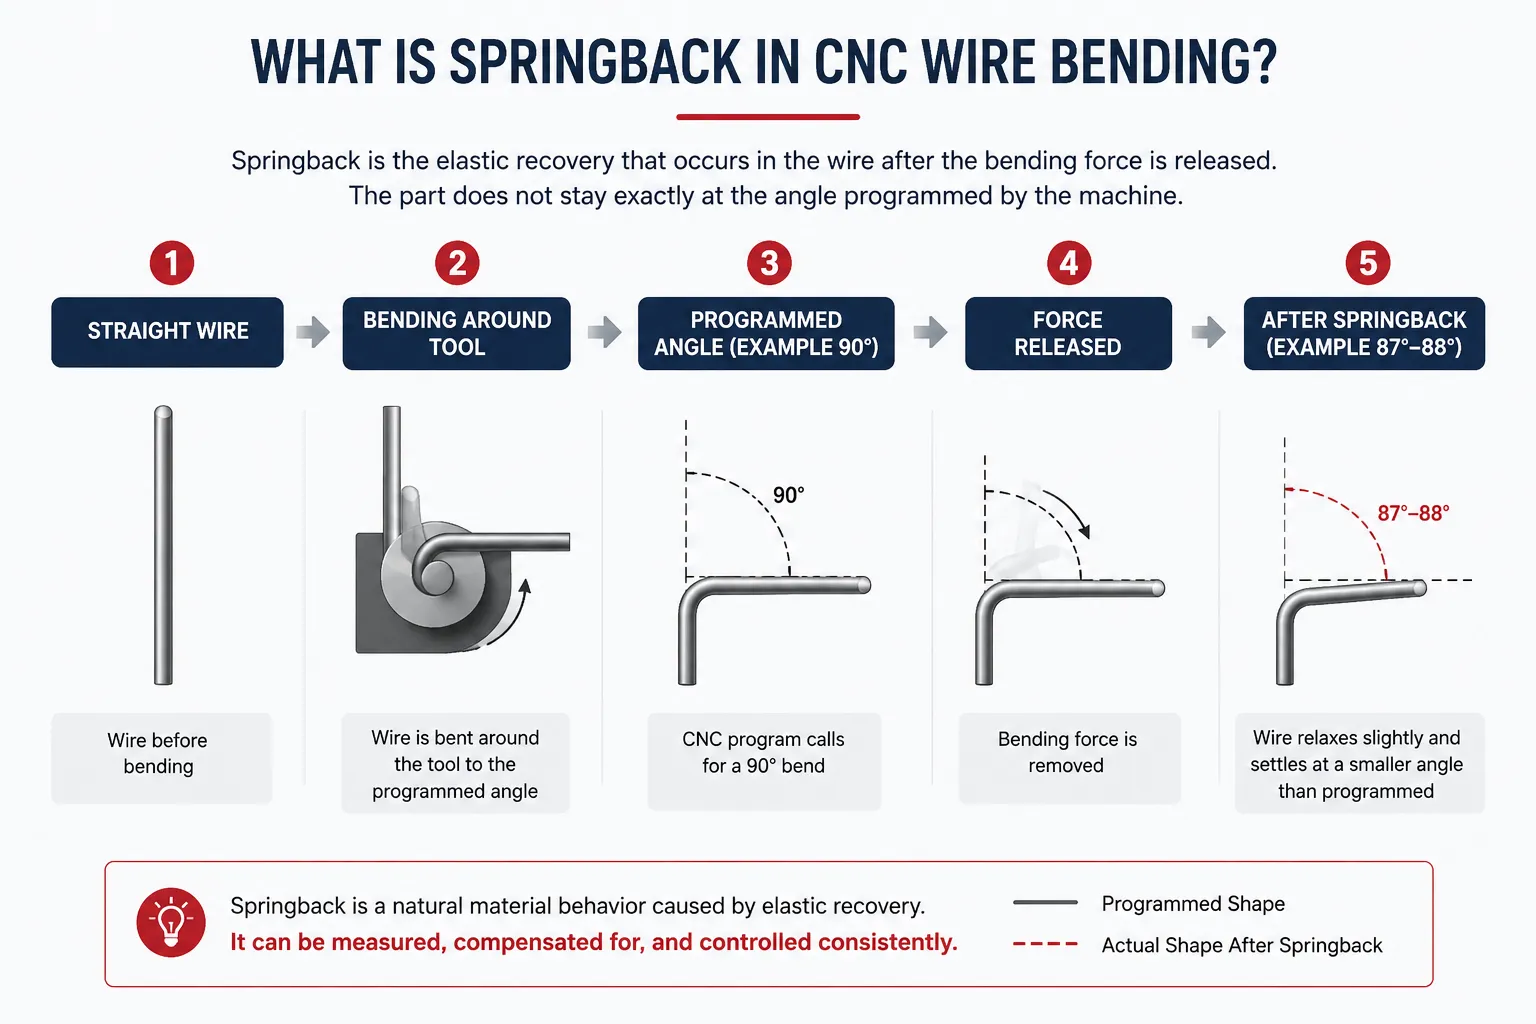
Когда прямая проволока сгибается вокруг инструмента, внешняя часть изгиба растягивается, а внутренняя сжимается. Часть этой деформации пластична (постоянная), а часть — эластична. Пластиковая часть придаёт проводу новую форму; Упругая часть — это накопленная энергия, которая восстанавливается при освобождении изгибающей силы, поэтому изгиб немного расслабляется.
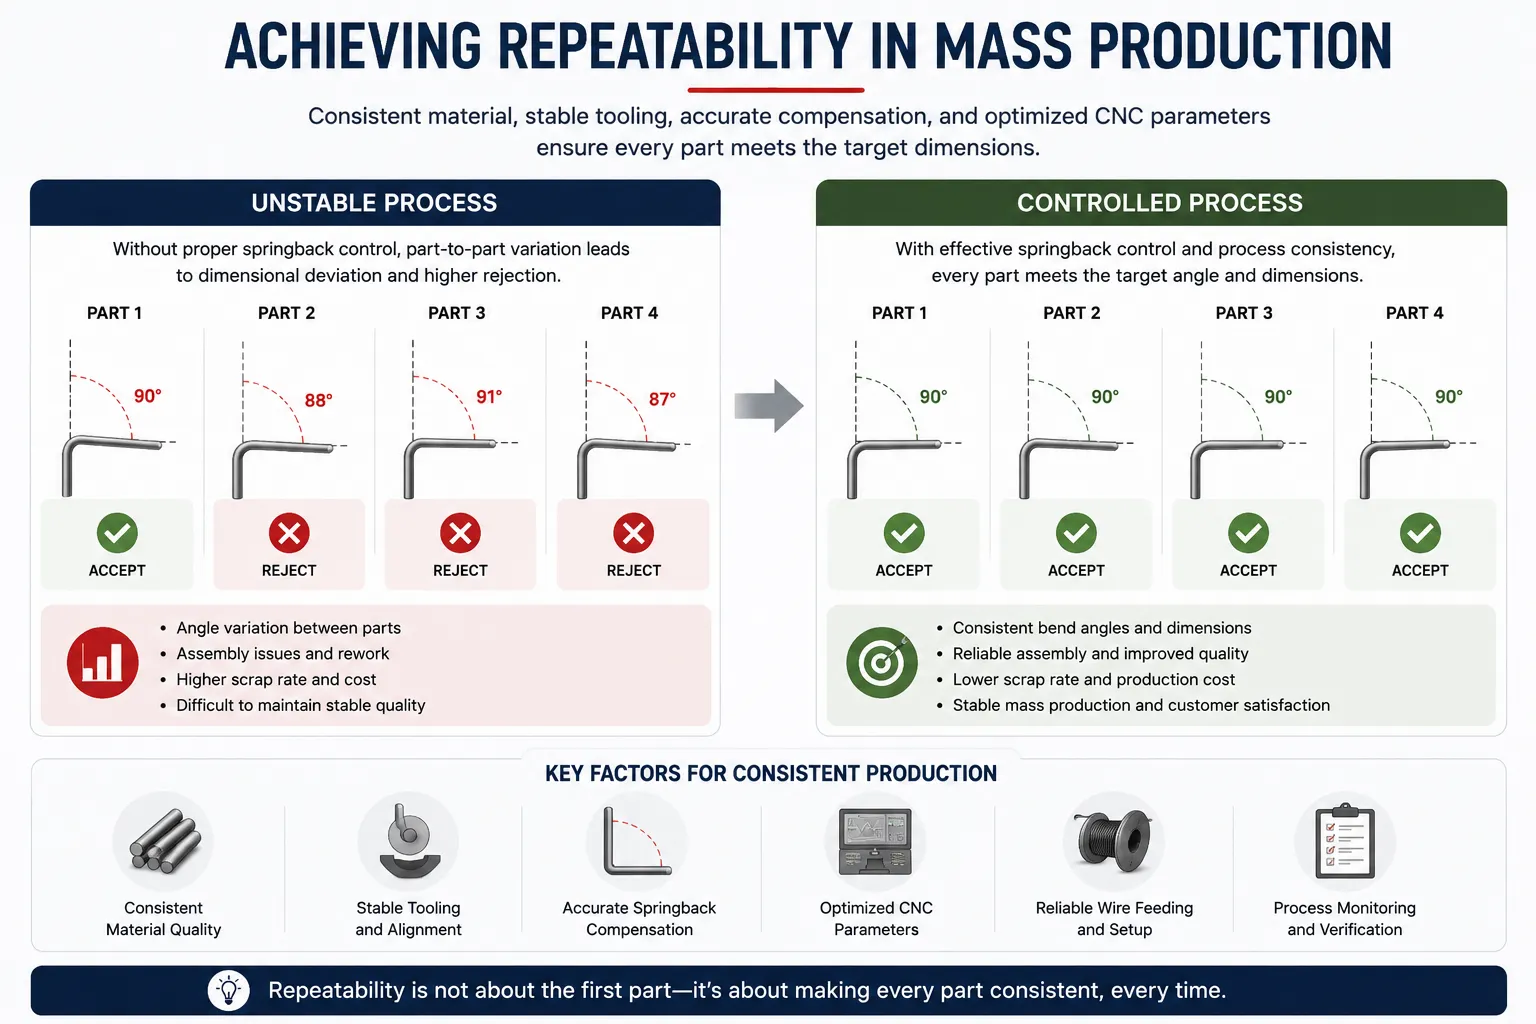
На практике проволока, запрограммированная на 90 градусов, может отскочить назад и осесть под углом 87 или 88 градусов, а сформированный радиус может открываться немного больше, чем радиус инструмента. Деталь согнута — просто не совсем по той геометрии, которую требовала программа.
Степень восстановления варьируется в зависимости от материала: твёрдый стальной проволока обычно поднимает больше, чем мягкая отжжённая проволока того же диаметра, а пружинная проволока, нержавеющая сталь и низкоуглеродистая сталь могут вести себя по-разному при одинаковых условиях изгиба. Понимание этого — отправная точка для его контроля.
Почему при изгибе проволоки возникает пружина?
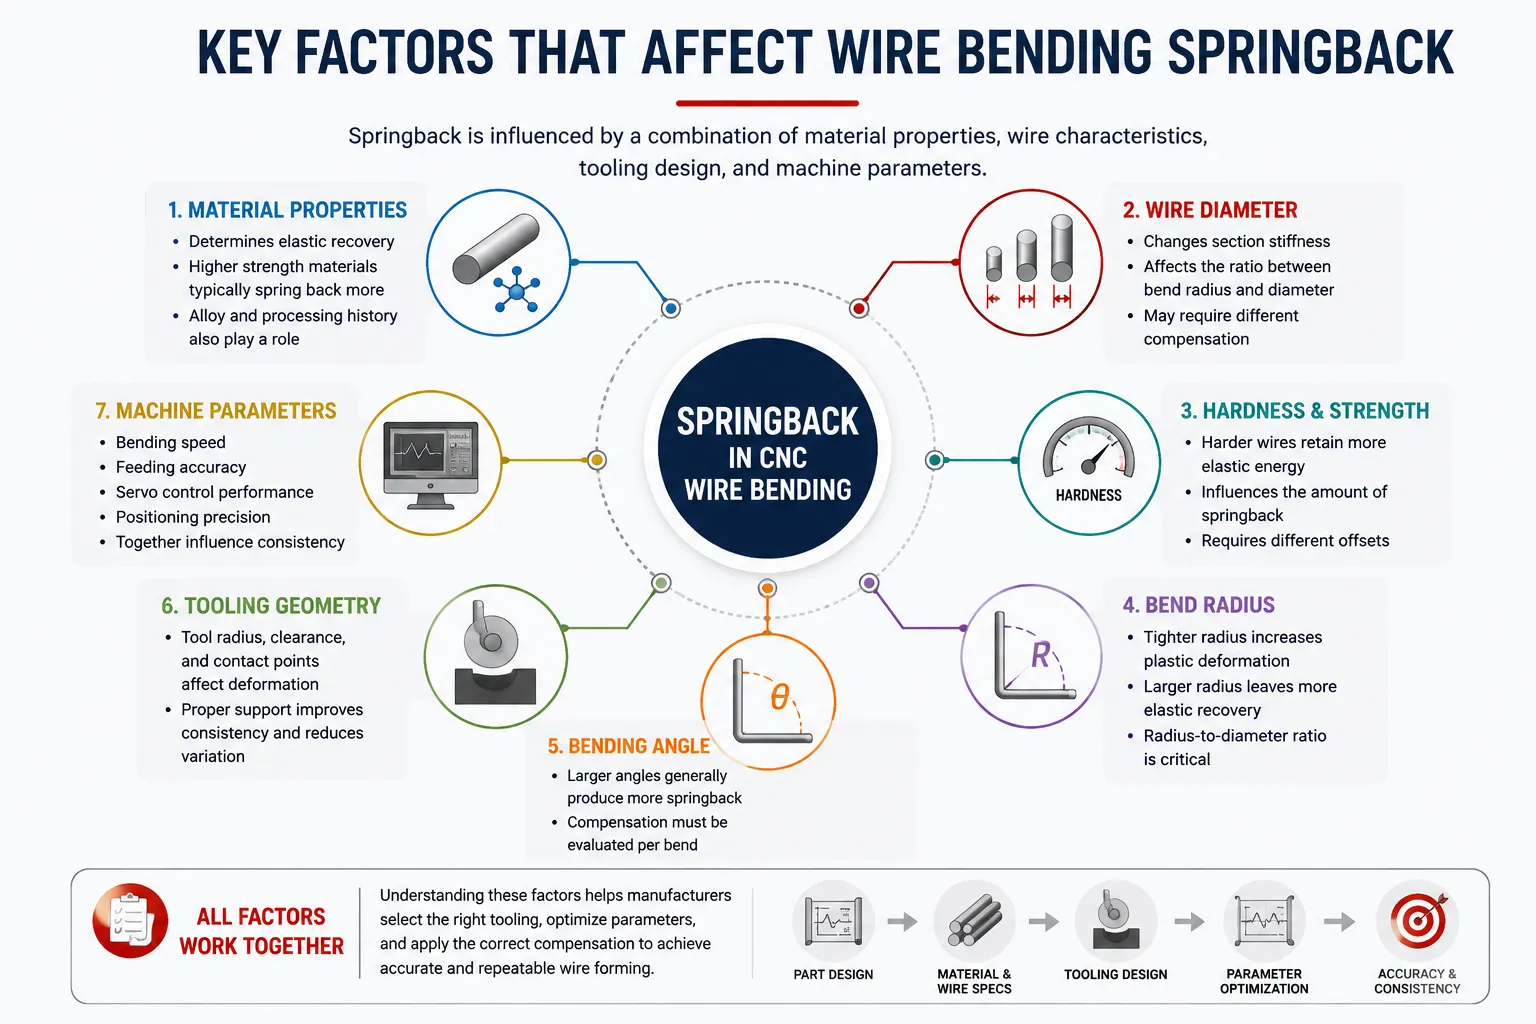
Пружинная часть коренится в упругой части деформации, но её размер зависит от сочетания факторов материала и процесса:
Свойства материала и твёрдость.Более твёрдые, более прочные материалы обычно сохраняют больше упругости во время формования, что может привести к большему восстановлению после снятия нагрузки. Точное количество зависит от сплава, темпера и истории обработки, поэтому два визуально идентичных провода могут не согнуться одинаково.
Прочность на растяжение и предел текучести.Материалы с более высокой пределами текучести относительно жёсткости обычно демонстрируют большую откачку, поскольку большая доля деформации остаётся эластичной. Поэтому одна и та же геометрия деталей может потребовать другой компенсации при изменении уровня провода.
Диаметр провода.Диаметр изменяет жёсткость проволочного сечения, а отношение радиуса изгиба и диаметра, в частности, определяет, сколько упругости восстановления заложено в изгиб — это переменная процесса, а не просто размер протяжения.
Радиус изгиба и угол изгиба.Узкий радиус обычно приводит к пластической деформации большей части сечения, тогда как большие радиусы и углы могут оставлять пропорционально более упругое восстановление. Компенсацию, следовательно, нужно оценивать изгиб за изгибом, а не предполагать только материал.
Геометрия инструментов и метод формования.То, как проволока поддерживается, фиксируется и обмотана при формировании, влияет на её предсказуемую деформацию. Разные методы формования и компоновки инструментов могут обеспечивать разное поведение восстановления на одной и той же детали.
Скорость изгиба и параметры машины.Скорость формования, точность подачи и поведение при позиционировании могут влиять на то, насколько стабильно провод достигает нужной геометрии. Их эффект обычно меньше, чем материальные факторы, но всё равно способствуют вариативности точности.
Ключевые факторы, влияющие на пружину с изгибом провода
В таблице ниже приведены основные факторы и то, что каждый из них означает на производственном производстве:
| Фактор | Как это влияет на Springback | Производственные аспекты |
|---|---|---|
| Материал | Определяет характеристику упругого восстановления изгиба | Поддерживайте постоянный уровень проволоки и темпер между партиями |
| Диаметр провода | Изменяет жёсткость сечения и степень деформации | Повторная валидация компенсации при изменении диаметра |
| Твёрдость | Более жёсткие провода обычно сохраняют более упругое восстановление | Запрашивайте сертификаты материалов и тестируйте каждый новый участок |
| Радиус изгиба | Отношение радиуса к диаметру влияет на относительное восстановление | Требования к балансируемости, инструментам и усталости |
| Угол изгиба | Компенсация масштабируется с образуемым углом | Устанавливайте смещения по изгибу, а не по части |
| Оборудование | Влияет на то, как провод фиксируется во время формирования | Проверьте на износ; Перекалибровка после изменений |
| Параметры ЧПУ | Контроль угла подачи, последовательности подачи и движения | Документируйте проверенные наборы параметров для повторного использования |
Как пружинный откат влияет на точность формования проволоки
Если не контролировать, пружинный откат проявляется несколькими способами: углы изгиба выходят за пределы допустимых допусков, общие размеры смещиваются, а проблемы с сборкой возникают, когда детали должны устанавливать шаблоны, сварочные крепления или соединяющие компоненты. Уровень отклонения растут, а операторы тратят время на ручную коррекцию, которую должен был выполнять процесс формования.
Главная проблема в массовом производстве — это не одна деталь, выходящая за рамки допустимости, а вариации от части к деталям. Когда меняются партии материалов, изнашиваются инструменты или параметры корректируются по ощущениям, а не по данным, точность изгиба проволоки становится нестабильной от смещения к смещению. Для B2B-проводных изделий консистенция — повторяемость — отличает приемлемого поставщика от сложного.
Как управлять пружинным отступом при изгибе проволоки с ЧПУ
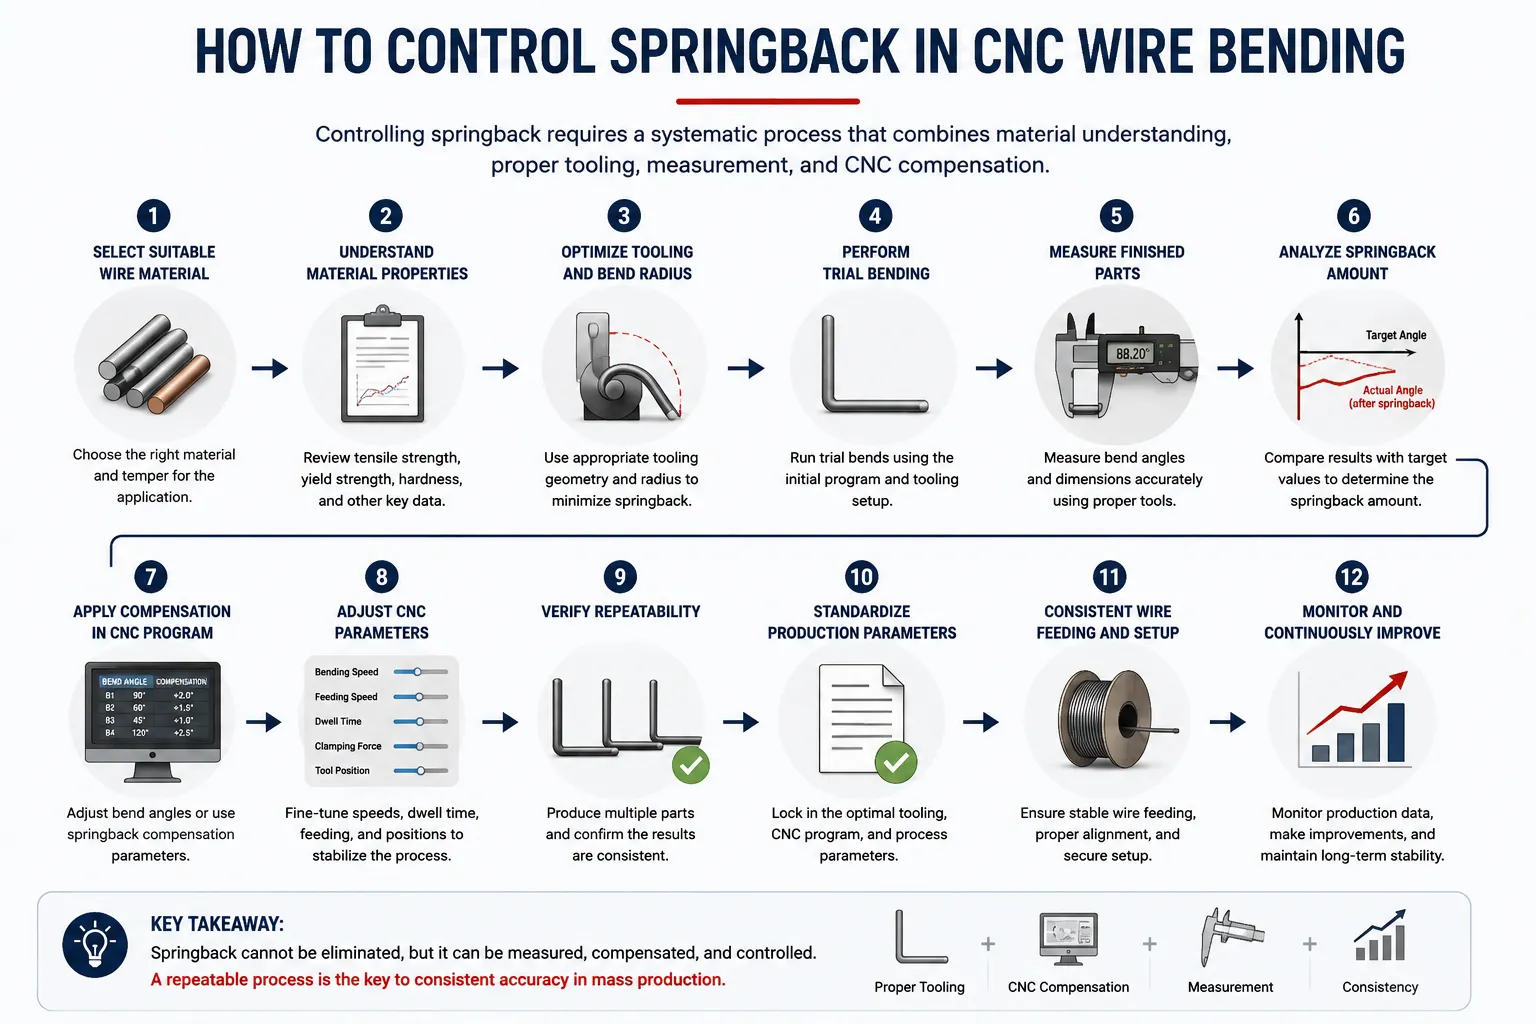
Управление пружиной — это рабочий процесс, а не единая настройка. Следующие методы решают разные части задачи и вместе образуют повторяемый процесс:
1. Выберите подходящий материал проволоки.Постоянный пружинный возврат начинается с однородного материала. Четко указывайте сорт, темпер и состояние поверхности, и избегайте смешивания партий в одном производственном цикле.
2. Понимайте свойства материалов до программирования.Получите данные о твердости и растяжении непосредственной используемой проволоки. Компенсация от справочного материала может не переходить на другой участок, поэтому рассматривайте каждый новый материал как новую отправную точку.
3. Оптимизировать радиус изгиба.Радиус влияет на то, насколько деформация остаётся эластичной. Проектные сгибы балансируют между формоспособностью, сроком службы инструмента и функциональными требованиями, а не по умолчанию максимальным радиусом.
4. Оптимизировать геометрию инструментов.Инструменты определяют, как провод поддерживается и ограничен во время формовки. Хорошо подобранные инструменты делают деформацию более предсказуемой, что, в свою очередь, делает компенсацию пружины более стабильной.
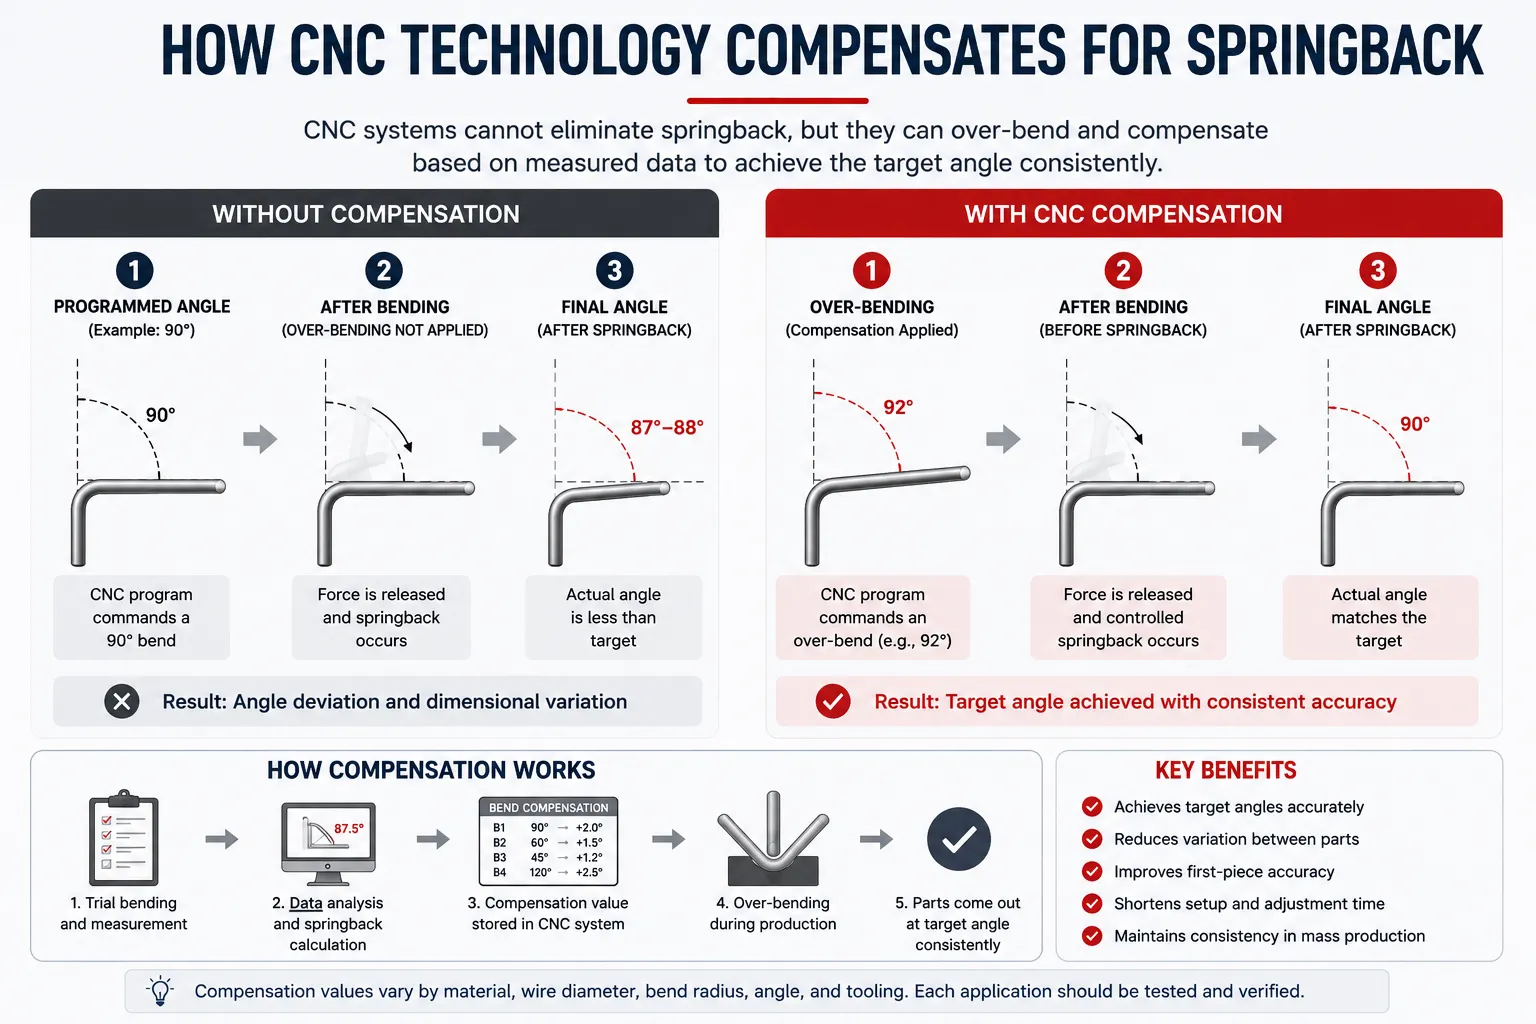
5. Используйте overbend, когда это уместно.Если изгиб надёжно отскакивает назад на два градуса, небольшое изгибание за цель позволяет детали восстановиться на измерении чертежа — что действует только при стабильном восстановлении.
6. Установите параметры компенсации пружинного отбрасывания.Постройте задокументированное смещение для каждого изгиба, основываясь на измеренных результатах, а не на предположениях. Рассматривайте эти значения как данные процесса, принадлежащие номеру детали.
7. Отрегулировать параметры изгиба ЧПУ.Угол изгиба, параметры подачи и движения взаимодействуют с поведением материала при восстановлении; Настройка их на реальный провод и запись результата превращает метод проб и ошибок в определённый процесс.
8. Выполнить пробное изгибание.Пробные изгибы с производственной проволокой в первой статье показывают, как материал ведёт себя до полной партии — это необходимо при изменении материала, инструмента или геометрии.
9. Измерить готовые детали.Проверяйте углы и размеры с помощью соответствующих методов измерения — угловых приборов, приспособлений или измерения зрения в зависимости от допуска. Измерение замыкает цикл между предсказанным и фактическим источником.
10. Фиксировать и стандартизировать производственные параметры.Когда набор параметров производит соответствующие детали, фиксируйте его. Задокументированные параметры делают результаты повторяемыми между операторами и сменами, а также сокращают смену при повторных заказах.
11. Поддерживайте стабильную подачу проводов.Вариация подачи смещается там, где начинается каждый изгиб, изменяя эффективную геометрию даже при правильных углах. Регулярная подача обеспечивает общую точность формирования проволоки.
12. Используйте многоосевую координацию там, где это необходимо.Сложные 3D-части провода изгибаются в нескольких плоскостях, и каждая плоскость может нести своё поведение при восстановлении. Координированное многоосное движение в современном времениМашины для изгибания 3D-проволокиСохраняет последовательность формирования последовательной, а не рассматривает каждый изгиб отдельно.
Как технологии ЧПУ помогают компенсировать Springback
Чтобы сказать прямо: технология ЧПУ не исключает пружинный эффект. Никакая система управления не меняет то, как металл накапливает упругую энергию. Системы ЧПУ предоставляют производителям инструменты для управления этим явлением гораздо более точно, чем позволяют ручные методы.
Программируемые параметры изгиба позволяют инженерам применять измеренный угол компенсации к каждому изгибу, а сервоуправляемое движение применяет его одинаково на каждом цикле. Повторяемая подача и точное позиционирование сохраняют геометрию изгиба — а значит и поведение пружинного отбора — единообразны от детали к детали, в то время как хранение параметров позволяет точно вспомнить проверенную установку, а не восстанавливать из памяти. Таким образом, системы с ЧПУ поддерживают производителейИзмерять, компенсировать и многократно контролироватьSpringback — именно тот объем производства необходим. Машины, такие какВерстаты для проволоки с вращающейся головкой ЧПУПрименять эти принципы в непрерывном формовании, где стабильный контакт инструмента и контролируемое вращение обеспечивают стабильную точность изгиба.
Роль инструментов в управлении пружинным механизмом
Инструменты — это то, где теория пружинного возврата встречается с реальной проволокой. Геометрия инструмента определяет, как материал обёрнут, поддерживается и освобождается, поэтому два разных набора инструментов могут создавать заметно разное восстановление на одной и той же детали. Индивидуальные инструменты, соответствующие радиусу изгиба и диаметру проволоки, делают деформацию — а значит, и значения компенсации — более предсказуемыми.
Состояние инструмента так же важно, как и конструкция. Изношенные или повреждённые инструменты изменяют эффективную геометрию каждого изгиба, поэтому компенсационное значение, которое было правильным при установке, тихо теряет действительность. Практическое правило: при смене, ремонте или износе инструментов перепроверяйте первые детали перед выпуском партии.
Как повысить повторяемость в массовом производстве
В массовом производстве пружинное управление успешно или не работает по повторяемости. Несколько привычек поддерживают её: поддерживайте подачу проводов стабильностью и отслеживаемой для всей площадки; Детали для измерения образцов во время запуска, не только при установке; поддерживать инструменты по расписанию, а не по отказу; и защищает проверенные наборы параметров от случайных изменений. Когда появляется дрейф, ответьте данными — измеряйте, сравнивайте с зафиксированной базовой линией и сознательно корректируйте компенсацию.
Эти практики применимы ко всемПромышленные решения для формования проволокиЛюбого масштаба: стабильный процесс даёт стабильные компоненты, и каждое вмешательство должно делать процесс более стабильным, а не менее стабильным.
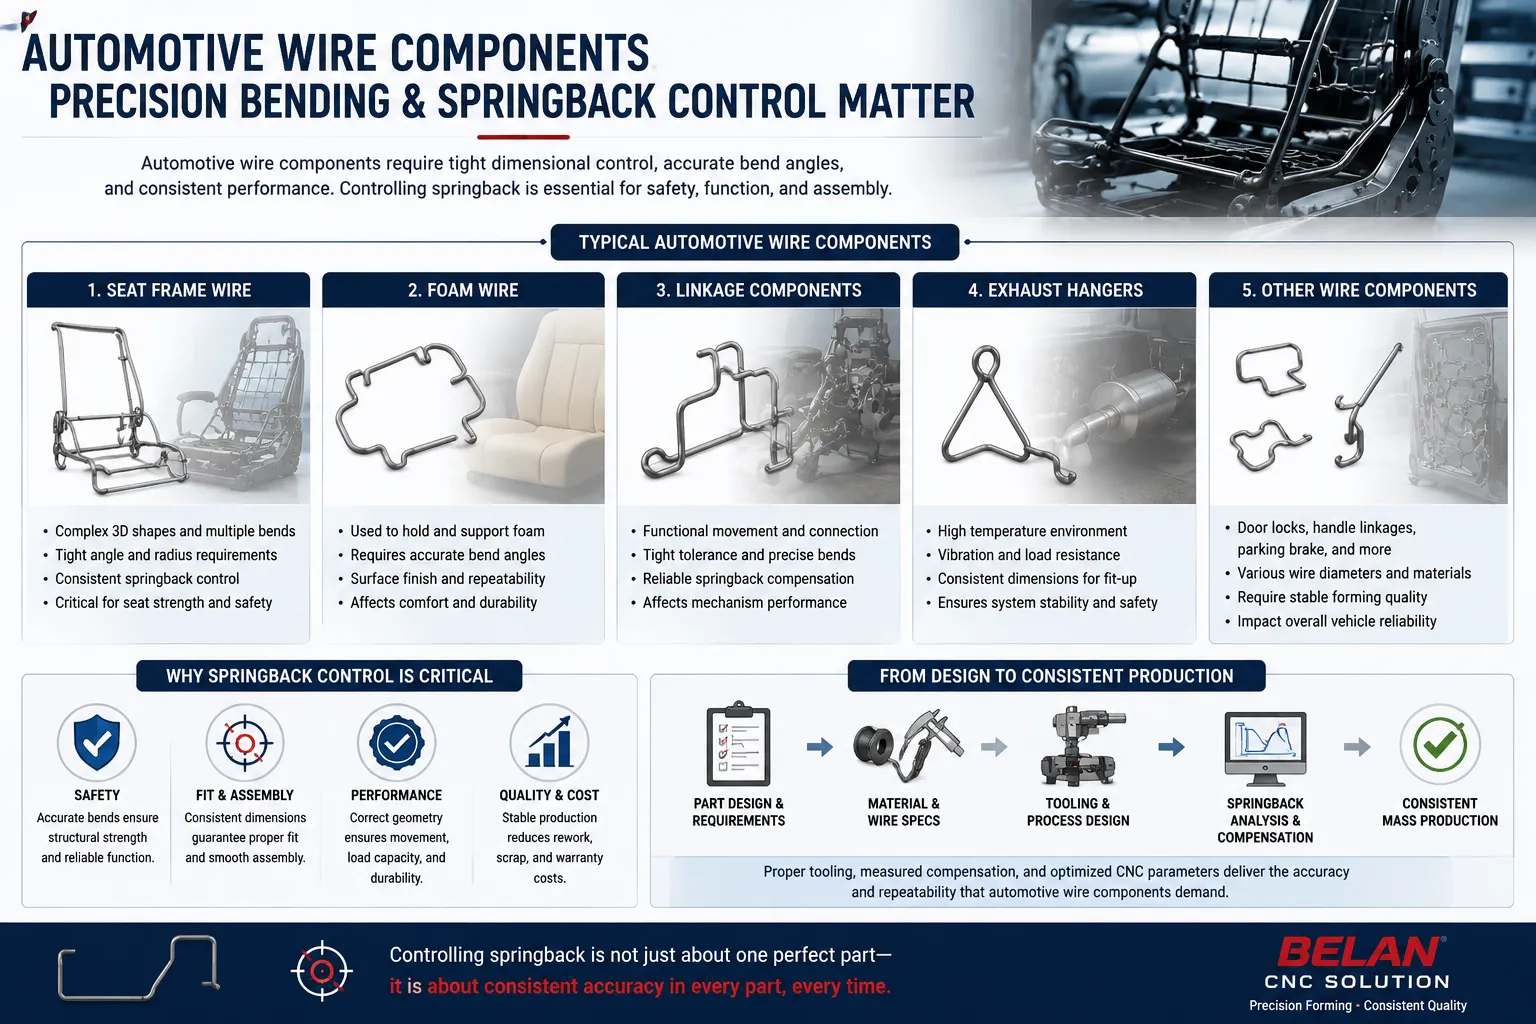
Практические аспекты автомобильных проволочных компонентов
Автомобильные компоненты проволоки — проволока сидень, поролоновая проволока, опорные конструкции сидений, компоненты тяги и выхлопных подвесов — производятся в больших объемах, где требование стабильности. Многие из них собираются в светильники или сваривают в подсборки, поэтому отклонение размеров в одном элементе провода распространяется по всей конструкции, а проволока седельной рамки, немного изменяющаяся в каждом участке, может замедлить всю линию.
Вот почему управление пружиной важен в автомобильном производстве: цель — не просто деталь в пределах допуска сегодня, а процесс, который сохраняет допуски на тысячах циклов, партиях материалов и интервалах изготовления инструментов. Производители, оценивающиеРешение для формования проволоки в автомобиляхПоэтому следует спросить, как проверяется точность изгиба и согласованность формования — а не только то, что машина может сделать на демонстрационной детали.
Чек-лист управления пружиной для изгиба проволоки с ЧПУ
- ☐ Проверьте свойства материала проволоки (сорт, темпер, сертификаты)
- ☐ Проверьте диаметр и допуск провода
- ☐ Обзор радиуса изгиба с учетом ограничений формованности и инструментов
- ☐ Оценка геометрии и состояния инструмента
- ☐ Установить параметры компенсации пружины за изгиб
- ☐ Выполните пробное изгибание с помощью производственной проволоки
- ☐ Измеряйте готовые детали по размерам чертежа
- ☐ Зафиксированные и зафиксированные параметры производства
- ☐ Проверьте повторяемость на протяжении одного производственного цикла
- ☐ Стандартизируйте итоговый процесс и повторную валидацию после любых изменений
Как оценить решение для изгиба проволоки с ЧПУ для управления пружиной
Когда управление пружиной критически важно для ваших деталей, оцените машину по возможностям, которые её непосредственно поддерживают: точность сервопривода и повторяемость; как программируются и хранятся углы изгиба и значения компенсации; можно ли сопоставить инструменты с геометрией вашего продукта; может ли поставщик тестировать образцы с помощью вашей непосредственной проволоки; и какая техническая поддержка существует после установки. Поставщик, который запрашивает ваши чертежи, спецификацию провода и допуски перед рекомендацией конфигурации, правильно оценивает проблему: компенсацию пружины можно проверить только по реальный материал и детали.
Почему выбирают оборудование BELAN для формовки проволоки с ЧПУ?
BELAN Machinery производит многоосное оборудование для изгибания проволоки с ЧПУ и решения для формования проволоки, ориентированные на автомобильные приложения. Машины BELAN сочетают многоосное управление ЧПУ, интеллектуальное программное обеспечение, включая компенсацию пружинного отката с помощью искусственного интеллекта, и индивидуальные инструменты, соответствующие продукту — три элемента, которые в статье были выделены как ключевые элементы управления пружиной. BELAN также работает на основе фактической спецификации проволоки заказчика и чертежей продукции: детали формируются в тестовом процессе, а параметры проверяются до рекомендации решения, поэтому точность изгиба демонстрируется на вашей части, а не заявлена в общих чертежах.
Заключение
Пружинный откат при изгибе проволоки с ЧПУ — это не дефект или неисправность машины, а поведение материала, которое должен учитывать каждый процесс формования проволоки. Успешное управление пружинной системой достигается за счёт согласования материала, геометрии проволоки, инструментов, параметров изгиба, измерений и компенсации как единой валидированной системы. Технология ЧПУ не может устранить физику, но она предоставляет производителям программируемые параметры, точность позиционирования и согласованность процесса, чтобы надёжно компенсировать пружинный возврат — часть за деталью, партия за партией, основу стабильного, масштабируемого производства проволочных компонентов.
Часто задаваемые вопросы
Что вызывает откат пружины при изгибе проволоки ЧПУ?
Откачивание вызвано упругой частью деформации. Когда сила изгиба освобождается, провод восстанавливает часть этой деформации, поэтому готовый угол немного расширяется за запрограммированный угол. Степень восстановления зависит от материала, диаметра, радиуса изгиба, угла и инструмента.
Как твёрдость материала влияет на пружинное изгибание проволоки?
Более твёрдые материалы обычно сохраняют больше упругости во время формования, что приводит к лучшему восстановлению после изгиба. Поэтому более жёсткие провода могут требовать больших компенсационных значений, и компенсация, установленная на мягкой проволоке, не должна предполагаться, что она передаётся на более твёрдую проволоку.
Могут ли станки для изгибания проволоки с ЧПУ компенсировать откат пружины?
Да — но по компенсации, а не по исключению. В каждом изгибе запрограммировано измеряемое смещение, чтобы деталь восстанавливалась на целевую размерность. При повторяемом движении сервопривода, равномерной подаче и накопленных параметрах эта компенсация действует одинаково в каждом цикле, что делает результаты повторяемыми в производстве.
Как инструменты влияют на пружинный откат?
Геометрия инструментов определяет, как провод поддерживается и ограничен при формовании, что влияет на её предсказуемое деформирование и восстановление. Инструменты, согласованные с радиусами и диаметром изделия, делают компенсацию более стабильной, а изношенная или несовпадающая форма приводит к смещению пружины — поэтому изменения инструментов должны привести к повторному измерению первых деталей.
Влияет ли диаметр провода на пружинную откуску?
Может. Диаметр изменяет жёсткость сечения проволоки, а отношение радиуса изгиба и диаметра влияет на то, насколько упругое восстановление заложено в изгиб. Любое изменение диаметра — это новое условие процесса, требующее новых пробных изгибов и компенсационных значений.
Как производители могут повысить точность изгиба проволоки?
Начинайте с единообразного материала, затем стройте дисциплинированный рабочий процесс: пробное сгибание с производственной проволокой, измерение по чертежу, задокументированные параметры компенсации и заблокированные наборы параметров ЧПУ. Повышение точности — это не столько одна корректировка, сколько сделать весь процесс повторяемым.
Как можно контролировать пружинную систему во время массового производства?
Относитесь к этому как к постоянной дисциплине процесса: поддерживайте последовательность проволочных участков, измеряйте пробные детали во время эксплуатации, поддерживайте инструменты по графику и повторно проверяйте параметры после изменения материала, инструмента или геометрии. Когда появляется дрейф, корректируйте компенсацию на основе данных измерений, а не только суждения оператора.
Нужна помощь в контроле пружинного отступа в процессе формования проволоки?
BELAN Machinery — профессиональный поставщик решений для формования проволоки для автомобилей. Пришлите нам свои чертежи или образцы продукции. Наша инженерная команда сможет оценить материал проволоки, требования к формованию, требования к инструменту и систему управления пружиной, чтобы помочь найти подходящее решение для формования проволоки с ЧПУ.
Свяжитесь с Беланом для оценки технико-экономического обоснованияСвязанные ресурсы
- Станки для изгиба проволоки с ЧПУ— Многоосевое оборудование для изгибания проволоки с ЧПУ, предназначенное для точного и повторяемого формования.
- Промышленные решения для формования проволоки— Прикладные решения для стабильного производства промышленных проволочных компонентов.
- Решение для формования проволоки для автомобильных деталей— Решения для формования проволоки для каркасов сидений, пенопластовой проволоки и компонентов связи, где крайне важна согласованность размеров.
- Каковы преимущества 3D-машины для изгибания проводов?— Как многоплоское 3D-формирование поддерживает геометрию сложных деталей и согласованность процессов.
- Как выбрать станок для проволоки с ЧПУ— Полное руководство по отбору для оценки станков, инструментов и опций автоматизации.


