


Если вы хоть какое-то время искалиМашина для изгибания медных шинВ последнее время вы, наверное, заметили, что брошюра каждого поставщика выглядит одинаково: количество осей, киловатты, фото аккуратного поворота. После поставки шинных машин на пять производственных баз BYD и обучения операторов с трёх континентов в нашей мастерской в Дунгуане, мы можем сказать, что номера в брошюрах редко отражают успех или неудачу проектов. Разница обычно скрывается в двух местах — как машина обрабатывает поверхность шины, и как быстро она переключается при изменении книги заказов. Эта статья — версия нашего разговора по продажам, которую мы хотели бы услышать каждому покупателю до того, как что-либо подписывает.
Сама шина изменилась — большинство машин не догнали
Десять лет назад большинство медных шин были с голыми плоскими планками. Сегодня значительная часть новых энергетических работ поступает с покрытием: медные шины с ПВХ-слюдой для высоковольтной проводки, изолированные шины PA12 для аккумуляторных систем, анодированные алюминиевые шины для инверторов и шкафов для хранения энергии. Проводник — это тот же металл, который твой отец согнул вручную. Поверхность — нет.
Покрытая шина беспощадна. Если механизм подачи зажимает его с помощью контактных роликов, изоляция вмятина. Если штанга скользит вбок во время подачи, покрытие поцарапается. Если давление зажима установлено для голой меди, слой PA12 может треснуть при первом изгибе — а треснувший слой изоляции — это пролом, который ждёт своего времени, а не косметический отход. Мы видели, как целые партии списывались на входящей проверке именно по этой причине.
Вот почему мы постоянно возвращаемся к подаче, когда клиенты спрашивают, что делает одну машину для изгибания шин лучшей другой. Изгибание получает славу; Питание решает, проходит ли готовая деталь проверку.
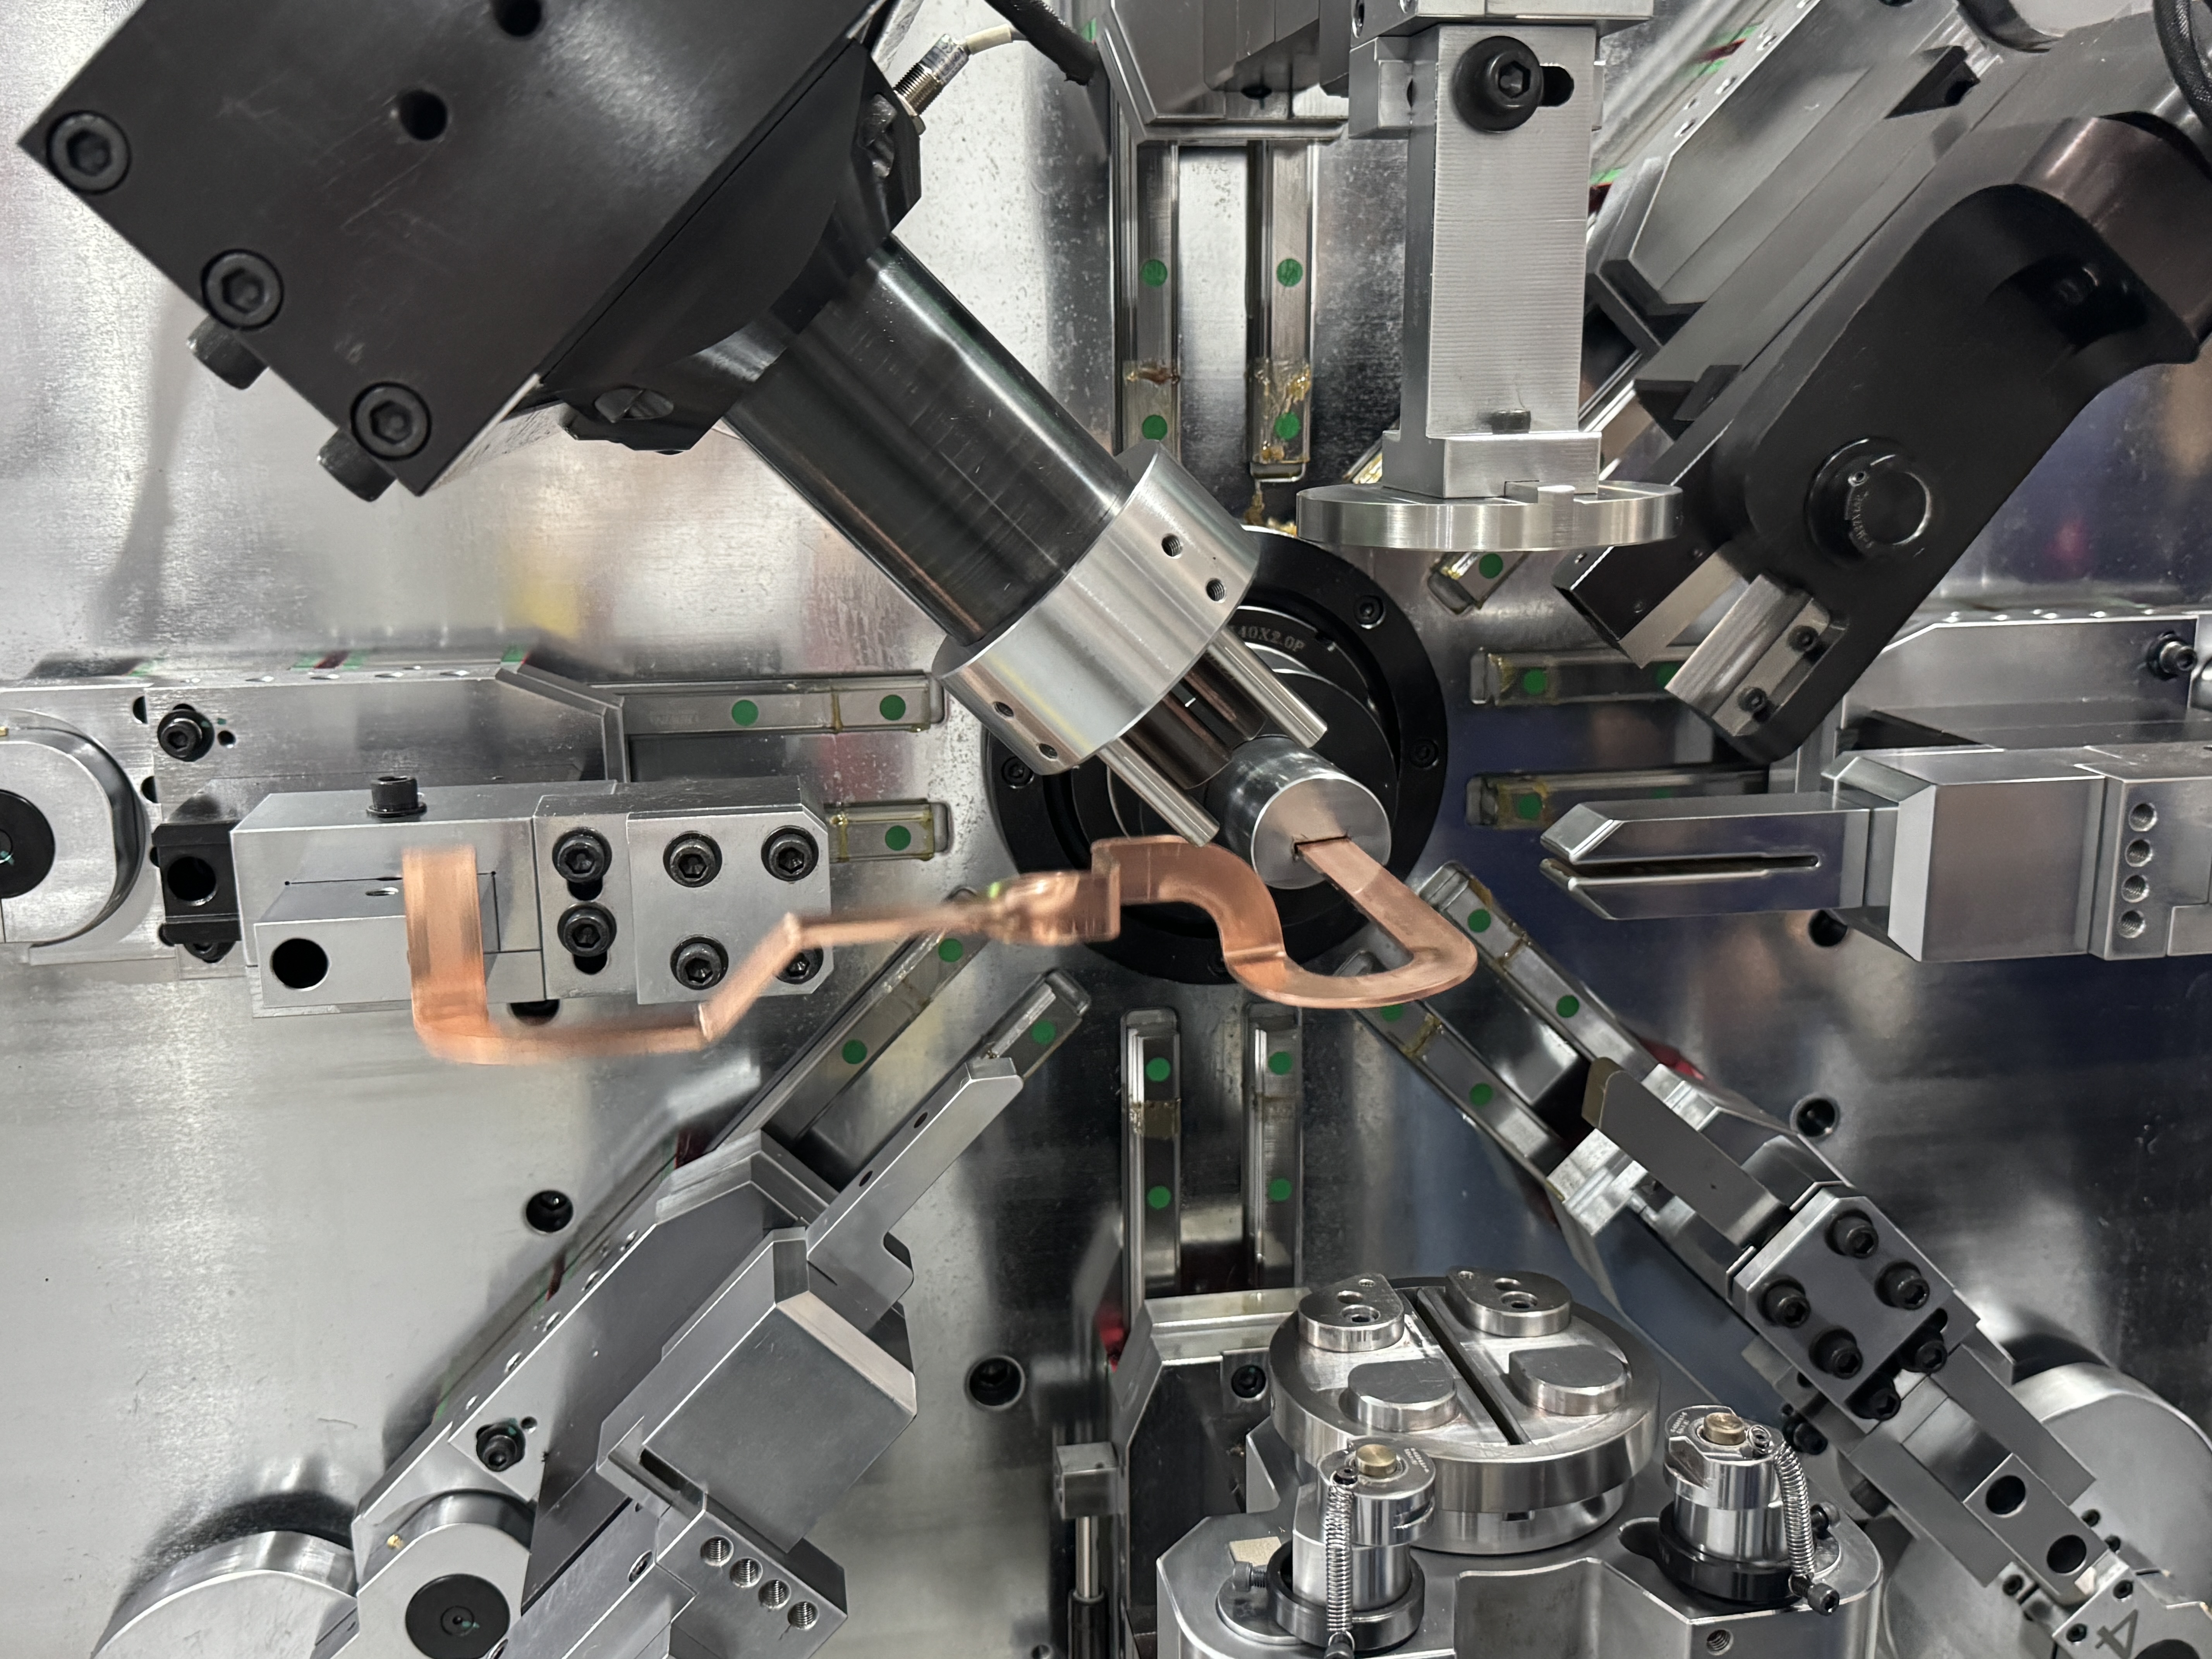
Подача: гусеничная или роликовая против зажимной
На рынке представлены три основные структуры кормления, и они ведут себя совершенно по-разному на покрытых материалах:
| Структура кормления | Как это работает | Где он испытывает трудности |
|---|---|---|
| Подача гусеницы | Штанга движется по рельсовому конвейеру, который переносит её в зону изгиба с полной опорой — это наш основной дизайн, без точечного контакта с покрытием | Требуется правильная спецификация трассы по размеру баров; Чуть больше инструментов для установки при подаче |
| Роликовая подача (комплекты с 8 роликами) | Ролики сжимают и толкают штангу шагом | Точечное давление отмечает мягкие покрытия; Скольжение на масляной или полированной штанге вызывает смещение длины |
| Зажимная подача | Гриппер зажимает штангу и протягивает её сквозь | Следы от зажима на изолированных поверхностях; Сила захвата должна перенастраиваться при каждом изменении материала |
На голой меди все три части подойдут. На PA12 или ПВХ-слюдяном штанге разница проявляется уже в первый час после забега. Если в вашей книге заказов есть изолированные шины — а в новых энергетических проектах это почти наверняка так — поставьте структуру подачи на первое место в списке сравнения, выше количества осей.
Что наши машины на самом деле делают шаг за шагом
Каждая машина BELAN работает по одному и тому же замкнутому контуру: катушка или стержень кладётся на стойку подачи, вспомогательный блок подачи передаёт её модулю выпрямления для снятия внутреннего напряжения, конвейер путей переносит её в зону изгиба, серво-изгибающие рычаги формируют её — плоские изгибы, вертикальные изгибы, скручивания, компаундные 3D-формы, которые требуют аккумуляторные системы — а серво-срез автоматически отрезает готовую деталь. Вставляю в каток, готовую шину выйдет, без ручного обращения между ними.
Какая машина из семейства вам подходит, зависит от вашей планки:
| Модель | Линейка медных шин | Линейка алюминиевых шин | Лучше всего подходит для |
|---|---|---|---|
| TP-DL-45-6E· 16-осевой сегмент | Ширина 12–45 мм, толщина 2,0–6,0 мм | По запросу | Аккумуляторные блоки для электромобилей, BMS-линки, компактные 3D-шины |
| TP-DL-60-8E· 16-осевой сегмент | Ширина 15–60 мм, толщина 2,0–8,0 мм | По запросу | Распределительные шкафы, зарядная инфраструктура, большие секции |
| BL-TP-50-7E· 13-осевой | Ширина 15–45 мм, толщина 1,0–7,0 мм | Ширина 15–50 мм, толщина 1,0–8,0 мм | Смешанные книги заказов медной и алюминиевой в одном магазине |
Все три используют системы полного сервопривода — нет гидравлической станции для прогрева, нет колебаний температуры масла между первой частью переключения и последней. Например, 58,7 кВт BL-TP-50-7E установлен на раме весом 6800 кг и работает на сервоприводах Sanyo с тайваньской системой управления Yitu, потому что после тестирования как сторонних, так и самостоятельно разработанных органов управления мы выбрали вариант с наилучшей долгосрочной поддержкой обслуживания.

Переход — это то, где деньги действительно утекают
Вот сцена, которую мы смотрим почти на каждой фабрике, которую посещаем: машина красиво изгибается, а потом порядок меняется. Операторы ослабляют выравнивающие ролики, заново надевают штангу, перестраивают зажимы, запускают испытательные детали, утилизируют два-три штуки, и через сорок минут производство возобновляется. Делайте это четыре раза в день — и вы теряете полсмены — тихо, без отчёта.
Поэтому мы заводски устанавливаем вспомогательное устройство для подачи на каждую машину. Оператор подтягивает новую штангу к станции подачи и нажимает «старт»; Машина сама переносит её в зону выпрямления. Никто не ослабляет валики, никто не перенадевает нитки. Для многофункциональной, малопартийной реальности работы с новой энергией эта одна деталь обеспечивает больше выхода в неделю, чем быстрый цикл изгиба.
Чему нас научили 32 машины для BYD
BELAN стала поставщиком BYD Tier 1 и поставила 32 машины для сгибания шин на пять производственных баз — Дунгуань, Шэньчжэнь, Сиань, Чжэнчжоу и Чанша. Пройти этот аудит было не о нашей брошюре. Их команда изучала надёжность оборудования со временем, оставалась ли производительность стабильной из недели в неделю, можем ли мы производить и поставлять его в больших объемах, а также что происходит после установки. Повторяющиеся вопросы никогда не были «сколько топоров?» Они говорили: «Покажите нам машину, работающую в шестом месяце.»
Тот же урок пришёл и от других клиентов. Производитель шинных рулочек из Индии отправил свою техническую команду на наш завод для 12-дневного обучения по BL-TP-45-6E — безопасность, загрузка материалов, монтаж резака, выпрямление, монтаж ЧПУ, ввод в эксплуатацию, массовое производство и ежедневное обслуживание, всё это на собственных заготовках, а не на наших демонстрационных деталях. LEONI запустила нашу линию автоматической обработки алюминиевых стержней в реальное производство, а MANDO вернулась с заказом второго блока после того, как первый прошёл их проектные тендеры. Повторные приказы, как мы узнали, — единственная важная спецификация.
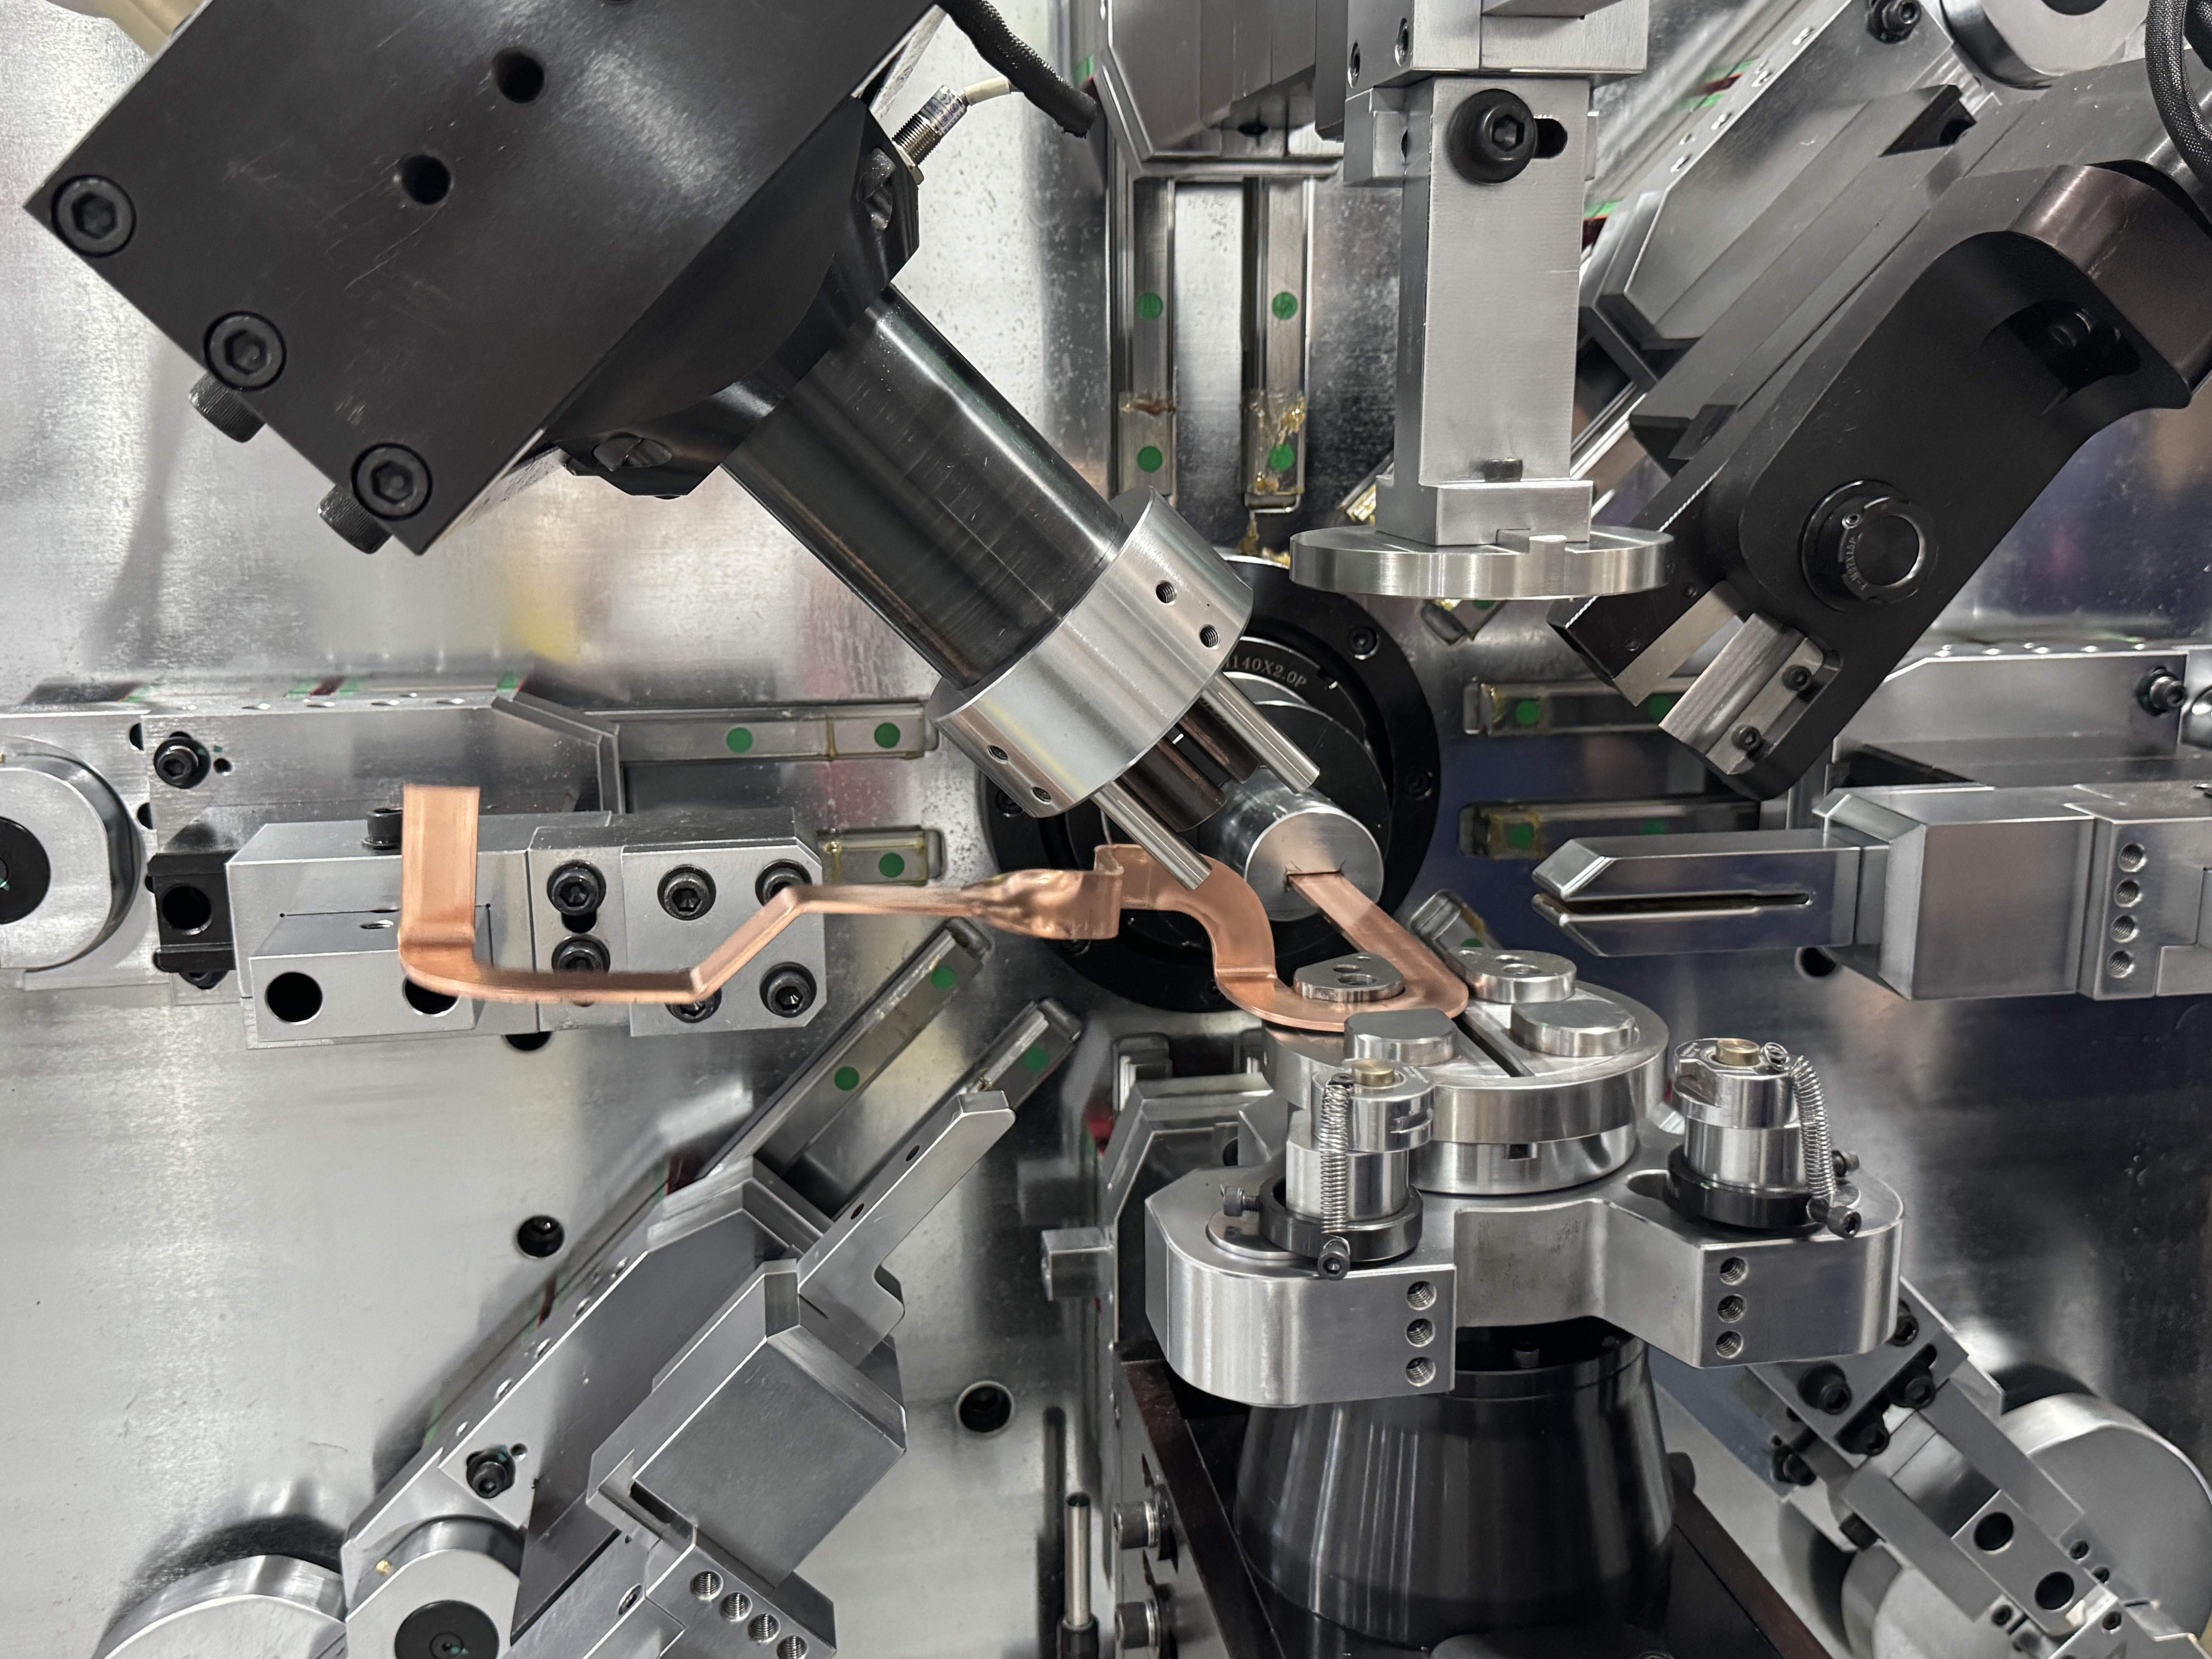
Наши честные советы перед покупкой
Отправьте свой настоящий стержний материал — покрытый или голый, медный или алюминиевый — и чертеж, и мы согнем деталь и снимем её. Обратите внимание на пять вещей в любом пробном процессе, который вы запускаете — наш или чужой: поверхность готовой планки при хорошем освещении, угол на пятом изгибе по сравнению с первым, сколько времени действительно занимает смена с вашим номером второй части, нужен ли оператору диплом программирования и как выглядит выход первого прохода за сто циклов. Поставщик, который сопротивляется такому испытанию, говорит вам кое-что.
Мы предпочли бы выиграть спор с помощью согнутой перекладины, чем брошюры. Большинство наших лучших клиентов начинали именно так.
Распространённые вопросы с мастерской
Повредит ли машина шины с покрытием PA12 или ПВХ?
Именно для этого и была разработана подача гусеницы — покрытие держится на полной длине без точечного контакта. Во время вашего испытания мы сначала сгибаем покрытую перекладину, а вы осматриваете поверхность по своему стандарту.
Мы используем медь и алюминий в одну неделю. Одна машина или две?
BL-TP-50-7E был создан именно для этой смешанной книги заказов, с компенсационными значениями, хранящимися на каждом материале. Поведение пружины не переносится между медью и алюминием, поэтому каждый материал сохраняет свою программу — переключение — это нагрузка программы, а не повторное обучение.
Сколько времени пройдёт, прежде чем мои операторы начнут запускать его самостоятельно?
Наша стандартная программа длится 12 дней на месте: ваша команда самостоятельно занимается загрузкой материалов, заменой резаков, выпрямлением, редактированием ЧПУ и вводом в эксплуатацию, а рядом с ними находится наш инженер. К дню массового производства они запускают её — упомянутый выше индийский клиент проходил именно этот график.
Что если мои шины шире 60 мм?
Тогда серия TP-DL — это не ваша машина, и мы так скажем. Секции для распределительного оборудования требуют другой платформы, и честно говоря, подгонка машины под самую тяжёлую планку — вот как мы удерживаем клиентов на протяжении десяти лет. Расскажите нам о самом большом разделе в вашей книге заказов, и мы подскажем вам подходящее оборудование, даже если оно не принадлежит нам для продажи.
Хотите увидеть, как ваша шина согнута, прежде чем принимать решение?
Пришли нам вырез с баром и свой рисунок. Мы запустим его на аппарате для сопоставления, снимем испытание и отправим вам отчёт — тот же первый шаг, с которого начался проект BYD.

