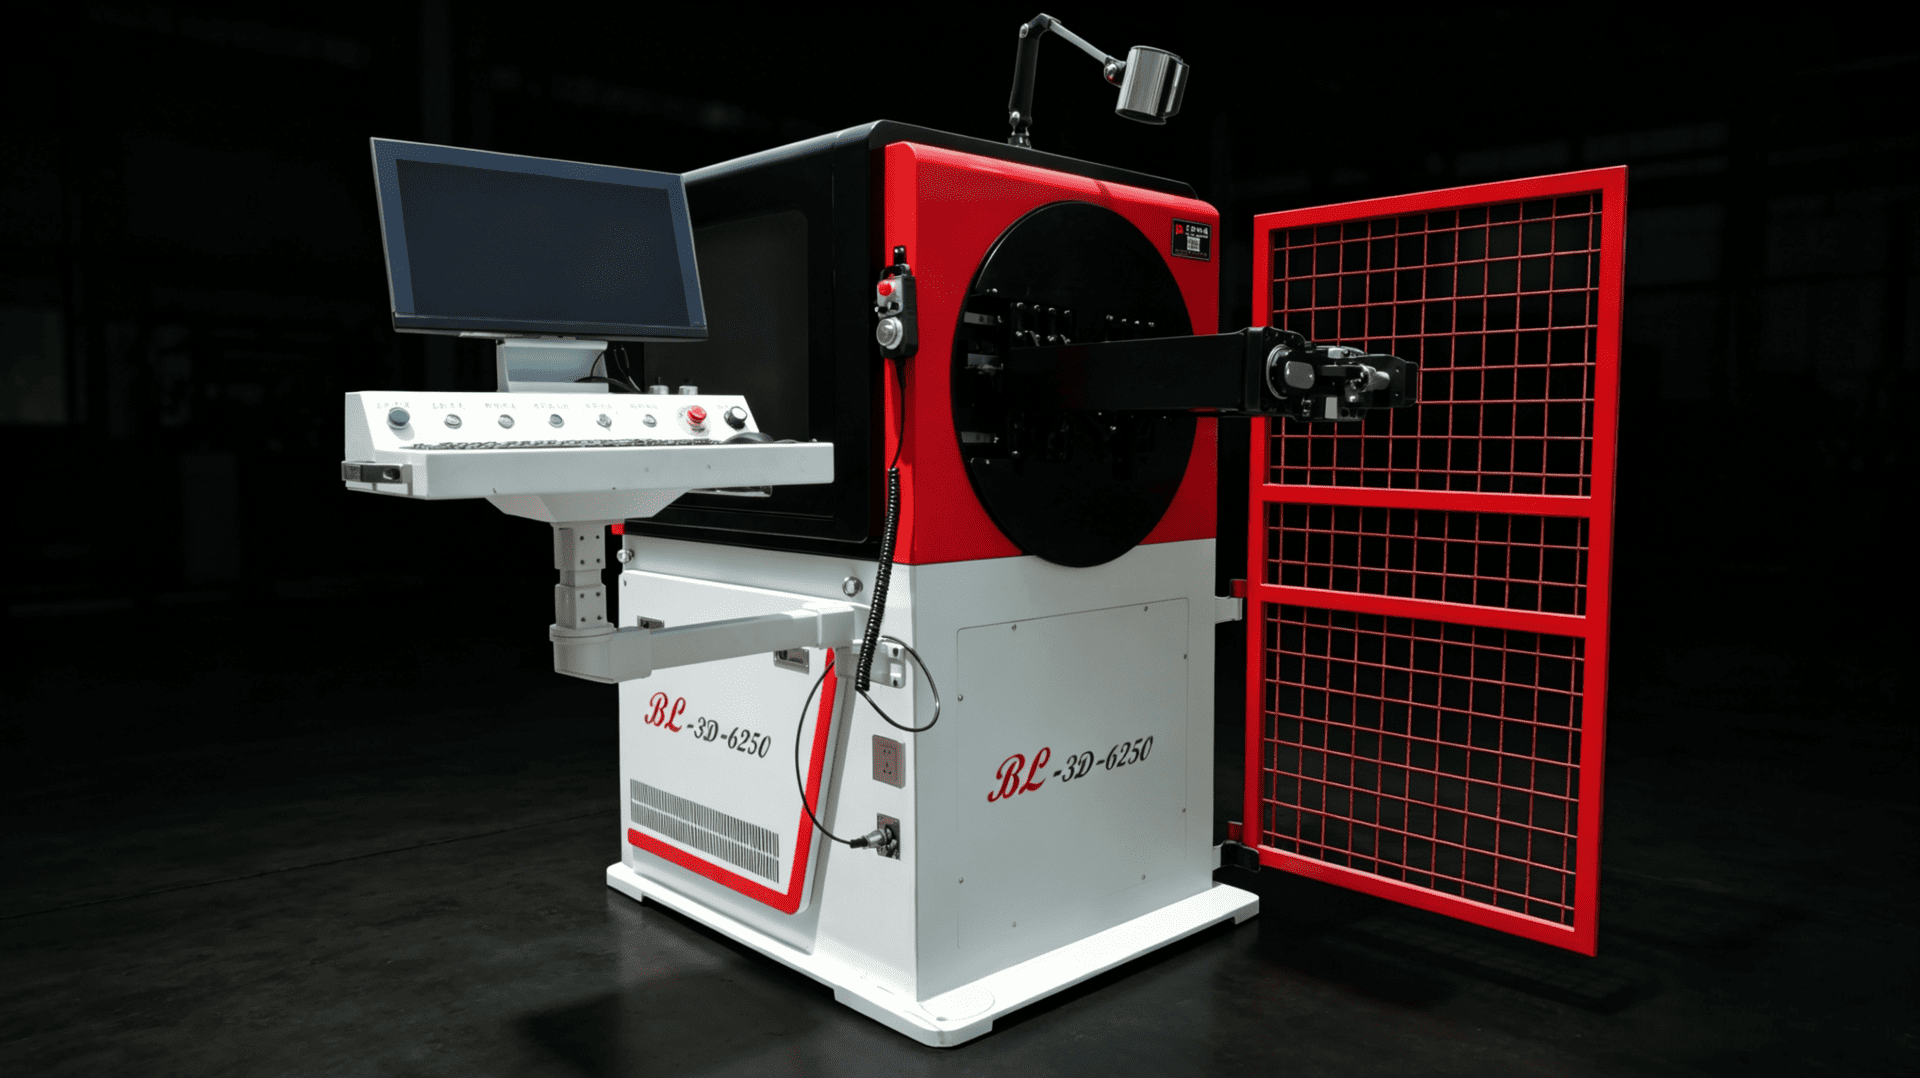
Автомобильные компоненты проволоки сиденья должны воспроизводить одинаковые профили изгиба, соответствуя требованиям обработки различных продуктов. При выбореФормирование седельной проволокиОборудование, заводы должны учитывать как структуру машин, так и то, как их операторы будут учиться методам настройки и регулировки.БЕЛАНразработалBL-3D-6250для такого типа компонента. Во время учебного визита в Вудбридж, Бразилия, техник приехал из Китая на завод заказчика, объединяя применение оборудования и практическое обучение.
Почему непрерывное формование важно для автомобильных проволочных деталей
При подаче, гибке и нарезке выполняются отдельные операции, заготовки необходимо размещать или снова размещать между этапами. В пакетном производстве эти вспомогательные задачи требуют времени и добавляют передачи процессов, которые необходимо управлять.
С помощью автоматизированной обработки производственный персонал может уделять больше внимания подтверждению программ, проверке образцов и состоянию оборудования. Согласованный результат зависит от координации операций обработки, условий материала и методов эксплуатации.
Поэтому ценность автоматизированного изгиба для автомобильной пенопластовой проволоки — стальных компонентов, используемых в автомобильной пене сиденья — следует оценивать на протяжении всего процесса. Подача материала, формирование изогнутого профиля и отсечение должны работать вместе вокруг одной и той же части.
Соедините гибку с вращающейся головкой с подачей и резкой
Организуйте непрерывные операции для повторяющихся частей
TheBL-3D-6250сочетает в себе конструкцию с вращающейся головкой с автоматической подачей и резкой для обработки стальных проволочных компонентов. Объединение этих операций помогает снизить необходимость перемещения частично готовых деталей между отдельными станками и обеспечивает непрерывный процесс для повторяющихся деталей.
При оценкеФормирование седельной проволокиОборудование, выбирайте репрезентативные изделия, охватывающие основные элементы изгиба. Детали с разной длиной прямого сечения, направлением изгиба или локальными формами могут требовать разных последовательностей формования и расположения инструментов.
Подтвердите производительность обработки с помощью фактических образцов
Непрерывные операции могут уменьшить обработку между этапами процесса, но это само по себе не определяет результат конкретного продукта. Геометрия деталей, требования к материалам и инспекции влияют на планирование производства.
Более полезным подходом является изготовление пробных деталей с использованием материалов и чертежей заказчика, запись готового состояния и параметров обработки, а затем обсуждение целевой вместимости. Это связывает оценку оборудования с конкретными требованиями к закупкам.
Управление программой и компактная структура мастерской
Сохраняйте программы продукции для повторных заказов
BL-3D-6250 использует управление ЧПУ и сервоприводом для координации обработочных операций и поддерживает управление программами продукта. Подтвержденные программы служат основой для последующего приготовления производства, облегчая распознавание и управление настройками различных продуктов.
Хранящиеся программы должны управляться вместе с материалами, инструментами и ревизией продукта. Перед отзывом программы для производства подтвердите текущие условия и осмотрите первый экспонат. Настройки для более ранней редакции или другого материала не следует применять без проверки.
Планируйте концентрированную формирующую ячейку
Компактная структура модели помогает фабрикам организовать концентрированную перерабатывающую зону. Планируйте пространство вокруг положения стойки материалов, направления работы и сбора готовых деталей, чтобы уменьшить ненужное перемещение.
При покупке оборудования для обработки проволоки для сидений в автомобилях проверяйте нагрузку, обслуживание и пространство для потока материалов, а также основные размеры машины. Практичная планировка влияет на то, как ежедневные изменения материалов, организуются инспекции и обслуживание.
Оценить пригодность для каждого продукта
BL-3D-6250 в первую очередь предназначен для автомобильных пенопластовых проволок. В зависимости от требований к продукту также могут оцениваться другие стальные проволочные детали, такие как поплавочные стержни топливных баков. Разные применения имеют разные профили изгиба и требования к размерам, поэтому материал, инструменты и последовательность формования должны подтверждаться отдельно.
Если одинФормирование седельной проволокиОжидается, что машина будет охватывать несколько деталей, предоставлять спецификации материалов, чертежи, критические допуски и ассортимент продукции. Используйте образцы испытаний, чтобы определить, какие инструменты нужно изменить, какие программы можно сохранить и какие проверки необходимы после смены продукта.
Чётко определённый масштаб применения помогает заводу планировать заказы и будущую разработку продукции. Ценность выбора оборудования заключается в сопоставлении машины с реальным ассортиментом продукции, а не просто в поиске большего количества функций или более широкого диапазона обработки.
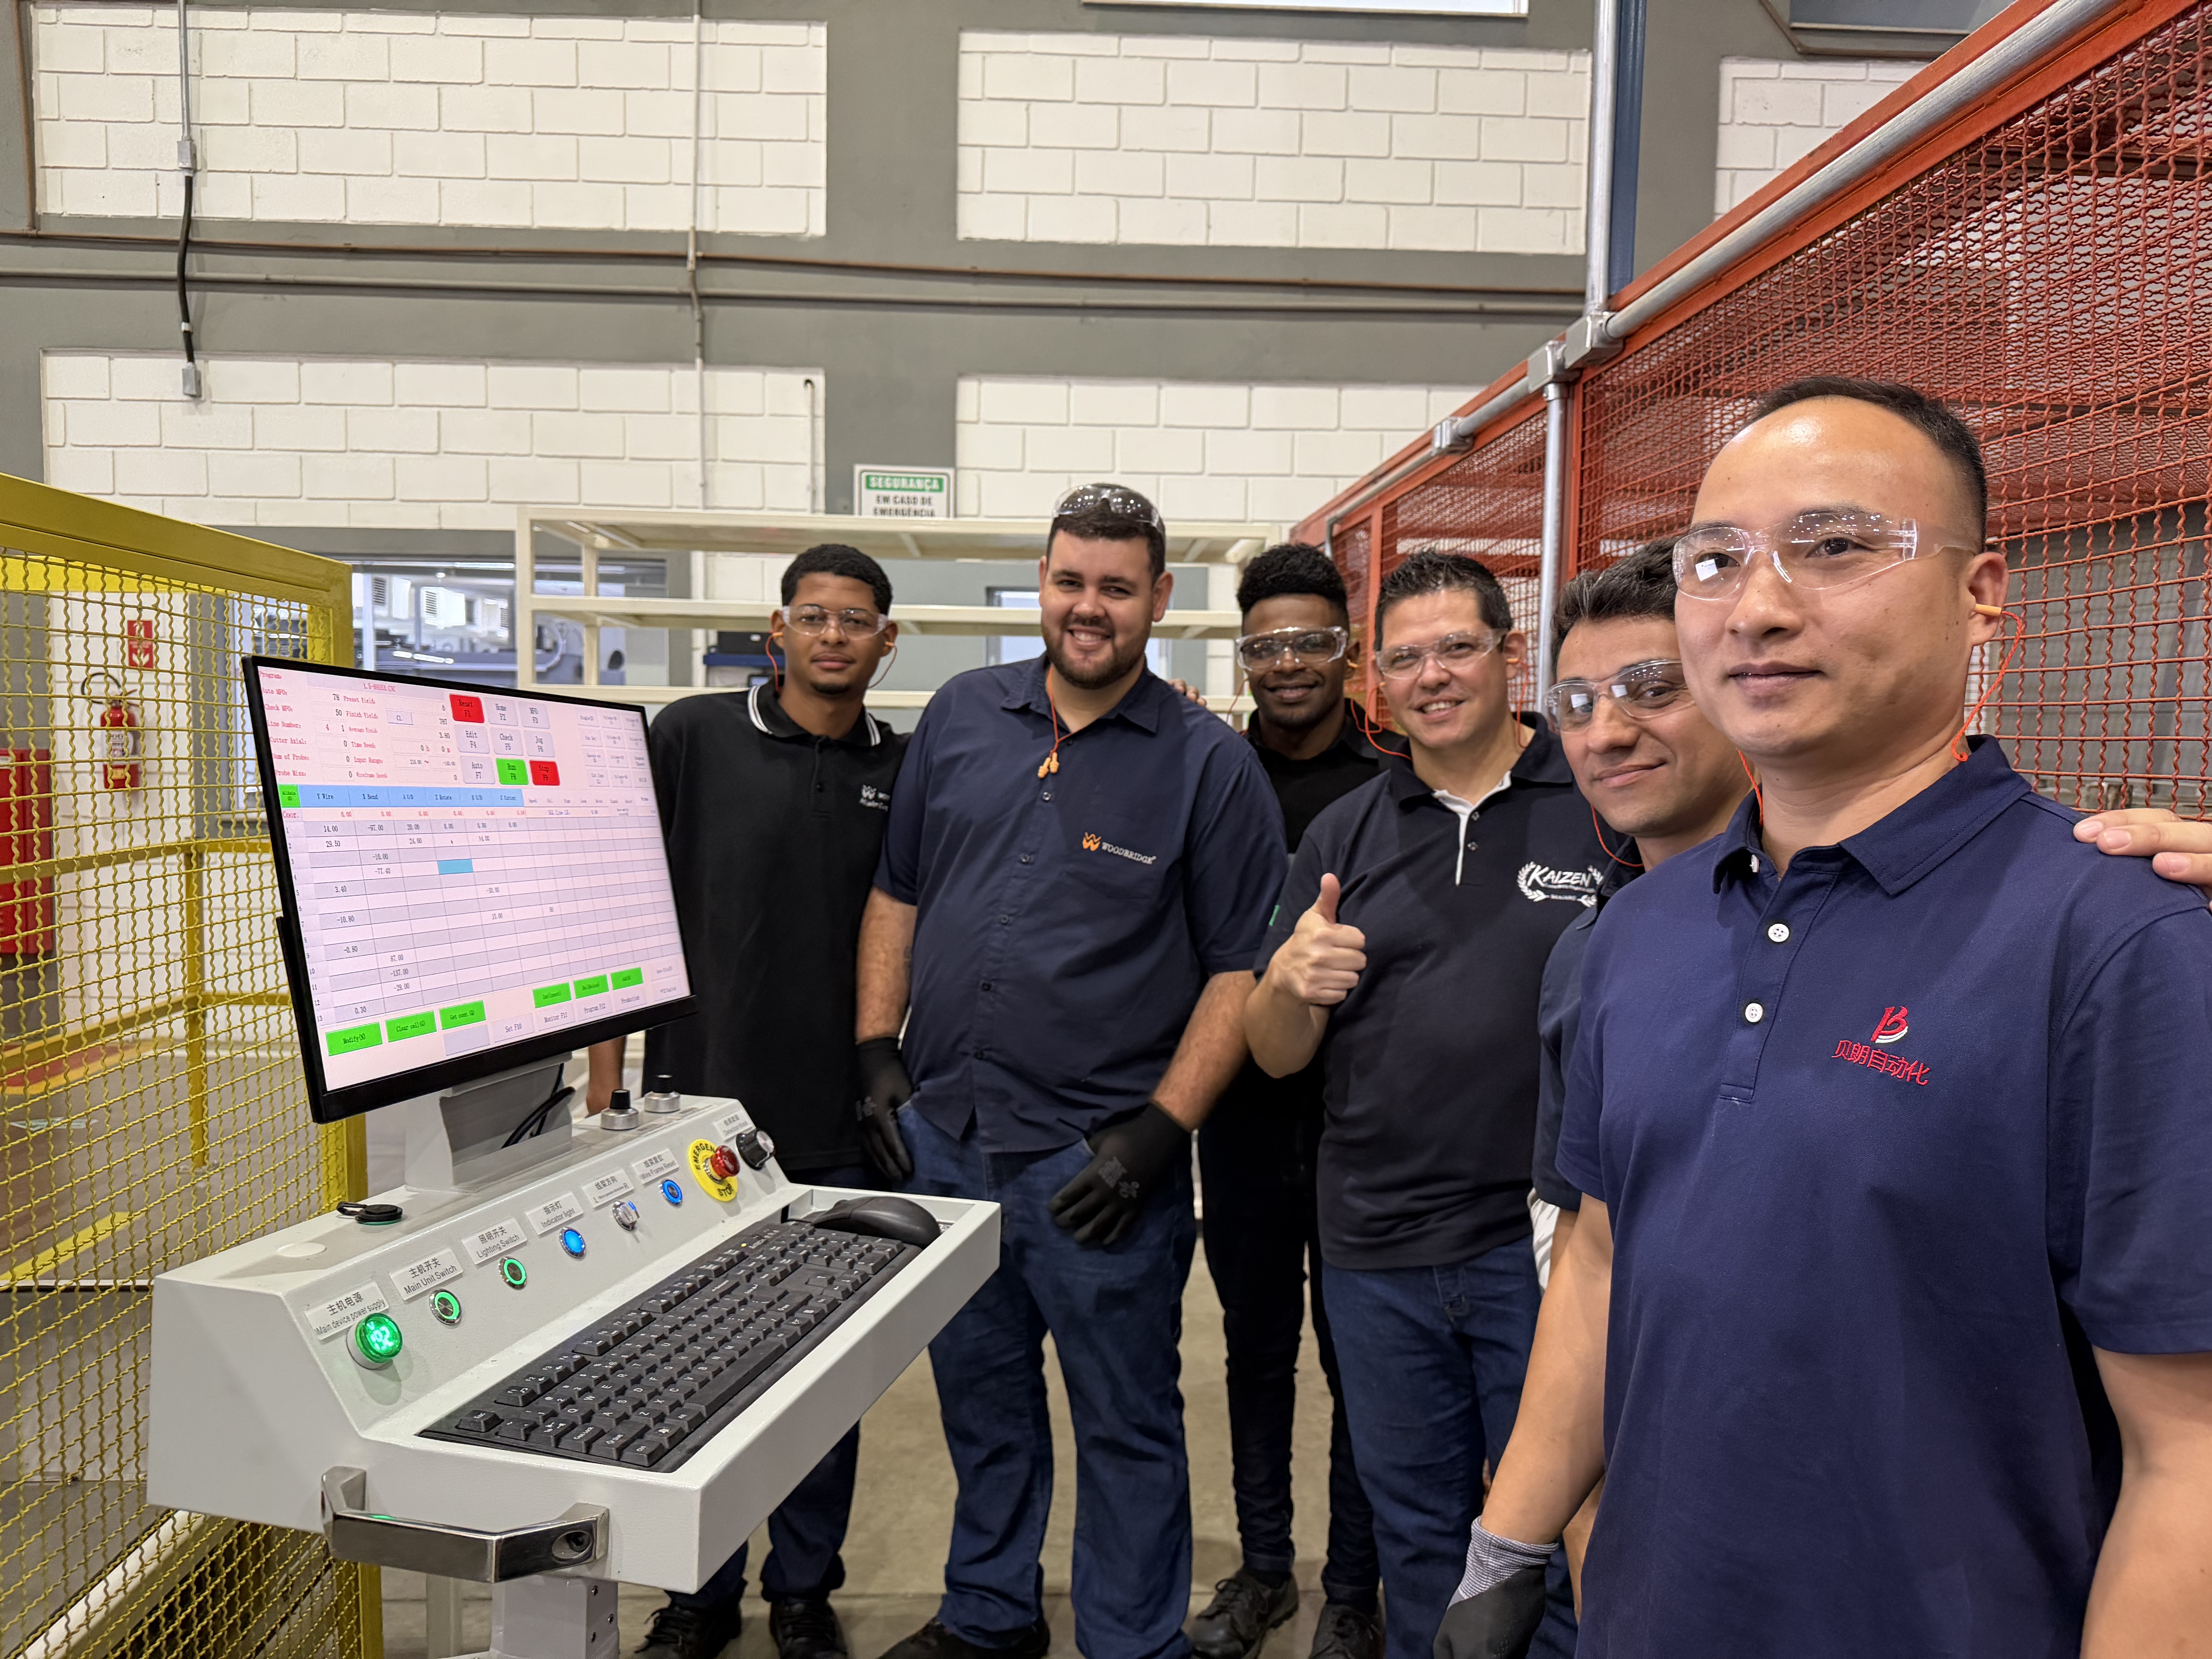
Обучение на заводе в Вудбридже, Бразилия — справочная фотография, предоставленная заказчиком.
Обучение в Вудбридже, Бразилия, связывает оборудование с навыками оператора
Техник приезжает из Китая на завод заказчика
Этот сервисный визит предназначен дляФабрика Вудбридж в Бразилии. Тренировочная машина — этоBL-3D-6250, предназначенный в первую очередь для автомобильных пеновых проволочных деталей. На объекте заказчика техник может напрямую обсудить вопросы по эксплуатации и настройке, а также связать инструкции программы с реальными образцами.
Обслуживание на месте предоставляет команде клиента практическую среду для понимания оборудования. Для корректировки после замены продукции, проверки готовых деталей и планового технического обслуживания операторам необходимо понимать цель каждой задачи, а также соответствующие этапы.
Связать план обучения с критериями принятия производства
Обычно БЕЛАН составляет расписание7–10 дней для такого рода обучения, с корректировкой длительности в зависимости от того, насколько хорошо команда клиента освоила операцию. Критерии приёма следующие:успешное массовое производство деталей и подписание клиентом плана обучения, согласование целей обучения с реальными производственными требованиями.
Для завода, готовящегося к внедрению оборудования, следует рассматривать одновременно первичный отбор, испытания образцов и обучение оператора. Предварительное предоставление чертежей и производственных требований помогает определить конфигурацию и планировать обучение по задачам, которые будут выполнять операторы на объекте.
Обсудите детали проволоки и требования к обучению
Связаться с BELANС вашими чертежами, диаметром провода и выходом мишени для обсужденияФормирование седельной проволокиконфигурацию оборудования и соответствующий план обучения.
BELAN Machinery — ваш экспертный поставщик решений для формования проволоки для автомобилей.