


Прошлой осенью поставщик разъёмов прислал чертежную посылку и спросил, есть ли такойМашина для изгибания шинмог бы управлять своей барной семьёй. Я отправил обратно макет для девятнадцати машин. Они подумали, что я открыл не то приложение. Теперь эта клетка выпускает один готовый батончик каждые 75–85 секунд, а маг, о котором сначала спрашивали, — это одна из станций внутри неё.

Начните с еженедельного подсчёта баров, а не с машины
Большинство мастерских принимают это решение в обратном порядке, а затем обнаруживают, что стоимость зависит от машины как вверх, так и вниз.
Следуйте одной планке: она выходит из выпрямлятеля, переносится к пиле, прессу, затем к загибу. Каждый перенос добавляет отметку на покрытую поверхность, слой допуска и трудочасный час, который никто не цитирует. Чем дальше проходит штанга, тем дороже становится дефект.
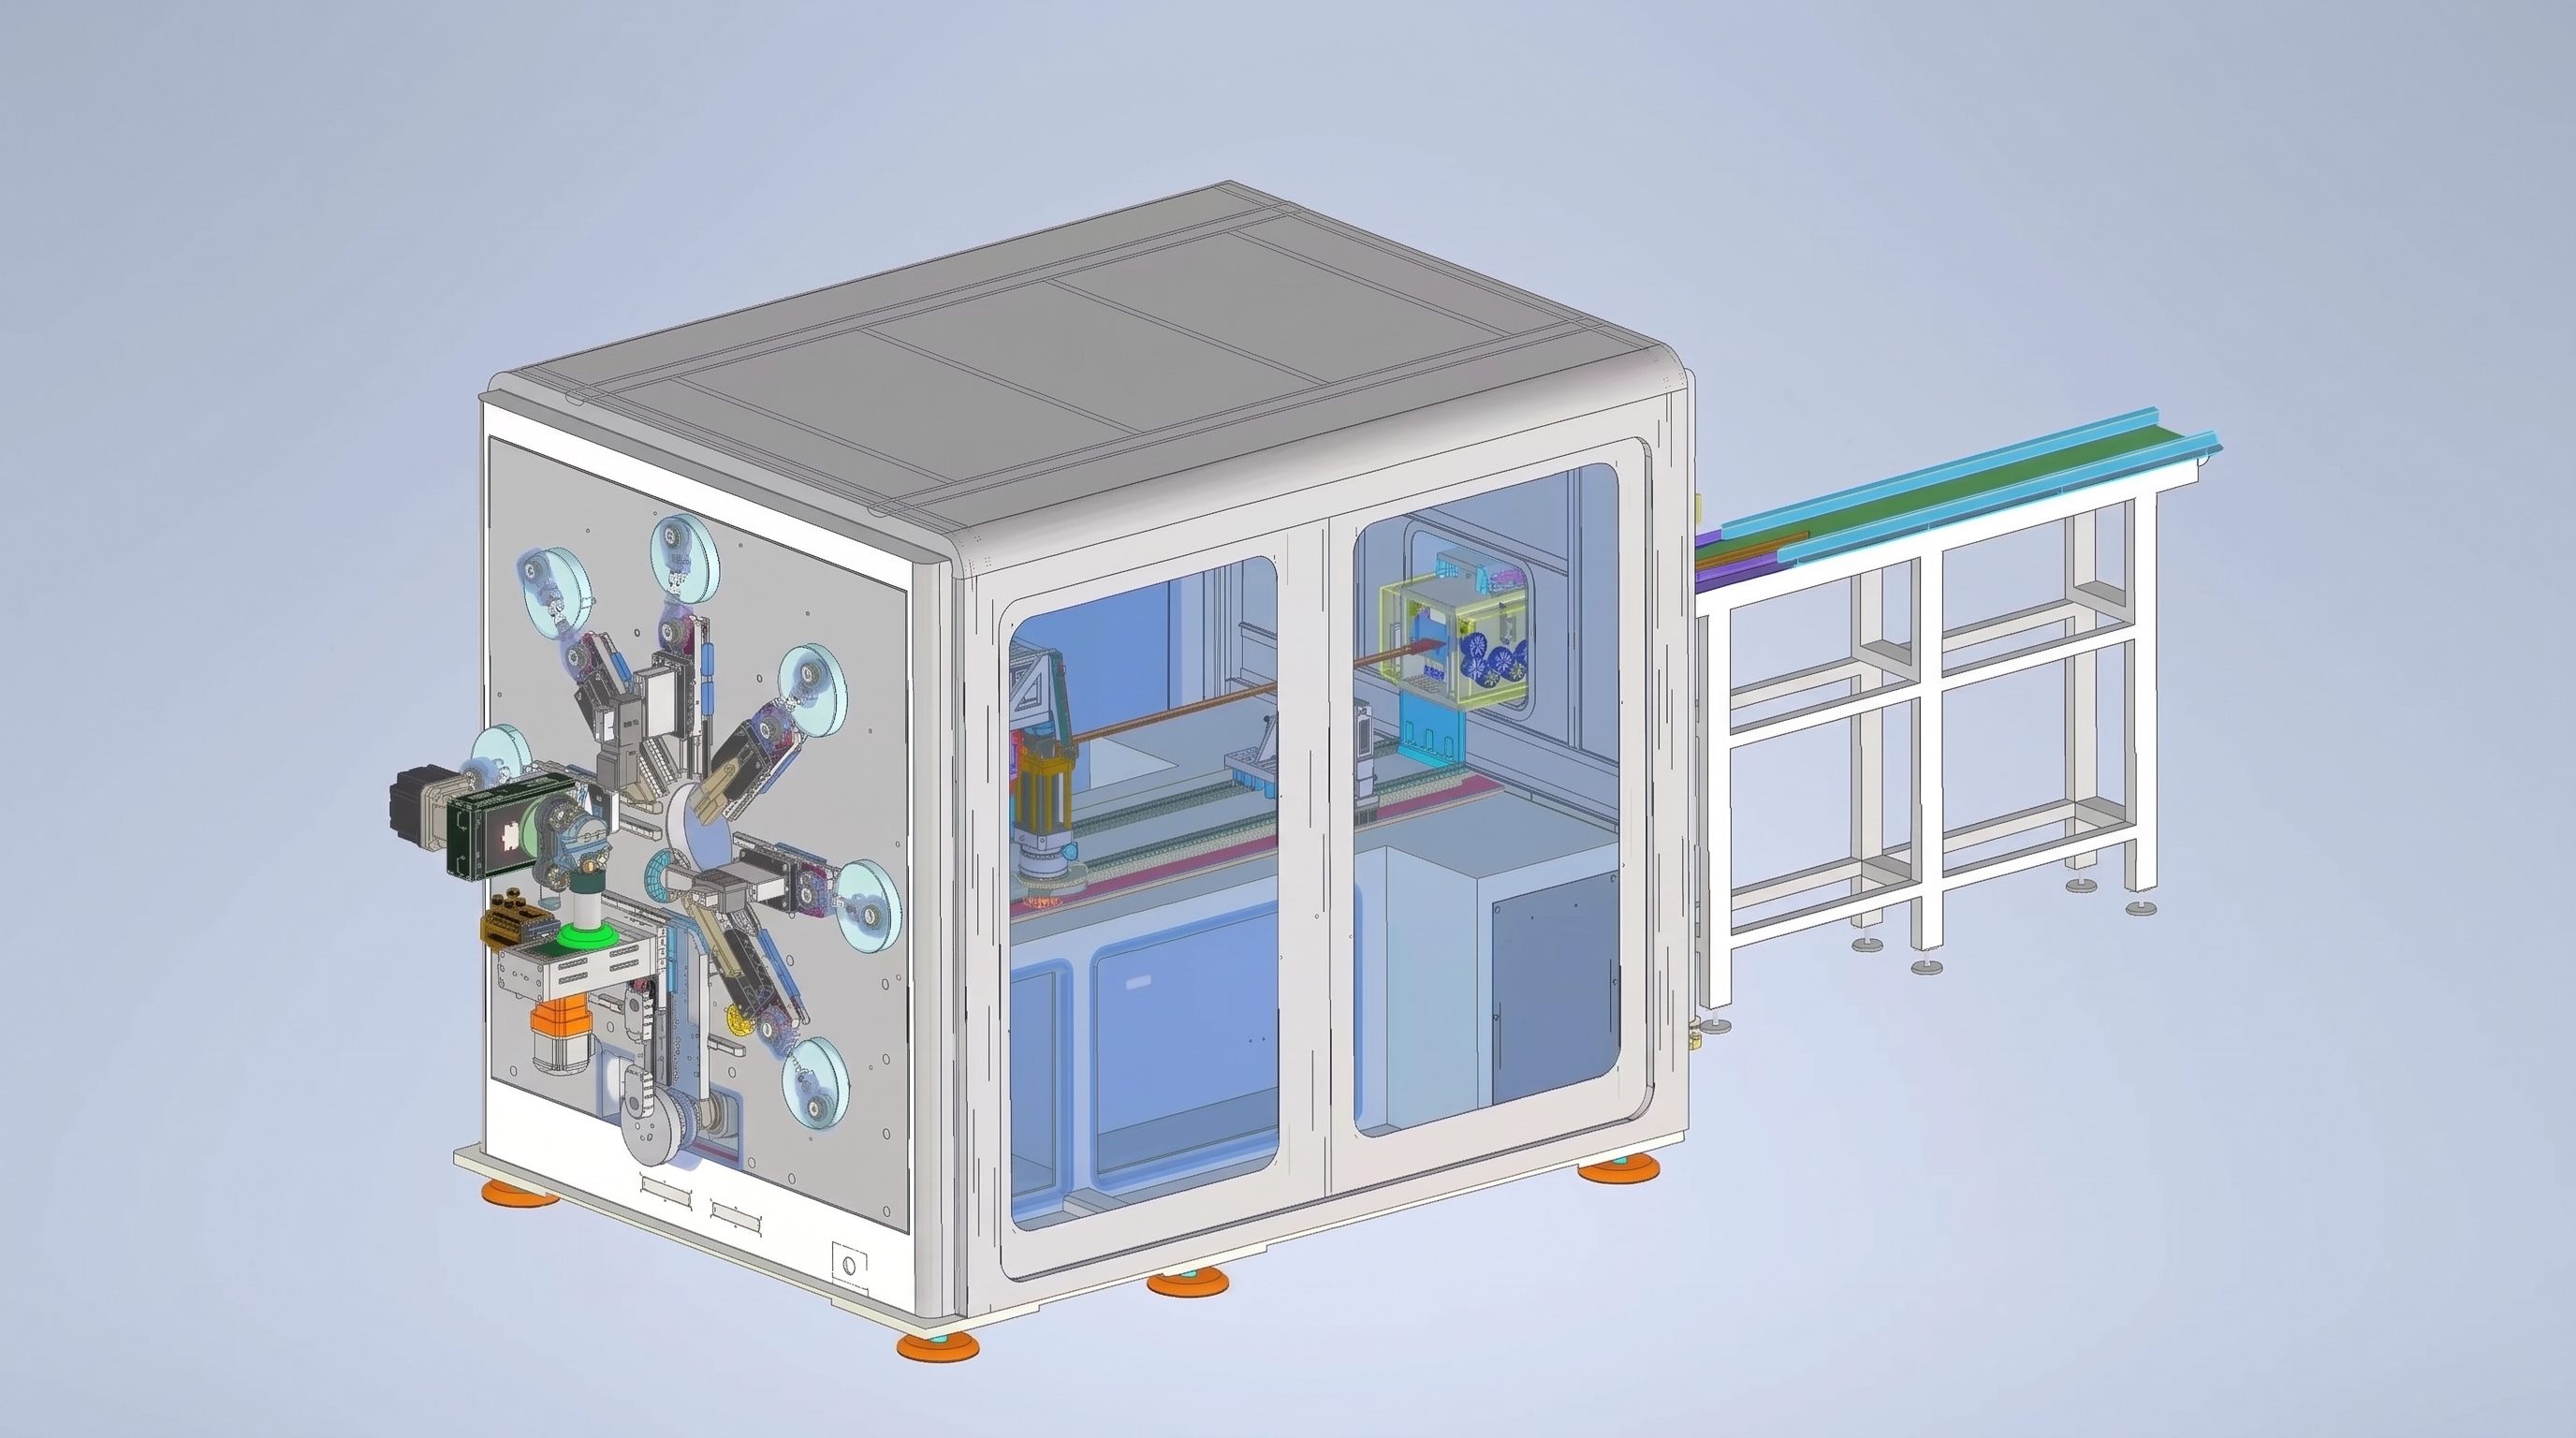
Построенная нами ячейка имеет размеры 30 м на 12,25 м — 367,5 м² — с девятнадцатью машинами, соединёнными шестиосевыми роботами. Ни одна человеческая рука не касается этой части между станциями.
Что делают Девятнадцать станций
| Группа станций | Оборудование | Что она даёт |
| 1 | Подача катушки, выпрямление, резь, лазерная маркировка | Длина среза 800–3000 мм с кодом отслеживаемости |
| 2 | Шестосевой передача робота | Штанга никогда не касается скамьи |
| 3 | Двустороннее шелушивание | 10–100 мм голая медь на каждом конце |
| 4 | Двойное пробивание, 60 т | Оба конца образовались одним ударом |
| 5 | Удаление заусенчения щёткой | Четыре лица без зашиек |
| 6 | Чистка плазмой / сухим льдом | Голый металл на сварном шве |
| 7 | Терминальная сварка с обоих концов | Два терминала, один проход |
| 8 | Изгибание, 13 осей | Плоские, по краям и скручивание |
| 9 | Корректирующее изгибание | Подрезка угла перед отпусканием |
| 10 | Разгрузка робота | Готовые брусья на стойки |
Рабочий диапазон ячейки: сечение 50–240 мм², ширина 15–40 мм, толщина 2–6 мм.
Изгиб после сварки и почему этот порядок фиксирован
То, что прибывает к головке изгиба, больше не является плоским прикладом
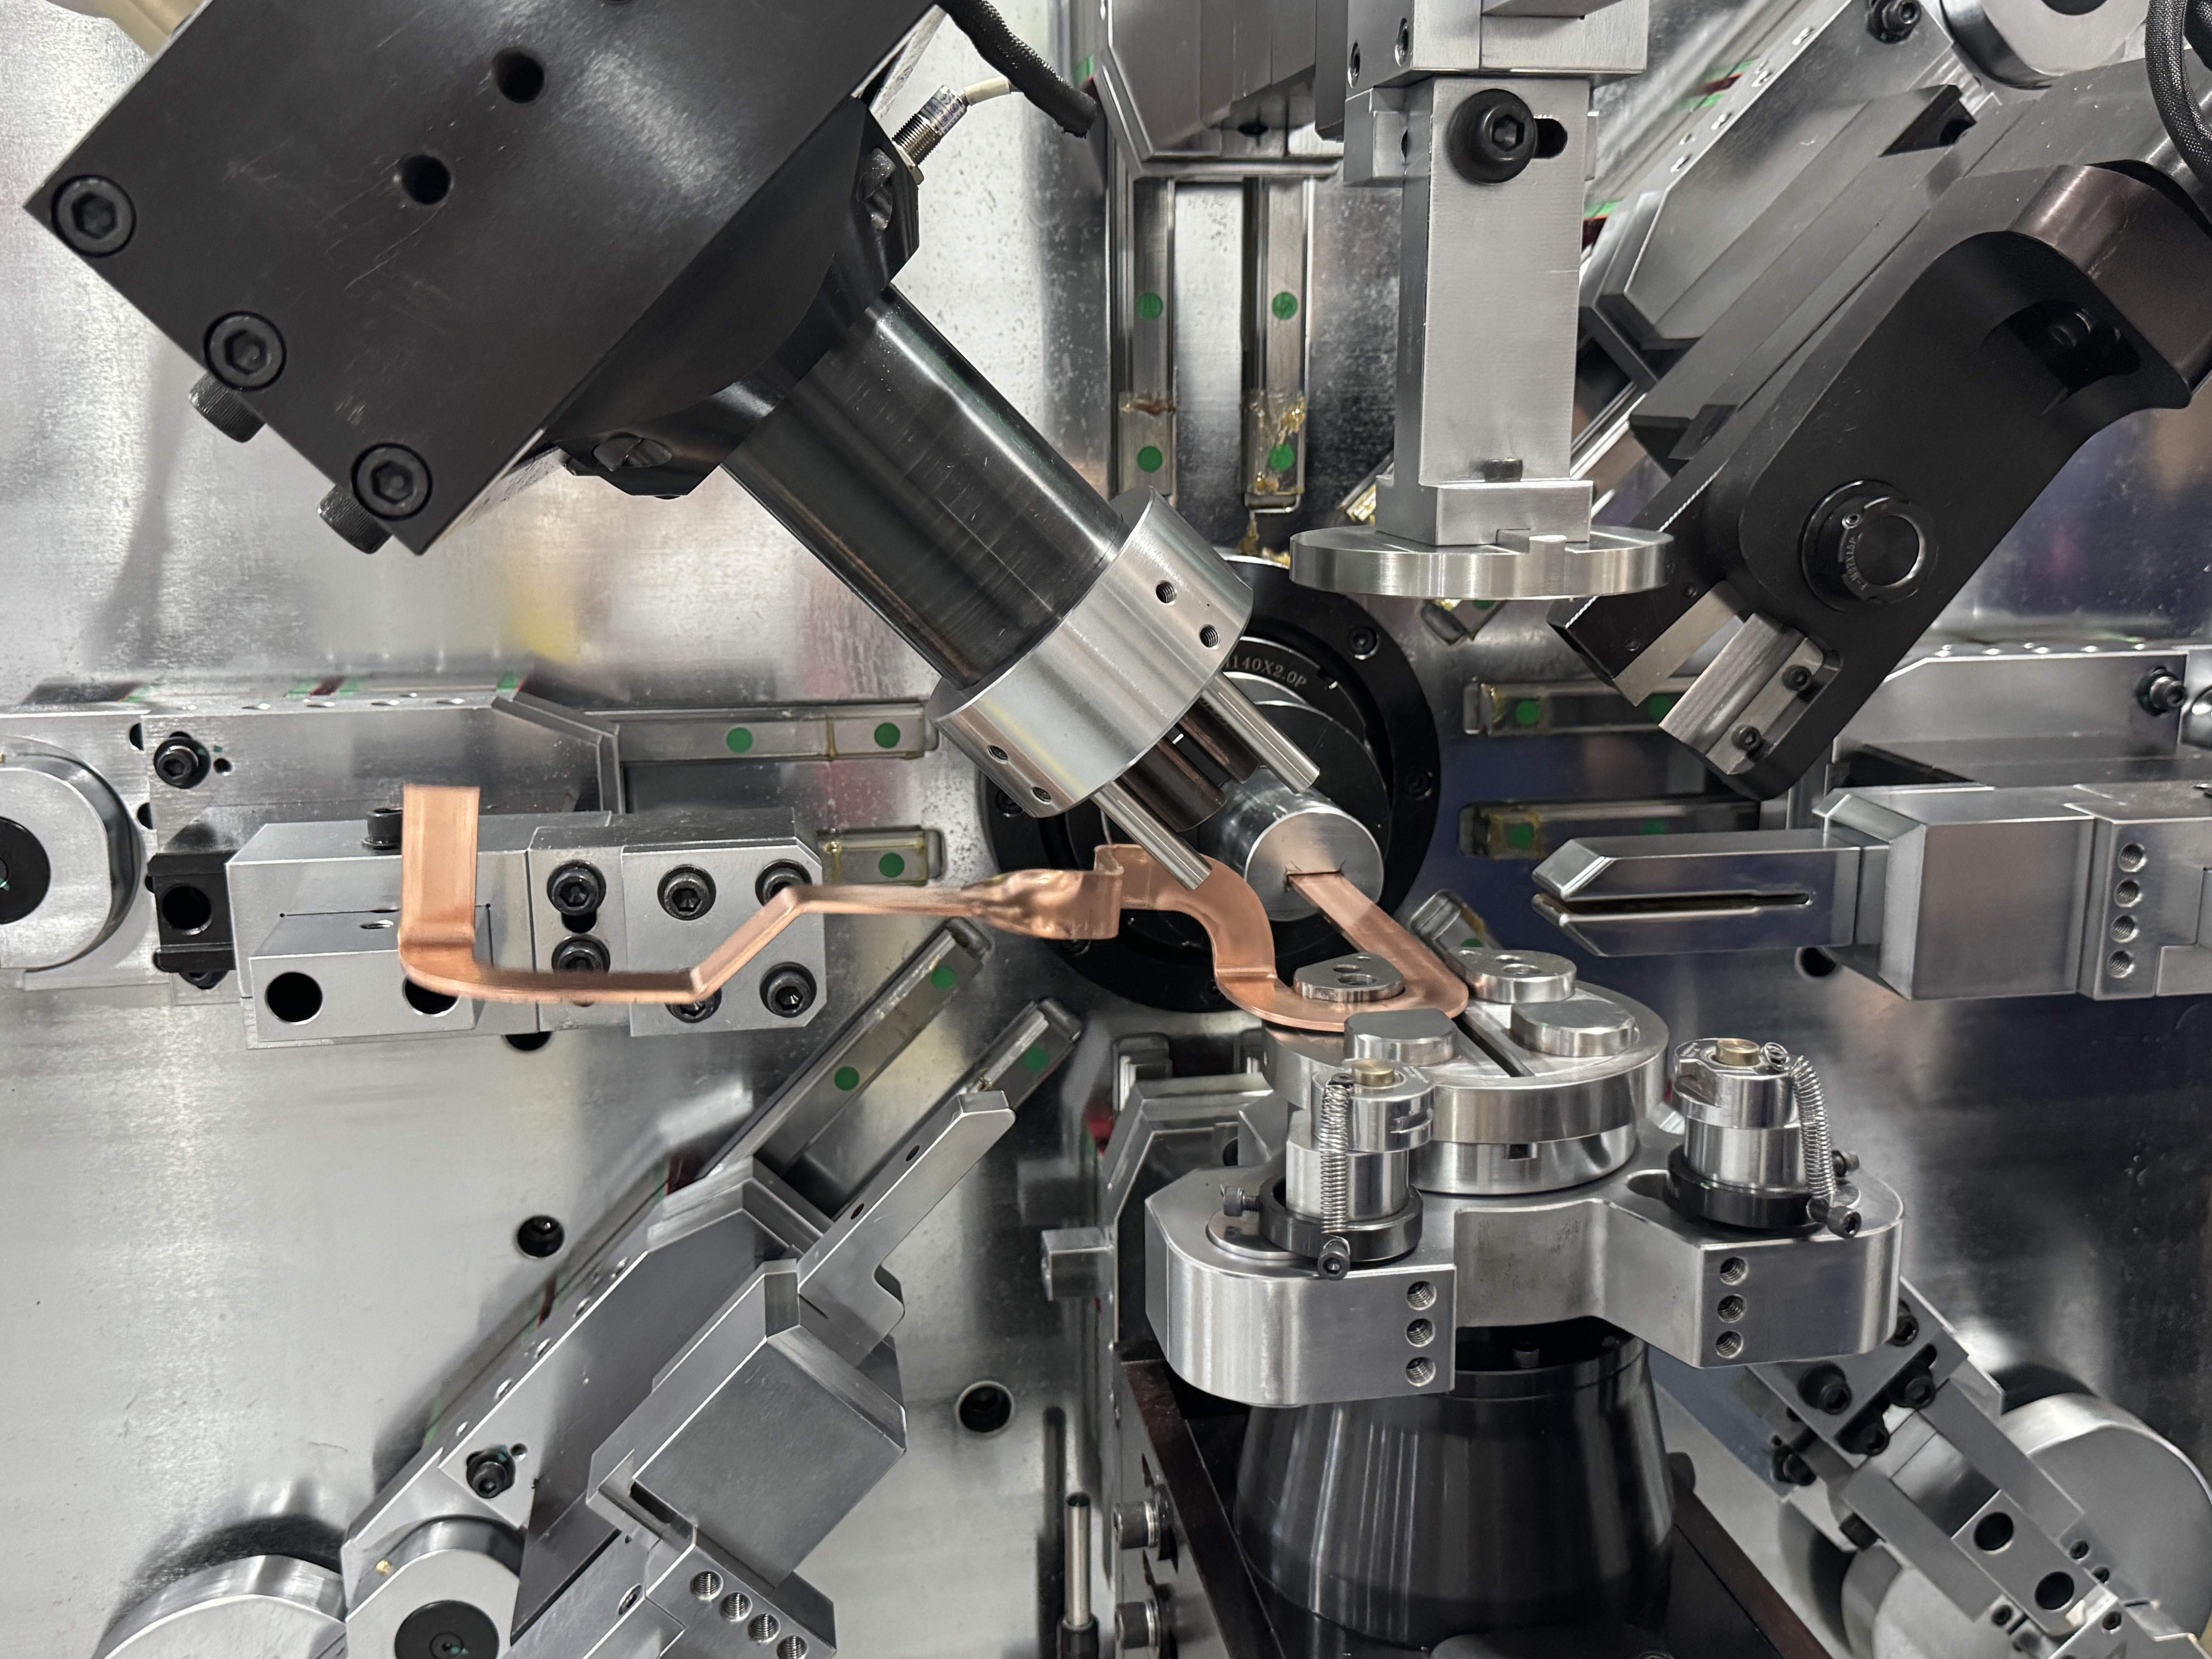
Вот где большинство линий разваливаются. Перекладина, достигающая восьмой станции, уже содержит клеммы, сваренные с обоих концов, поверхность с плазменной очисткой и лазерный код. Зажимная поверхность больше не чистая прямоугольная приклад — это сварная граничка, конечный корень, переход отслоения.
Точечная контактная рукоятка выскальзывает по этой геометрии, и она раздавливает шов. Гусеничная подача занимает здесь своё место, выходящее за рамки защиты покрытия: она распределяет зажимную силу по всей лицевой части планки и ступеням вокруг сварки и клеммы. TheМашина для изгибания шинна восьмой станции нельзя пропустить сварную штангу на защитном захвате.
Корректирующее изгибание — это станция, а не переработка стола
На баре 2,4 м угловой дрейф, накопленный на семи станциях вверх по течению, проявляется на изгибе. Отдельная станция триммирования проходит примерно за две секунды: измерить, подтолкнуть, отпустить. Без этой станции штанга с неуглом покидает очередь, соединяется с поддоном и ждёт монтажера. Непрерывный поток на этом останавливается.
Откуда берётся 75–85 секунд
Посмотрите на станции по отдельности: выравнивание 30 с, пробивание 40 с, сварка 50 с, изгиб 75 с. Если пройти эти четыре по порядку, вы уже получите 195 с. Ячейка достигает 75–85 секунд, потому что циклы пересекаются — девятая станция готовится, а восьмая ещё формируется.
Цена пересечения: самая медленная станция задаёт ритм. На этой линии самая медленная станция — поворот. Это делает запой решением по вместимости, а не покупкой для удобства. Гиб медленнее сварщика приводит к потере сварщика; маг гораздо быстрее остальных тратит капитал.
Высокий уровень точности тоже должен выдержать: повторяемость ±0,2° на 90° поворотах, ошибка подачи ±0,1 мм на 300 мм и 100 000 тактов загруженных запусков до отправки машины. На ячейке, производящей сотни баров в день, нестабильная одна машина отменяет очистку и сварку на шести станциях перед ней.
Когда одна машина побеждает девятнадцать
Интегрированная линия — это не универсальный ответ. Это работает, когда одна-две семьи в барах работают с большим объёмом, неделю за неделей. Расширяйте ассортимент продукции или уменьшайте размер партии — и переходные расходы между девятнадцатью станциями поглощают прирост пропускной способности.
| Точка принятия решения | Посадка строки | Подходят отдельные машины |
| Еженедельный выпуск | Тысячи баров, одна семья | От десятков до сотен, нестабильно |
| Ассортимент продукции | Одна или две семьи, узкие участки | Многие семьи, управляемые порядком |
| Типы покрытий | Один-два (PA12, слюда) | Частые переключения |
| Сварка | Сварка терминалов на собственном месте, большой объём | Аутсорсинг или ручной |
| Площадь этажа | Непрерывная площадь 350 м² | Жёсткое, поэтапное вложение |
Автономный маршрут выглядит так: один 16-осевойМашина для изгибания шинтакие как TP-DL-45-6E, шириной 12,0–45,0 мм и толщиной 2,0–6,0 мм, гусеничная подача и выпрямляющая установка, один оператор управлял двумя машинами. Там, где смесь меди и алюминия часто меняются и покрытия, 13-осиМашина для изгибания шинBL-TP-50-7E покрывает медь 15–45 мм при 1,0–7,0 мм и алюминий 15–50 мм при 1,0–8,0 мм, с регулировкой давления вместо замены колес.
Фазирование работает лучше: начните с выравнивания, резки и сгиба, затем добавляйте отшеливания, пробивание и сварку, когда объём оправдает процесс. Дешевле, чем полная ячейка, работающая на половине нагрузки.
Что мне нужно перед тем, как я рисую макет?
- Чертежи штанги: сечение, ширина, толщина, проработанная длина, количество изгибов
- Недельный объём и схема смены по семейству баров
- Покрытие: голая медь, PA12, ПВХ-слюда, алюминий
- Спецификация терминала и процесс сварки: ультразвуковой, лазерный, TIG
- Доступный пол, длина по ширине, расстояние между колоннами, высота крана
- Целевое время цикла и питание выхода на узел пакета или распределительное оборудование
- Существующее оборудование, которое нужно впитывать в ячейку
С этими семью пунктами я могу вернуть стол для циклов на станциях и план этажа, а не письмо с надписью «да, мы можем».
Если громкость ещё не достигла порога линии, не заставляйте её засилять. Сначала отправьте рисунки и еженедельный подсчёт — мы проверим, есть ли одинМашина для изгибания шинДержит нагрузку. Если да, купите одну машину. Если нет, мы говорим оПроизводственная линия шини построитьЯчейки производства шин NEVРядом с вашими барными семьями, а не рядом с каталогом. BELAN Machinery — ваш экспертный поставщик решений для формования проволоки для автомобилей.


