


Машина для изгибания проволоки с вращающейся головкой кресла диаметром 14 мм в Турции
ABL-3D-51400Машина для гибки проволоки с вращающейся головкойпредоставленный BELAN прошёл семидневное обучение на месте на заводе заказчика вТурция. Машина была приобретена главным образом для изготовления опор для стульев из 14-мм сплошной проволоки.
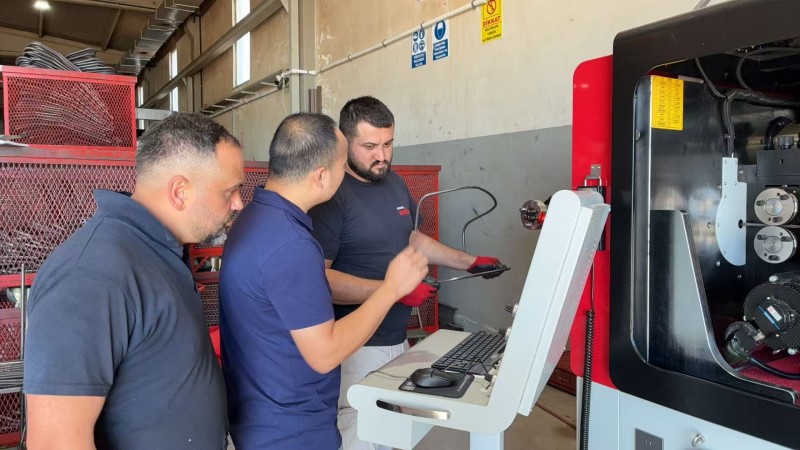
Инженеры BELAN использовали реальный продукт заказчика во время обучения. Программа охватывала эксплуатацию станка, программирование, выпрямление, регулировку параметров изгиба, инспекцию образцов и плановое техническое обслуживание. После практического обучения сотрудники заказчика самостоятельно управляли машиной и создавали одобреннуюРама кресла 14 ммОбразец.
Каковы требования к формованию для рамы кресла диаметром 14 мм?
Опора стула, изготовленная из 14-мм цельной проволоки, требует достаточной силы изгиба, подходящего пространства для формования и точного контроля множества пространственных углов. Поскольку материал относительно толстый, его прочность и пружинный откат также должны учитываться при установке изделия.
Если длина подачи, угол изгиба или направление формирования неточны, отклонение может увеличиться по мере выполнения последовательных изгибов. Для опор стульев, которые позже будут сварены или собраны, различия в размерах могут влиять на положение соединительных точек.
Выбор машины должен учитывать больше, чем максимальный диаметр провода. Геометрия продукта, прочность материала, радиус изгиба, объём производства и требуемые размерные допуски должны быть оценены перед подтверждением формовочного раствора.
Зачем использовать метод формования с вращающейся головкой?
BL-3D-51400 меняет направление изгиба с помощью вращающейся формующей головки. Во время производства провод в основном движется вперёд и назад, а не непрерывно вращается вместе с продуктом.
ИспользованиеМашина для гибки проволоки с вращающейся головкой Для толстых опор стульев могут уменьшить перемещение длинного материала во время формовки. Вращающаяся головка меняет направление в зависимости от программы и выполняет различные трёхмерные изгибы.
Машина предоставляет пространство для формования изделий с разными углами и профилями. Его многоосевой контроль координирует подачу провода, вращение головки и изгибающие движения в соответствии с запрограммированной последовательностью.
Подготовка 14-мм проволоки к производству
Регулировка блока выпрямления
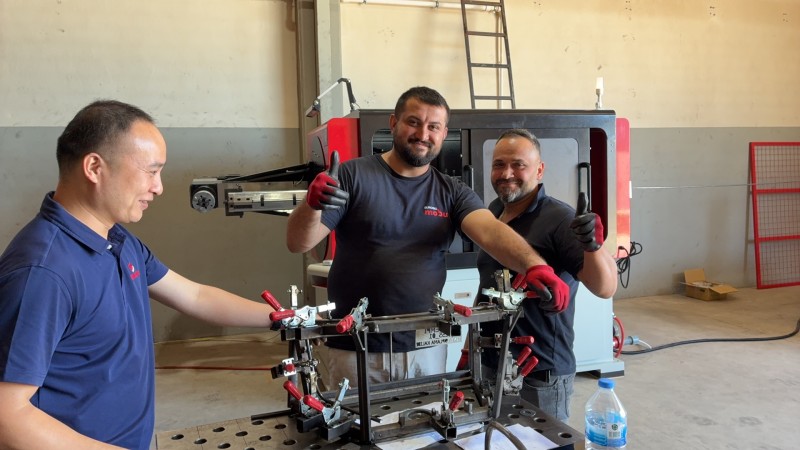
Во время обучения инженеры BELAN сначала отрегулировали выпрямляющий блок в соответствии с материалом диаметром 14 мм. Цель заключалась в том, чтобы проволока попадала в зону подачи и формования в подходящем состоянии.
Недостаточное или чрезмерное выравнивание может повлиять на конечный профиль продукта. Масштаб на конструкции выпрямления позволяет операторам записывать настройки, используемые для конкретной спецификации материала. Эти записи служат справочником, когда тот же продукт повторно производятся.
Проверка подачи проводов и оборудования
После загрузки материала сотрудники заказчика проверили путь подачи и убедились, что инструменты для изгибания надёжно установлены. Провод проходил через механизмы выпрямления и подачи с контролируемой скоростью перед началом автоматического производства.
Эти этапы подготовки напрямую влияют на работуМашина для гибки проволоки с вращающейся головкой. По этой причине каждый сотрудник должен был самостоятельно выполнять процедуры загрузки материалов и инспекции.
Как была создана программа поддержки председателей?
Инженеры BELAN разделили геометрию опоры кресла на отдельные операции подачи и изгиба. Длина подачи, угол изгиба, пространственное направление и последовательность работы вводились в систему управления ЧПУ.
После создания начальной программы каждое движение тестировалось отдельно. Операторы наблюдали положение и направление каждого поворота перед запуском полного производственного цикла.
Этот пошаговый метод позволял операторам убедиться, что формованные сечения не мешают конструкции станка или инструментам для изгибания. Это также помогало понять, какая программа соответствует каждой позиции в готовом продукте.
Обучение было сосредоточено на самом программном интерфейсеМашина для гибки проволоки с вращающейся головкой. Сотрудники научились вводить данные, просматривать последовательность изгибов и находить операцию, требующую исправления.
Почему первый выборок требует компенсации параметров?
Цельная стальная проволока создаёт определённое количество отбрасывания после изгиба. Требуемая компенсация зависит от прочности материала, диаметра проволоки, радиуса изгиба и угла цели.
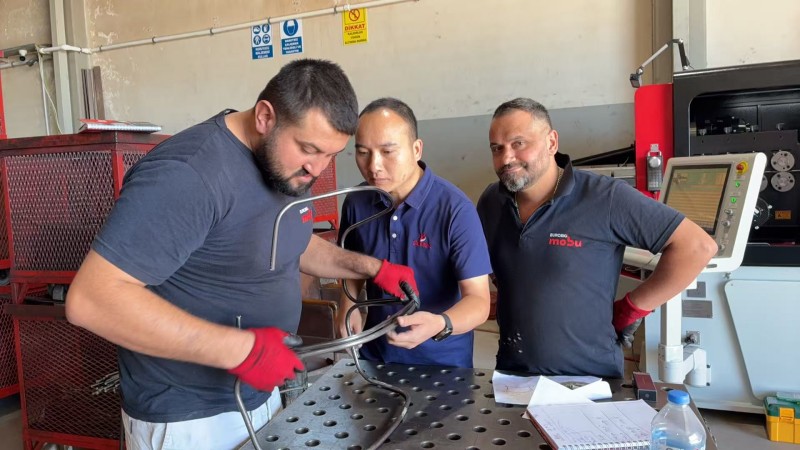
После получения первого образца проверялись основные размеры и углы изгиба. При выявлении отклонения корректировалась соответствующая операция подачи или сгибания вместо изменения всей программы.
После каждой коррекции параметров образец был получен и измерен заново. В ходе этого процесса опора кресла постепенно достигла необходимых размеров и общей формы.
Подтверждённые параметры сохранялись в продуктовой программе. Это позволяет клиенту загружать установленные данные, когда они прежниеРама кресла 14 ммзапланировано к будущим производствам.
Сотрудники-клиенты завершили независимую настройку
На первом этапе инженеры BELAN продемонстрировали полный рабочий процесс. Затем сотрудники заказчика начали загружать материал, выбирать программу продукции и самостоятельно управлять машиной.
Когда размер или угол требовали коррекции, сотрудники проверяли образец и определяли соответствующий шаг программы. Затем они скорректировали соответствующий параметр и предоставили ещё один образец для проверки.
Цель семидневного обучения заключалась не только в введении машинных функций. От сотрудников ожидалось, что они будут понимать производственный процесс и выполнять базовые корректировки продукции, не полагаясь полностью на инженера BELEN.
К концу обучения вТурцияоператоры могли использоватьМашина для гибки проволоки с вращающейся головкой Изготовить необходимую опору для кресла и внести базовые корректировки в программу.
Плановое техническое обслуживание для стабильной работы
Проверки перед запуском машины
Перед началом производства операторы должны подтвердить состояние изгибающих инструментов, проволочного пути, точек смазки и рабочей зоны. Инструменты и неиспользуемые материалы должны быть удалены из диапазона движения машины.
Инспекция во время производства
Во время непрерывной эксплуатации сотрудники должны следить за плавной подачею материала и остаются ли размеры продукта стабильными. Необычный шум, вибрации или износ оснастки следует проверять перед продолжением производства.
Записи по очистке и обслуживанию
Выпрямляющий блок, механизм подачи, вращающаяся головка и инструменты для сгибания требуют регулярной чистки, осмотра и смазки. Технические записи помогают операторам отслеживать состояние компонентов и выявлять изменения до того, как они повлияют на качество продукции.
Поддержка кресла 14 мм прошла одобрение продукции
До завершения семидневного обучения сотрудники заказчика самостоятельно управляли машиной, используя подтверждённую программу. Готовая опора кресла была проверена на общий профиль, основные размеры и положение изгиба.
Образец соответствовал требованиям заказчика. Результат подтвердил, что оборудование завершено установку, ввод в эксплуатацию, обучение операторов и практическую проверку продукции.
Сотрудники также приобрели базовые навыки, необходимые для работы с машиной, редактирования программ, коррекции параметров и регулярного обслуживания. Это создало практическую основу для будущего производства поддержки кресл на заводе заказчика.
От доставки оборудования к самостоятельному производству
Принятие продукции — это не конец проекта по оборудованию. Он представляет собой момент, когда клиент начинает самостоятельно управлять и управлять машиной.
BL-3D-51400 объединяет несколько трёхмерных операций изгибания в рамках одной продуктовой программы. Это помогает уменьшить различия, вызванные повторяющимся ручным позиционированием и отдельными процессами изгиба.
Для производителей мебели производственная стоимостьМашина для гибки проволоки с вращающейся головкой не ограничивается производством одного принятого образца. Эффективность перехода, согласованность продукта и способность оператора управлять производством не менее важны.
Оцените свой проект по формованию проволоки вместе с BELAN
Если вы планируете плотную опору для кресла, автомобильную раму сиденья или сложный 3D-проволочный материал, отправьте BELAN свои чертежи, технические характеристики и производственные требования. Наша инженерная команда может оценить процесс формования, модель машины, испытания образцов и план обучения операторов. Свяжитесь с нами, чтобы обсудить подходящий вариантМашина для гибки проволоки с вращающейся головкойДля вашего проекта.
BELAN Machinery — ваш экспертный поставщик решений для формования проволоки для автомобилей.


