


Введение
Проводные компоненты являются основой современных систем автомобильных сидений. От структурных каркасов сидень, обеспечивающих поддержку пассажиров, до подвесных проводов, обеспечивающих комфорт и демпфинг вибраций, детали из точные формы провода определяют как безопасность, так и воспринимаемое качество автомобильного сиденья. Для производителей автомобильных кресел и поставщиков Tier 1 задача заключается не только в соблюдении допустимых размеров, но и в достижении этих стандартов в масштабе, на различных платформах сидений, с постоянной повторяемостью.
Проволочные компоненты, встречающиеся в типичной автомобильной сборке сиденья, включают структурные рамы сиденья, проволочные рамы задних сидений, опорные конструкции, провода подвески сидений (также известные как пенопластовые опорные провода) и серпантинные пружины. Каждый тип компонента предъявляет свои требования к формованию по диаметру проволоки, геометрии изгиба, симметрии и объёму производства. Ручной или полуавтоматизированный подход к производству часто испытывает трудности с поддержанием согласованности размеров и пропускной способности, которые требуют автомобильные OEM-производители и поставщики первого класса.
В этой статье рассматриваются общие компоненты провода вПроизводство рамы сиденья в автомобилях, ключевые производственные вызовы, с которыми сталкиваются поставщики, как технология изгиба проволоки ЧПУ решает эти задачи, а также какие конфигурации станков Belan специально разработаны для конкретных применений седельных проводов. Цель — помочь инженерам-производителям, менеджерам производства и командам закупок оценить решения автоматизированного формования проволоки, соответствующие спецификациям компонентов, объему производства и требованиям к качеству.
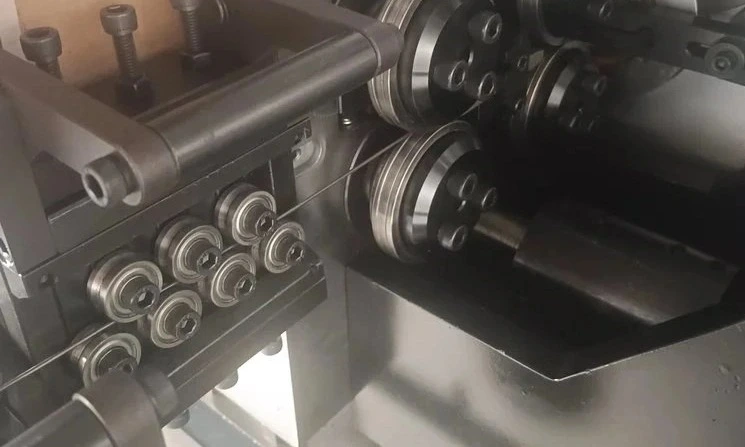
Распространённые компоненты проволоки в производстве автомобильных кресел
Понимание требований к формованию каждого компонента проволоки лежит в основе выбора подходящего производственного оборудования. Ниже приведён обзор ключевых компонентов проволоки, используемых в автомобильных сиденьях, и их соответствующих производственных особенностей.
Автомобильные рамы сиденья
Рама сиденья является структурной основой любого автомобильного сиденья. Он должен выдерживать вес пассажира, аварийные нагрузки и длительные циклы усталости, сохраняя при этом свою геометрическую целостность. Рамы сидений обычно изготавливаются из стальной проволоки среднего или большого диаметра, при этом процесс формования требует точного контроля углов изгиба, радиусов и общей точности размеров.
Размерная допуск особенно важен для рам сидений, поскольку даже незначительные отклонения могут затруднить правильную сборку с помощью рельсов, реклайнеров и креплений. В производственной среде способность добиваться повторяемых результатов формования — часть за частью, смена за сменой — отличает способногоАвтомобильный станок для гибания проволокиот универсального запоя. Оборудование для формовки должно обеспечивать стабильную мощность на протяжении тысяч циклов без частых перекалибровок или ручной настройки.
Проволочные рамы задних сидений
Каркасы задних сидений представляют собой явную производственную задачу из-за их вытянутой, часто симметричной геометрии. Эти компоненты обычно охватывают всю ширину салона автомобиля, а длина формования может достигать 2000 мм и более. Длинный размах этих компонентов делает их уязвимыми к формированию асимметрии, если процесс изгибания неправильно синхронизирован с обоих концов.
Наиболее эффективный подход к производству каркасов задних сидений — синхронизированное формование с двумя головками, при котором оба конца проволочного компонента одновременно изгибаются под координированным управлением ЧПУ. Этот метод не только обеспечивает симметрию лево-право, но и значительно сокращает время цикла по сравнению с последовательным изгибом одной головы. Для поставщиков, производящих рамы задних сидений для нескольких платформ автомобилей, гибкость оборудования — возможность переключаться между разными геометриями рамы с минимальным временем смены — не менее важна.
Провода подвески сидений и пенопластовые опорные провода
Провода подвески сидений и пенопластовые опорные провода служат эластичной основой под пеной подушки сиденья. Эти компоненты отвечают за равномерное распределение веса пассажиров, поглощение вибраций на дороге и поддержание комфорта сиденья на протяжении всего срока службы. В отличие от конструктивных каркасов сидень, подвесные провода изготовлены из провода меньшего диаметра, обычно в диапазоне Φ1,6–3,5 мм для мягкой проволоки и Φ1,6–2,5 мм для жёсткой проволоки.
Требования к формированию подвесных проводов сосредоточены на постоянных углах изгиба и точном геометрическом повторении. Проволока подвески сиденья может содержать десятки одинаковых изгибов по всей длине, и любое изменение углов между этими изгибами может привести к неравномерному давлению опоры — что приводит к жалобам на комфорт или преждевременному износу поролона. Провод малого диаметра также требует тщательного контроля подачи и калибровки силы изгиба, чтобы предотвратить повреждения поверхности провода или деформацию поперечного сечения во время формовки.
Серпентинские пружины и опорные конструкции сиденья
Серпантинные пружины и вспомогательные опорные конструкции сиденья характеризуются повторяющейся волновой геометрией изгиба. Эти компоненты требуют, чтобы машина для формования проволоки выполняла последовательность чередующихся изгибов — влево, вправо, влево, вправо — с точным управлением углом в каждой точке изгиба. Одна серпантинная пружина может включать от 20 до 40 отдельных изгибов, каждое из которых должно соответствовать заданному углу в узкой полосе допуска.
Постоянство производства — основной приоритет при производстве серпантинных пружин. Поскольку эти компоненты производятся в больших объёмах для каждой сборки сиденья, любое изменение точности формования за производственный цикл приводит к недопустимым вариациям между деталями. Автоматическое управление ЧПУ с замкнутой обратной связью сервоприводов необходимо для поддержания повторяемых углов изгиба и стабильной подачи провода, необходимых для производства серпантинных пружин с большим объёмом.
Ключевые вызовы в производстве автомобильных проволок для сидений
Производство автомобильных проволок для сидений — это не просто сгибание проволоки по форме. Сочетание строгих размерных характеристик, больших объёмов производства и всё более разнообразных продуктовых портфелей создаёт набор взаимосвязанных задач, которые определяют повседневную жизнь поставщиков компонентов для автомобильных сидений.
Несколько этапов производства
В традиционной линии производства проволочных компонентов производственный процесс обычно включает пять и более отдельных этапов: резку проволоки по длине, ручное или полуавтоматическое изгибание, регулировку размеров, сварку сопротивления или MIG (для сборок) и финальную инспекцию. Каждый этап представляет собой потенциальный источник вариаций и точку, где могут возникнуть производственные узкие места.
Зависимость от труда в этом многоступенчатом рабочем процессе значительна. Ручное изгибание зависит от мастерства и внимания оператора, что, естественно, варьируется между сменами и отдельными людьми. Ручная регулировка после сгиба — часто необходимая для исправления проблем с пружинным отступом или развалом — увеличивает время цикла и приводит к нестабильности. Кроме того, обработка материалов между этапами создаёт время без добавленной ценности, что снижает общую эффективность оборудования (OEE). Для поставщиков, испытывающих давление по снижению стоимости за единицу при сохранении качества, многоступенчатый ручной подход становится всё труднее оправдать.
АвтоматизированныйСтанок для проволоки с ЧПУ для автомобильных деталейобъединяет резку, выравнивание, изгибание и иногда даже вторичные операции в едином непрерывном процессе. Такой интегрированный подход устраняет время передачи между станциями, снижает трудовые нагрузки и создаёт контролируемую формовающую среду, где каждая переменная процесса — скорость подачи, угол изгиба, скорость вращения — управляется сервоприводными командами ЧПУ, а не суждением оператора.
Поддержание единообразных размеров
Размерная согласованность, пожалуй, является самым требовательным требованием вПроизводство рамы сиденья в автомобилях. Компоненты сиденья должны взаимодействовать с несколькими соседними элементами — рейками, креслами, пенопластовыми подушками, отделочными панелями — каждая из которых имеет свой собственный стек допусков. Отклонение угла изгиба всего на один-два градуса на каркасе сиденья может вызвать помехи при сборке, требующие переработки или, в худших случаях, отклонения деталей.
Коренная причина несоответствия размеров в ручном производстве заключается в пружине — естественной склонности проволоки частично возвращаться к исходной форме после изгиба. Пружинный откат зависит от свойств материала, диаметра, радиуса изгиба и даже температуры окружающей среды. Опытные операторы учатся компенсировать откачку через опыт, но эта компенсация по своей сути непоследовательна. Машины для изгибания проволоки с ЧПУ устраняют откачку через программируемую компенсацию изгиба, хранящуюся в системе управления, обеспечивая одинаковую калибровочную коррекцию для каждой детали независимо от того, кто управляет оборудованием или какое переключение работает.
Рост спроса на гибкое производство
Сегодня поставщики автомобильных кресел редко выпускают дизайн с одним сиденьем отдельно. Типичный поставщик первого уровня может одновременно изготовить каркасы кресел и проволочные компоненты для нескольких платформ транспортных средств — каждая с разным диаметром проволоки, геометрией изгибов и объёмами производства. Такое разнообразие продукции делает акцент на производственной гибкости: возможность быстро переключаться между различными конфигурациями компонентов без ущерба для качества или пропускной способности.
Традиционные специализированные инструменты — где каждая деталь требует собственного набора механических изгибающих штампов — делает частую замену дорогими и трудоёмкими. Современные машины для гибки проволоки с ЧПУ с программным управлением хранят программы для деталей в цифровом виде и могут переключаться между конфигурациями за считанные минуты с помощью программных команд, а не механической переработки. Эта программируемость особенно ценна дляФормовка проволоки для автомобильных сиденьевых рамОперации, где производственные запуски могут чередоваться между различными компонентами платформы сидений в течение одного дня.
Как технология изгиба проволоки с ЧПУ улучшает производство кресел в автомобилях
Переход от ручного или полуавтоматизированного производства к формованию проволоки с помощью ЧПУ представляет собой фундаментальный сдвиг в способах производства автомобильных проволочных компонентов. Улучшение не является постепенным — оно системное, затрагивающее все аспекты производственного процесса — от материального ввода до готовой детали.
Автоматизированная подача и формирование
Автоматизированная подача провода устраняет самый трудоёмкий этап в традиционном производстве проволочных компонентов. Станок для изгибания проволоки с ЧПУ, оснащённый системой подачи сервоприводом, натягивает проволоку непосредственно из катушки или выпрямителя, с программируемой точностью перемещает её к изгибающей головке и выполняет последовательность формования без участия оператора. Точность подачи провода поддерживается с помощью обратной связи энкодера, которая непрерывно отслеживает фактическую длину подачи относительно заданного значения и корректирует любые отклонения в реальном времени.
Практические преимущества автоматизированного кормления выходят за рамки экономии труда. Постоянная скорость подачи и длина подачи напрямую приводят к одинаковым размерам деталей. Устранение ручного позиционирования провода также устраняет распространённый источник повреждений — царапины, вмятины или деформации поперечного сечения, которые могут ухудшить качество деталей или сварочные работы.
Многоосное управление ЧПУ
Многоосевое управление ЧПУ — это технология, лежащая в основе сложной 3D-формовки проводов. В отличие от двумерных машин для изгибания, которые работают в одной плоскости, многоосевые машины одновременно координируют движение изгибающих рычагов, вращающихся головок и механизмов подачи проволоки на нескольких уровнях свободы. Шестосевой станок может гнуть проволоку в трёхмерном пространстве — формируя углы, которые варьируются как в горизонтальных, так и в вертикальных плоскостях в рамках одной непрерывной программы — тогда как 15-осевая конфигурация с двумя головками добавляет синхронизированные возможности формования с двумя концами.
ДляКомпоненты автомобильной каркасы сиденья— которые часто включают изгибы в нескольких плоскостях для соответствия контуру сиденья и геометрии точки крепления — многоосевые возможности не являются опциональными; Это необходимо. Возможность программировать и выполнять сложные последовательности 3D-формования в цифровом виде снижает зависимость от специализированных механических инструментов и позволяет одной и той же машине создавать разнообразные геометрии компонентов.
Интегрированные процессы формования
Истинное повышение эффективности формования проволоки ЧПУ заключается в интеграции процесса. В то время как традиционное производство разделяет подачу, выпрямление, изгиб, резку, а иногда и пробивку или вырезку на отдельные рабочие места, современный станок для изгибания проволоки с ЧПУ объединяет эти операции в единую автоматизированную последовательность:
Такой интегрированный рабочий процесс устраняет время передачи, сокращает запасы в процессе и создает контролируемую производственную среду, где параметры формования управляются цифровым образом от начала до конца. Для поставщиков автомобильных кресел интеграция процессов означает сокращение сроков поставки, меньшее количество точек контроля качества и более предсказуемый производственный график — всё это способствует снижению производственных затрат на деталь.
Решения Belan для формования проволоки для компонентов автомобилей
Белан предлагает широкий спектрРешения для формования проволоки в автомобиляхспециально разработан для разнообразных потребностей производства автомобильных седельных проводов. Следующие три платформы машин посвящены наиболее распространённым приложениям для формовки проволоки сидень, с которыми сталкиваются поставщики Tier 1 и Tier 2.
BL-2T-15600 — станок для изгибания проводов с двумя головками ЧПУ
BL-2T-15600 — это 15-осевой станок с двойной головкой ЧПУ-проволоки, специально разработанный для высокоэффективного двустороннего формования длинных и симметричных проволочных компонентов. С независимым управлением сервоприводом с двумя головками и максимальной длиной обработки 2000 мм, эта машина является основным решением для производства автомобильных каркасов задних сидений, передних сидений, проводов подвески, двойных серпантинных пружин, автомобильных тяговых тяг и опорных конструкций сидень.
Ключевые технические характеристики включают диапазон диаметра провода от жёстких проводов Φ3.0–4.5 мм и мягких проводов Φ3.0–6.0 мм, общая установленная мощность 26,9 кВт и минимальное центральное расстояние 80/120 мм между двойными формовочными головками. 15-осевая конфигурация — включающая подачу, выпрямление, двойные изгибающие рычаги, двойные оси вращения, двойные оси подъёма и резку — позволяет одновременно сгибаться на обоих концах проволочной части, что фактически удваивает пропускную способность симметричных деталей по сравнению с одноголовым последовательным формованием.
Промышленная конструкция машины включает международно признанные компоненты: сервомоторы Yitu и систему управления ЧПУ, прецизионные редукторы Tai Cheng, подшипники NSK/IKO/FAG, электрические двигатели Schneider, направляющие и свинцовые винты Hiwin, а также блоки питания Mean Well. С надёжной конструкцией машины на 5000 кг BL-2T-15600 разработан для условий непрерывного производства, где важные показатели эффективности являются бесперебойной и долгосрочная стабильность.
Для производителей, производящих каркасы для задних сидений, где необходима симметрия формирования лево-правое и высокая пропускная способность, синхронизация с двумя головками BL-2T-15600 обеспечивает значительное преимущество в эффективности по сравнению с альтернативами с одной головкой. Для получения дополнительной информации обратитесь к нашей специальной статье оМашина для изгиба проволоки с двойной головкойи его применения в производстве автомобильных сидедельных проводов.

BL-WG-2030S — автомобильная машина для формовки проволочной сетки
BL-WG-2030S — полностью автоматическаяАвтомобильная машина для формования проволочной сеткиразработан для высокоэффективного производства автомобильных каркасов седель с проволочной сеткой и сварных сварных сидений. Он обрабатывает стальную проволоку в форме W-образной длиной Φ2,0 мм и пластиковую стальную проволоку с Φ3,0 мм, используя систему формования, включающую 28-34 сервоуправляемые оси и общую установленную мощность 30 кВт.
Отличительной чертой BL-WG-2030S является полностью интегрированный производственный процесс: автоматическая подача проволоки, формовка по сетке, точная резка и сбор готовой продукции — всё это происходит в рамках единого непрерывного рабочего процесса. Машина обрабатывает размеры сетки до 3000×2000 мм с регулируемым расстоянием от 50 мм до 300 мм, достигая точности формования ±0,5 мм. Производственный объём достигает 15 м² в час, или примерно 120 м² за 8-часовую смену, что делает эту машину подходящей для крупномасштабного производства сеток для автомобильных седельных рам.
Конструкция станка 6000 кг обеспечивает стабильную работу в высокоскоростном цикле формовки, а автоматическая стойка подачи емкостью 200 кг обеспечивает непрерывное непрерывное производство. Для получения дополнительной информации об этой машине и её технических возможностях посетитеАвтомобильная машина для формования проволочной сеткиСтраница продукта.
BL-3D-6250 — станок для изгибания проволоки с ЧПУ малого диаметра
BL-3D-6250 — это 6-осевой станок для изгибания проволоки с ЧПУ, специально разработанный для обработки проволоки малого диаметра вФормовка проволоки для автомобильных сиденьевых рамприложения. Разработанная для мягкой проволоки Φ1,6-3,5 мм и жёсткой проволоки Φ1,6-2,5 мм, эта компактная машина является оптимальным решением для производства проводов подвески сидений и пенопластовых опорных проводов — компонентов, где основными требованиями являются малый диаметр проволоки, точные углы изгиба и высокая точность формования.
6-осевая система управления CNC поддерживает многонаправленное 3D-изгибание с возможностью изгибания 580 мм. Несмотря на способность к формованию, BL-3D-6250 сохраняет компактные размеры 1900×1600×1700 мм и вес всего 1200 кг, что делает его подходящим для производственных условий с ограниченной площадью на площади. Общее энергопотребление составляет 5,6 кВт, что отражает энергоэффективную конструкцию, оптимизированную для обработки проводов малого диаметра.
BL-3D-6250 демонстрирует, что высокая точность формования не требует большой огибающей машины. Область применения распространяется не только на автомобильные сиденья, и включает поплавочные тяги топливных баков, небольшие электронные проволочные формы и другие точные мелкие проволочные компоненты. Для поставщика проводов подвески седель, выпускающего тысячи одинаковых деталей в день, BL-3D-6250 обеспечивает ту консистентность формования, которую не могут обеспечить ручные или механические распредвалы. Изучите наш ассортиментСтанки для изгиба проволоки с ЧПУдля дополнительных конфигураций моделей.

Преимущества автоматизированной формовки проволоки для автомобильных поставщиков
Цепочка поставок автомобильных кресел характеризуется неустанным давлением на стоимость, качество и качество доставки. Технология автоматизированной формовки проволоки с ЧПУ напрямую решает все эти конкурентные аспекты.
Повышение эффективности производства
Автоматизированное формование провода сокращает время цикла за счёт непрерывной обработки — нет ожидания между этапами, нет ручного перестановки и нет отдельной операции по разрезу до длины. Двухголовная машина, такая как BL-2T-15600, дополнительно повышает пропускную способность, формируя оба конца компонента одновременно. В итоге выше производительность за смену с меньшим количеством операторов, что напрямую улучшает стоимость поставщика.
Улучшенная консистенция продукта
Серво-управляемая формовка с ЧПУ устраняет вариации, зависящие от оператора. Углы изгиба, длина подачи и положения вращения выполняются в соответствии с цифровыми параметрами программы, при этом обратная связь от энкодера проверяет реальные положения по командным значениям. Этот замкнутый контур управления гарантирует, что первая часть производственного цикла и десятитысячная часть формируются по одной и той же спецификации. Для поставщиков автомобильных кресел такая стабильность снижает количество металлолома, минимизирует переработку и улучшает эффективность аудита качества.
Снижение производственных затрат
Хотя станки для изгибания проволоки с ЧПУ представляют собой капитальные вложения, экономия операционных затрат накапливается по нескольким аспектам: сокращение прямой рабочей силы, снижение норм металлолома, меньшее количество переработок, более быстрый переход между программами деталей и уменьшение запасов в процессе. При учте этих факторов при расчёте общей стоимости владения (TCO), автоматизированная проволока обычно обеспечивает благоприятную отдачу от инвестиций для операций со средними и высокими производственными объёмами.
Гибкие производственные возможности
Цифровое хранение программ деталей означает, что переключение между разными конфигурациями компонентов — например, переход от рамы сиденья со стороны водителя на вариант со стороны пассажира или с подвесного провода одной платформы автомобиля на другую — может осуществляться за считанные минуты с помощью отзыва программы, а не часов механической смены. Эта гибкость особенно ценна для поставщиков автомобильных кресел, обслуживающих нескольких OEM-клиентов с разными дизайнами сидений и графиками производства. Для поставщиков, также поддерживающих компоненты для автомобильных проводов, не сидячих седель, ознакомьтесь с нашим полным комплектомОборудование для формовки автомобильных деталейПортфолио.
Как выбрать правильную машину для изгиба проволоки для компонентов автомобильных кресел
Выбор машины должен основываться на спецификациях компонентов — диаметр проволоки, длина детали, сложность изгиба и объём производства. Следующая таблица предоставляет ориентир для согласования распространённых компонентов автомобильных проволок с соответствующими конфигурациями машин Белана:
| Автомобильный компонент | Рекомендуемая машина | Причина выбора ключевых |
|---|---|---|
| Проволочные конструкции сиденьевой рамы | BL-2T-15600 | 15-осное формование с двумя головками, диапазон проволоки Φ3.0–6.0 мм, максимальная длина 2000 мм |
| Проволочные рамы задних сидений | BL-2T-15600 | Синхронизированное формирование с двумя головками обеспечивает симметрию между левыми и правыми |
| Провода подвески сидений | BL-3D-6250 | 6-осное формообразование малого диаметра, диапазон проволоки Φ1,6–3,5 мм, компактная площадь |
| Провода опоры сидений из пенопласта | BL-3D-6250 | Высокая точность формования для проволоки малого диаметра с повторяемыми углами изгиба |
| Сетка проволочной сетки сиденьевой рамы | BL-WG-2030S | Формирование сетки с 28-34 осями, выход 15 м²/ч, полностью автоматизированный процесс |
Помимо согласования компонентов и машин, показанного выше, дополнительные факторы выбора включают: качество и твёрдость материала провода, требуемый производственный объём за смену, доступную площадь цеха, мощность питания и желаемый уровень автоматизации (автономная машина против интегрированной производственной линии с автоматической подачей и сбором). Поставщики, производящие разнообразные компоненты сиденья на различных платформах, могут получить выгоду от смешанной машины — например, BL-2T-15600 для конструктивных каркасных компонентов в сочетании с BL-3D-6250 для производства подвесных проводов — для оптимизации общей эффективности производства. Ещё одно применение, которое стоит рассмотреть — этоАвтомобильная машина для формования штанги для стеклоочистителей, который демонстрирует схожие принципы интеграции процессов для связанных автомобильных проволочных компонентов.
Почему выбирают Belan для автомобильных методов формования проволоки
Belan разработала специализированное портфолио оборудования для изгибания проволоки с ЧПУ, адаптированное к специфическим требованиям производства автомобильных компонентов. Этот автомобильный подход означает, что конфигурации машин, программное обеспечение управления и прикладная инженерия разрабатываются с пониманием требований автомобильной цепочки поставок к точности размеров, согласованности производства, документации процессов и надёжности оборудования.
Портфолио оборудования компании для формования проволоки охватывает компактные 6-осевые машины малого диаметра для производства подвесной проволоки до 15-осевых двухголовных машин для крупных симметричных компонентов сидень, а также от специализированных машин для формования проволочной сетки для производства седельных каркасов до многопроцессных систем формования компонентов в автомобиле. Такая широта позволяет поставщикам приобретать несколько типов машин у одного партнёра по оборудованию, упрощая техническую поддержку, управление запасными частями и обучение операторов.
Многоосевая технология ЧПУ Belan, основанная на сервоприводах и системах управления Yitu с международно полученными точными компонентами (подшипники NSK/IKO/FAG, направляющие Hiwin, редукторы Tai Cheng, электротехника Schneider), обеспечивает точность управления движением, необходимую для формования автомобильных сидений. Индивидуальные инструментальные решения — изгибающие инструменты, захваты и режущие матрицы, разработанные для определённых геометрий компонентов — дополнительно обеспечивают оптимизацию каждой машины для предполагаемого производственного применения.
С инженерной поддержкой, охватывающей анализ технико-экономического обоснования, прототипирование, установку и постоянное техническое обслуживание, а также обладая глобальным опытом экспорта на различных автомобильных рынках, Belan предоставляет оборудование и опыт применения, необходимые производителям автомобильных компонентов седельных проводов для достижения производственных целей. Для обсуждения ваших конкретных требований к компонентам, пожалуйста.Связаться с намиЧтобы связаться с нашей командой инженеров приложений.
Заключение
Эволюция производства автомобильных кресел создаёт растущие требования к поставщикам проволочных компонентов. По мере того как конструкции кресел становятся всё более сложными, стандарты качества ужесточены и графики производства — более сжатыми, традиционный многоступенчатый ручной подход к формованию проводов достигает практических границ. Технология сгибания проволоки ЧПУ решает эти задачи на системном уровне — заменяя переменные ручные процессы программируемыми, повторяемыми и интегрированными системами формования.
Производители автомобильных сидений, стремящиеся улучшить свои операции по формованию проволоки, нуждаются в решениях, обеспечивающих точность, эффективность, гибкость и стабильное качество производства по различным типам компонентов и объёмам производства. От крупных структурных каркасов сидений до подвесных проводов малого диаметра, от отдельных изогнутых компонентов до полных сеток седельной рамы — ассортимент оборудования Belan для формовки ЧПУ-проволоки обеспечивает готовность к производствуРешения для формования проволоки в автомобиляхсоответствуют конкретным требованиям каждого приложения.
Поставщикам, рассматривающим возможность перехода к автоматизированному формованию проволоки, рекомендуется оценить текущие производственные задачи с учётом описанных в этой статье возможностей. Правильная конфигурация машин — выбранная на основе спецификаций компонентов, а не общих категорий машин — может изменить эффективность производства, стабильность качества и конкурентоспособность производственных затрат.
Запросите смету или индивидуальное решение для формования проволоки
BELAN Machinery — профессиональный поставщик решений для формования проволоки для автомобилей.
Свяжитесь с Беланом за индивидуальным решением для сгибания проволоки с ЧПУ, адаптированным к спецификациям компонентов вашего автомобильного сиденья, объёмам производства и требованиям к качеству.
Свяжитесь с Беланом за индивидуальным решением для формования проволоки

