


Спросите у мастерской, которая гнёт утеплённые штанги, что поглощает их бюджет на лом, и ответ редко будет трещины. Это комок — волдырь, который поднимается внутри изгиба, именно там, где покрытие не имеет куда деться. Любой, кто использует ПВХ, PA12 или слюда-ленту наМашина для изгибания шинвидел это. Этот покрытый изгиб шины выглядит как то, с чем придётся смириться. Это не так. Выпуклость можно предсказать, ограничить геометрией и завершить контролируемым этапом нагрева, когда он ещё заметен.

Почему формируется выпуклость
Когда пруток изгибается, медь течёт внутрь радиуса. Медь с удовольствием уплотняется. Покрытие этого не делает: ПВХ, PA12 и слюда-лента не могут сжиматься, поэтому смещённая медь выталкивает изоляцию наружу, и на внутренней стороне изгиба образуется пузырь.
Три фактора определяют масштаб:
- Внутренний радиус.Чем меньше радиус, тем больше меди перемещается на миллиметр длины стержня.
- Жёсткость и адгезия покрытия.Плохо приклеенный ПВХ выпячивается свободнее, чем хорошо склеенная слюда.
- Температура баров.Холодные планки концентрируют перемещение в одном месте; Тёплые батончики распределяли её по покрытию.

Цифры, к которым мы стремимся
На ПВХ-слюде наш производственный стандарт — это выпуклость1,6 мм односторонняя на плоских поворотахи1,5 мм на вертикальных изгибах. Отраслевые допуски, обычно указываемые, составляет 4 мм с обеих сторон, поэтому эти значения оставляют реальный запас для сборки заказчика.
Геометрия, которая приводит вас к этому, — это то же правило, которое мы применяем к каждомуМашина для изгибания шин: удерживать внутренний радиус наВ один раз по ширине планкина плоских изгибах, иОдин раз умножить на толщину стержняна вертикальных поворотах. Уважайте радиус, и смещённая медь распространяется по штанги вместо того, чтобы поднимать покрытие в одном месте.
Четырёхступенчатое исправление, когда выпуклость всё ещё видна
Даже при правильной геометрии партии приходят с слабой адгезией, чем спецификация, или чертёж заказчика навязывает ограниченный радиус. Вот последовательность переработки, которую мы запускаем в порядке:
Шаг 1 — Защитите штангу при входе.Гусеничная подача с контактом с полной обмоткой предотвращает предварительные повреждения покрытия. Штанга, которая достигает поворота с плоскими колесами, будет выпячивать и рваться ещё сильнее при переделке. Наш BL-TP-45-6EL, 13-осевойМашина для изгибания шинСпециализирующаяся на слюда-ленте шириной до 50 мм и толщиной 7 мм, сочетает эту дорожку с вспомогательной подачей и выпрямителем — перекладина переносится, а не перетаскивается.
Шаг 2 — разогреть на повороте.НаМашина для изгибания шиноснащённая высокочастотным блоком на выходе, штанга нагревается непосредственно перед формированием. Тепло делает покрытие эластичным, поэтому оно растягивается вокруг смещения, а не резко поднимается. При плохо приклеенном ПВХ этот этап устраняет большую часть проблемы выпуклости.
Шаг 3 — Зажмите выпуклость ровно.Для деталей, где всё ещё есть бучок, нержавеющая прокладка проходит через выпуклость и фиксируется запирающими плоскогубцами. Прокладка распределяет давление, так что покрытие нажимается, а не прокалывается, и сжимается обратно по меди.
Шаг 4 — В туннельную печь, затем остыть.Зажатая часть проходит через туннельную печь в100–130 °C в течение одной-двух минут, затем на охлаждение вентилятора. Покрытие повторно переливается на медь при нагревании и становится гладким при охлаждении. Правильная переработка шины туннельной печи делает отремонтированную зону визуально ровной, а деталь проходит тестирование на изоляцию.
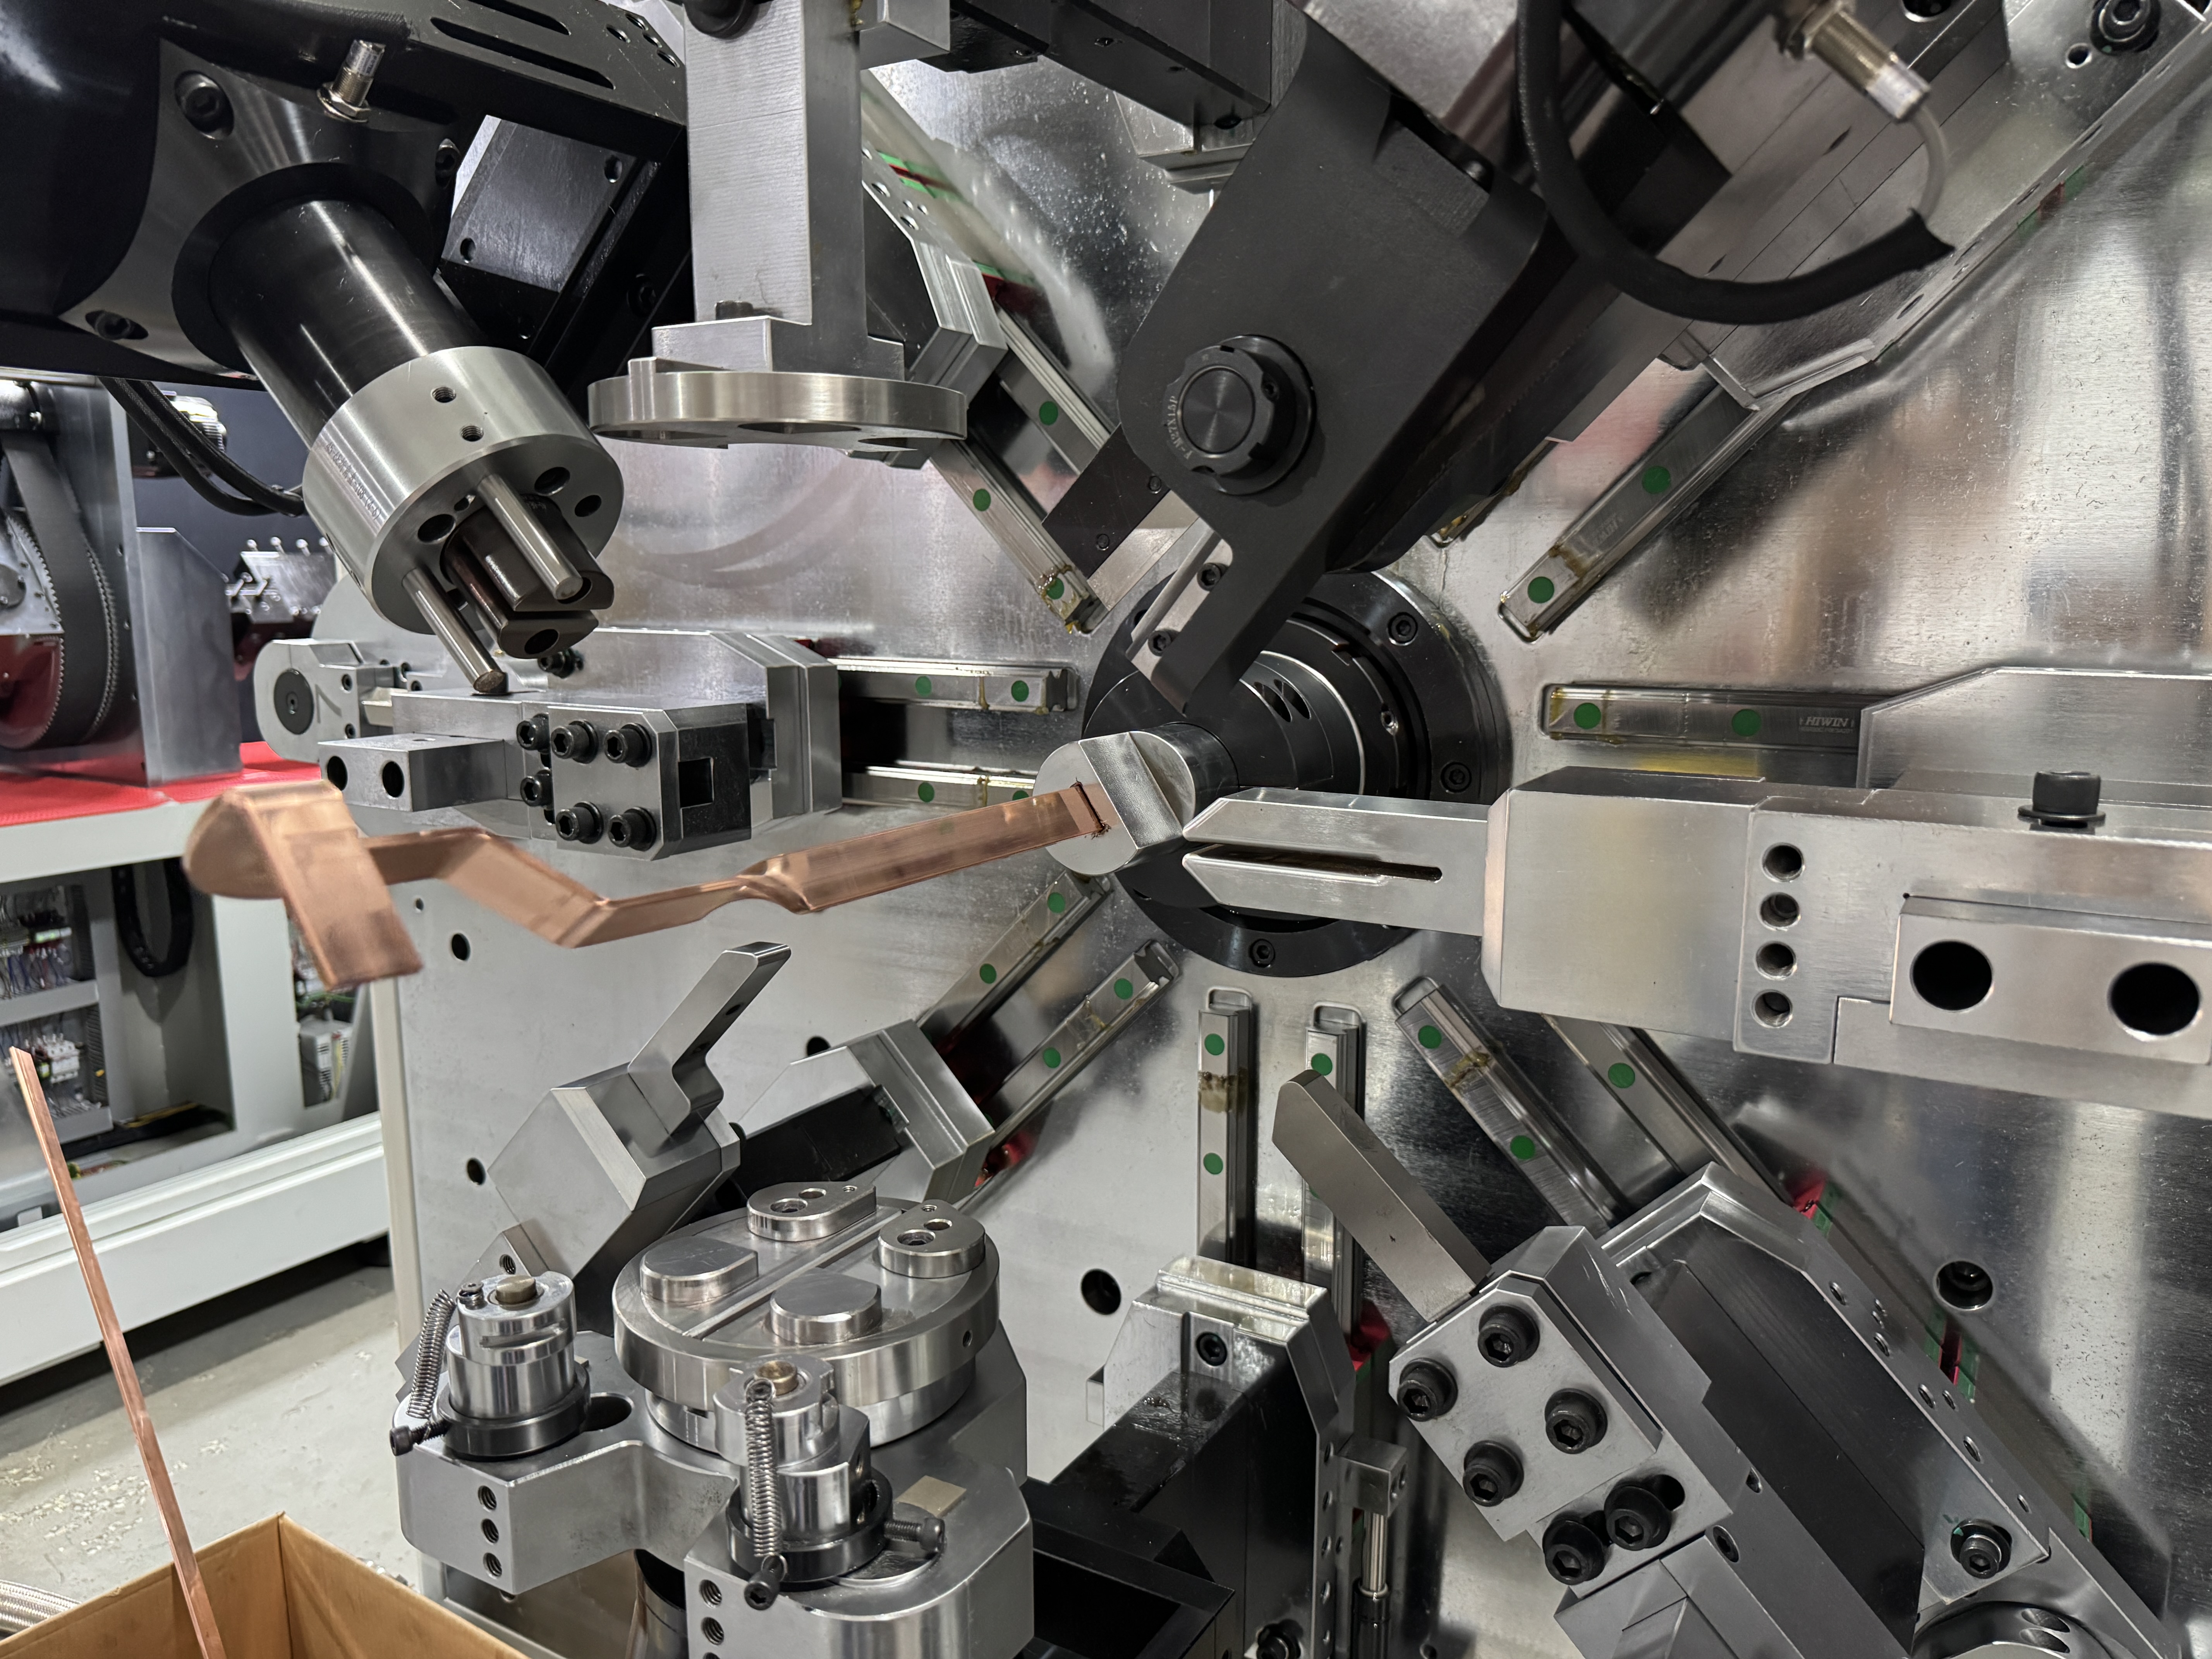
Порядок имеет значение. Нагрев без прокладки или зажим без нагрева — и вы меняете выпуклость на облупившийся участок.
Остановите выпуклость, пока она не образовалась
Шаг печи работает, но это труд — и труд накапливается на протяжении смены. Экономический порядок операций:
| Приоритет | Бой | Эффект |
| 1 | Внутренний радиус ≥ 1× ширина (плоская) / толщина ≥ 1× (вертикальная) | Предотвращает большую часть выпуклости |
| 2 | Отслеживание кормления, полный контакт | Нет предповреждений, хват одинаковый |
| 3 | Высокочастотный предварительный нагрев на изгибе | Эластичное покрытие, меньший комок |
| 4 | Нержавеющая прокладка + туннельная печь, 100–130 °C | Возвращает оставшиеся |
Магазины, которые стандартно используют приоритеты 1–3, редко нуждаются в приоритете 4 чаще, чем иногда. На правильно настроенномМашина для изгибания шин, исправление выпуклостей в основном спроектировано, а не ремонтируется после.
Читайте свои собственные отверженные книги
Сортируйте отклонения этой недели по режиму отказа, и каждый паттерн указывает на свой собственный отсутствующий шаг. Только выпуклость — радиус слишком узкий для этой перекладины. Выпуклость с отбеливанием — батончик пришёл холодным или предварительное разогревление пропустили. Отслаивание возле поворота — покрытие было повреждено при входе, поэтому сначала проверьте путь подачи. Паттерн отказа показывает, какой шаг не хватает вашей линии, прежде чем вы потратите ни копейки на доработку инструментов.
Пришлите нам свой рисунок
Выпуклость — это проблема процесса, а не свойство изолированного прута. Отправьте BELAN спецификацию планки и чертеж с самым узким радиусом. Мы проведём полную последовательность на нашемМашина для изгибания шин, измерить выпуклость на готовых деталях и вернуть их с параметрами процесса. BELAN Machinery — ваш экспертный поставщик решений для формования проволоки для автомобилей.

