BELAN Automation: Ротационный, штампный и многоосевой сервопривод — как выбрать правильный способ изгиба для вашей машины для изгибания шин из медного алюминия
Опыт работы в отрасли
В транспортных средствах с новой энергией, системах хранения энергии, электрических шкафах управления и высоковольтных системах распределения электроэнергии медно-алюминиевые шины развиваются в сторону многоугольных, трёхмерных и сложных конструкций с производственными особенностями малых партий и многоспецификаций. При выбореМедно-алюминиевая машина для изгибания шин, производителям следует не только сосредотачиваться на максимальном размере обработки или углу изгиба, но и оценивать, как различные решения для изгибания влияют на точность обработки, защиту поверхностей, эффективность смены продукции и сложную способность к 3D-формованию. В настоящее время на рынке широко применяются четыре основных решения для изгиба: ротационное изгибание, изгибание штампов, ротационное изгибание с приводом сервопривода и многоосное сгибание с тягой. Каждый механизм подходит под разные типы заготовок и обеспечивает существенно разные фактические характеристики обработки.
Четыре распространённых метода изгиба для медно-алюминиевых шин
1. Вращательное изгибание: гибкая конструкция для непрерывного формования
Вращающиеся изгибающие формы формируют медные или алюминиевые шины для заранее заданных углов с помощью вращения изгибающих приводов. Этот метод обеспечивает относительно непрерывное формование без частой замены штемпелей для каждого угла изгиба, обеспечивая выдающуюся гибкость для многоугольных заготовок. Тем не менее, способность к формированию стандартных вращающихся конструкций ограничена количеством привода и логикой движения. Когда заготовки требуют быстрого переключения между плоским и вертикальным изгибом или два изгиба расположены на очень коротком расстоянии, вспомогательные станции становятся решающим фактором для стабильного производства.
2. Сгибание штампа: зрелый процесс с переходом, зависящим от штемпеля
Изгибание штампов прикладывает давление с помощью индивидуальных форм для изгиба шин под целевые углы. Его главное достоинство — в проверенных технологиях и стабильном качестве формования для крупносерийного производства стандартизированных деталей. Однако у изгибания штампов есть очевидные недостатки: - Для разных деталей необходимы отдельные формы - Дополнительные расходы на закупку и обслуживание форм - Замена форм обязательна при частых сменах продукции - Ограниченная гибкость для непрерывного формования сложных 3D-профилей - Длительное простое для небольших партий многовариантных заказов Гибка матриц хорошо работает для производителей, выпускающих высокостандартизированные шины с фиксированной геометрией. Для часто обновляемых новых энергетических приложений необходимо тщательно оценить общую стоимость замены штампов перед принятием решения.
Ротационное изгибание с сервоприводом: повышенная точность и автоматизация
Серво-роторное изгибание модернизирует традиционные роторные конструкции, внедряя сервомоторы для замкнутого цикла управления движением. По сравнению с традиционным механическим изгибом, сервосистемы точно регулируют: - Угол изгиба - Скорость изгиба - Координаты положения - Кривая ускорения и замедления - Синхронизация многоступенчатых движений Медно-алюминиевые шины требуют как надёжной электрической проводимости, так и стабильной размерной допуски. Управление сервоприводом устраняет отклонения, вызванные ручной наладкой параметров. После сохранения программы обработки операторы могут напрямую воспоминать параметры, что значительно повышает согласованность размеров между производственными партиями.
Многоосевой сгиб связей: решение для сложных 3D-шин
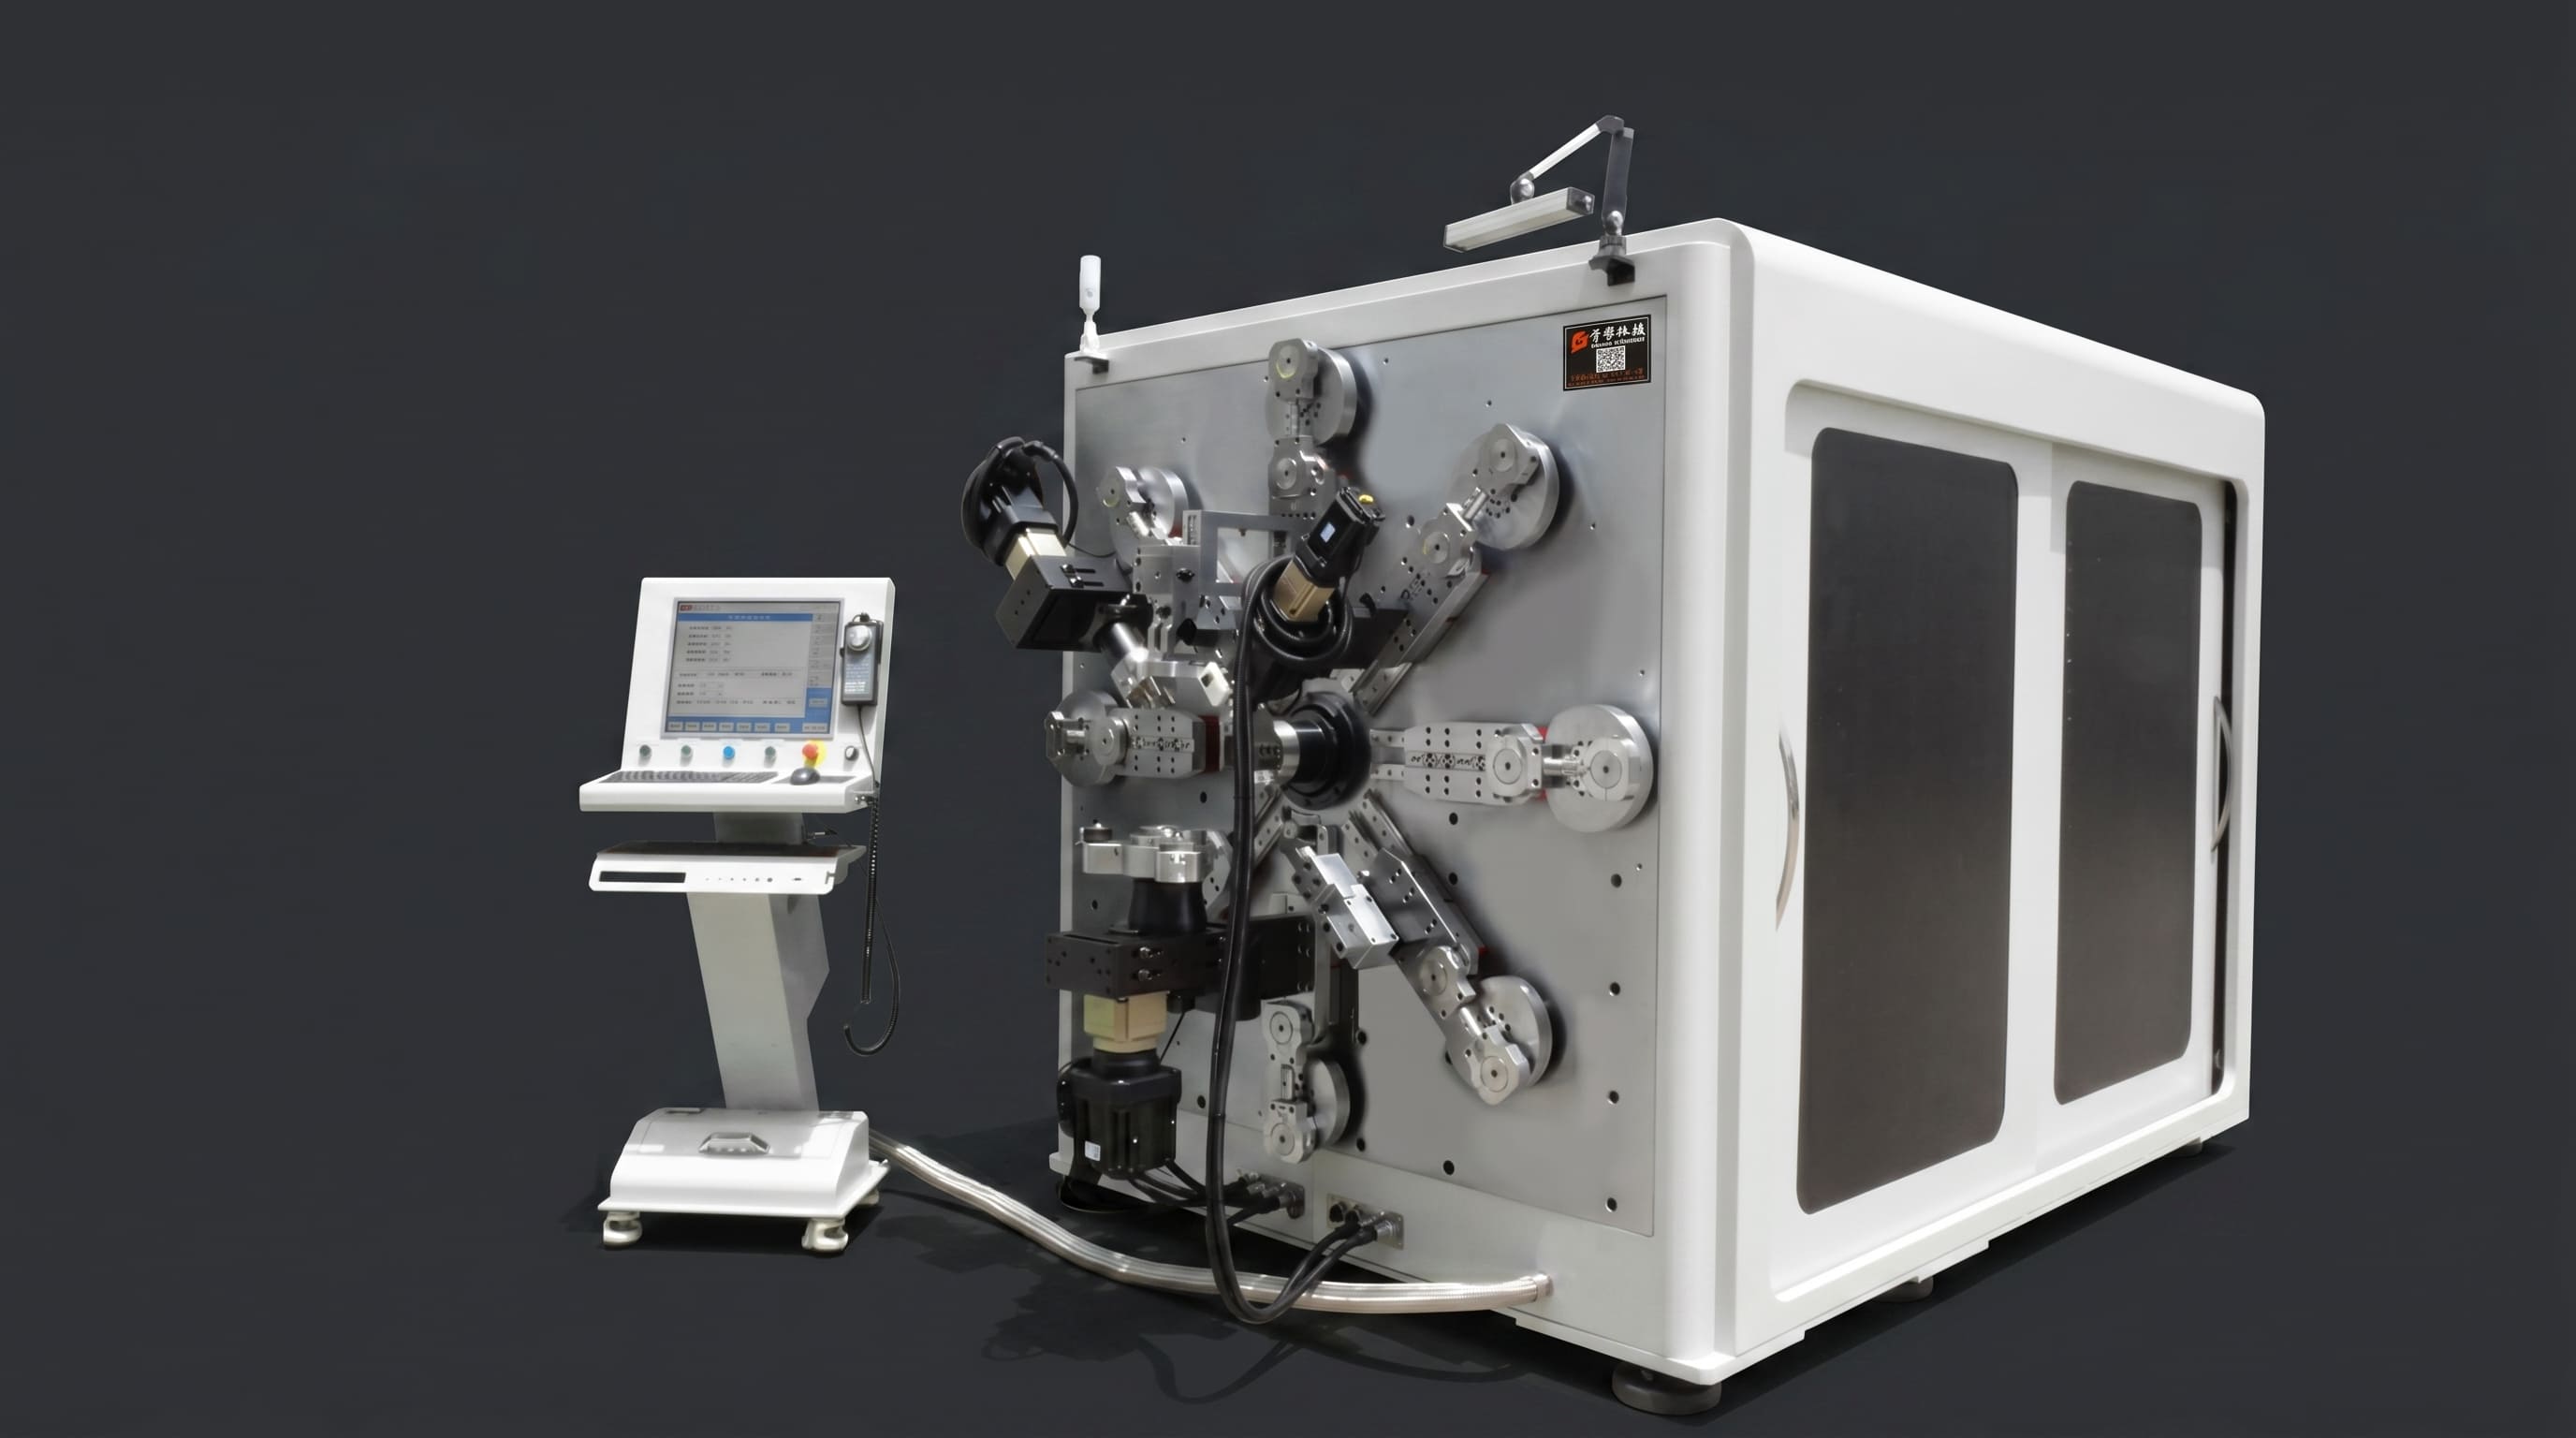
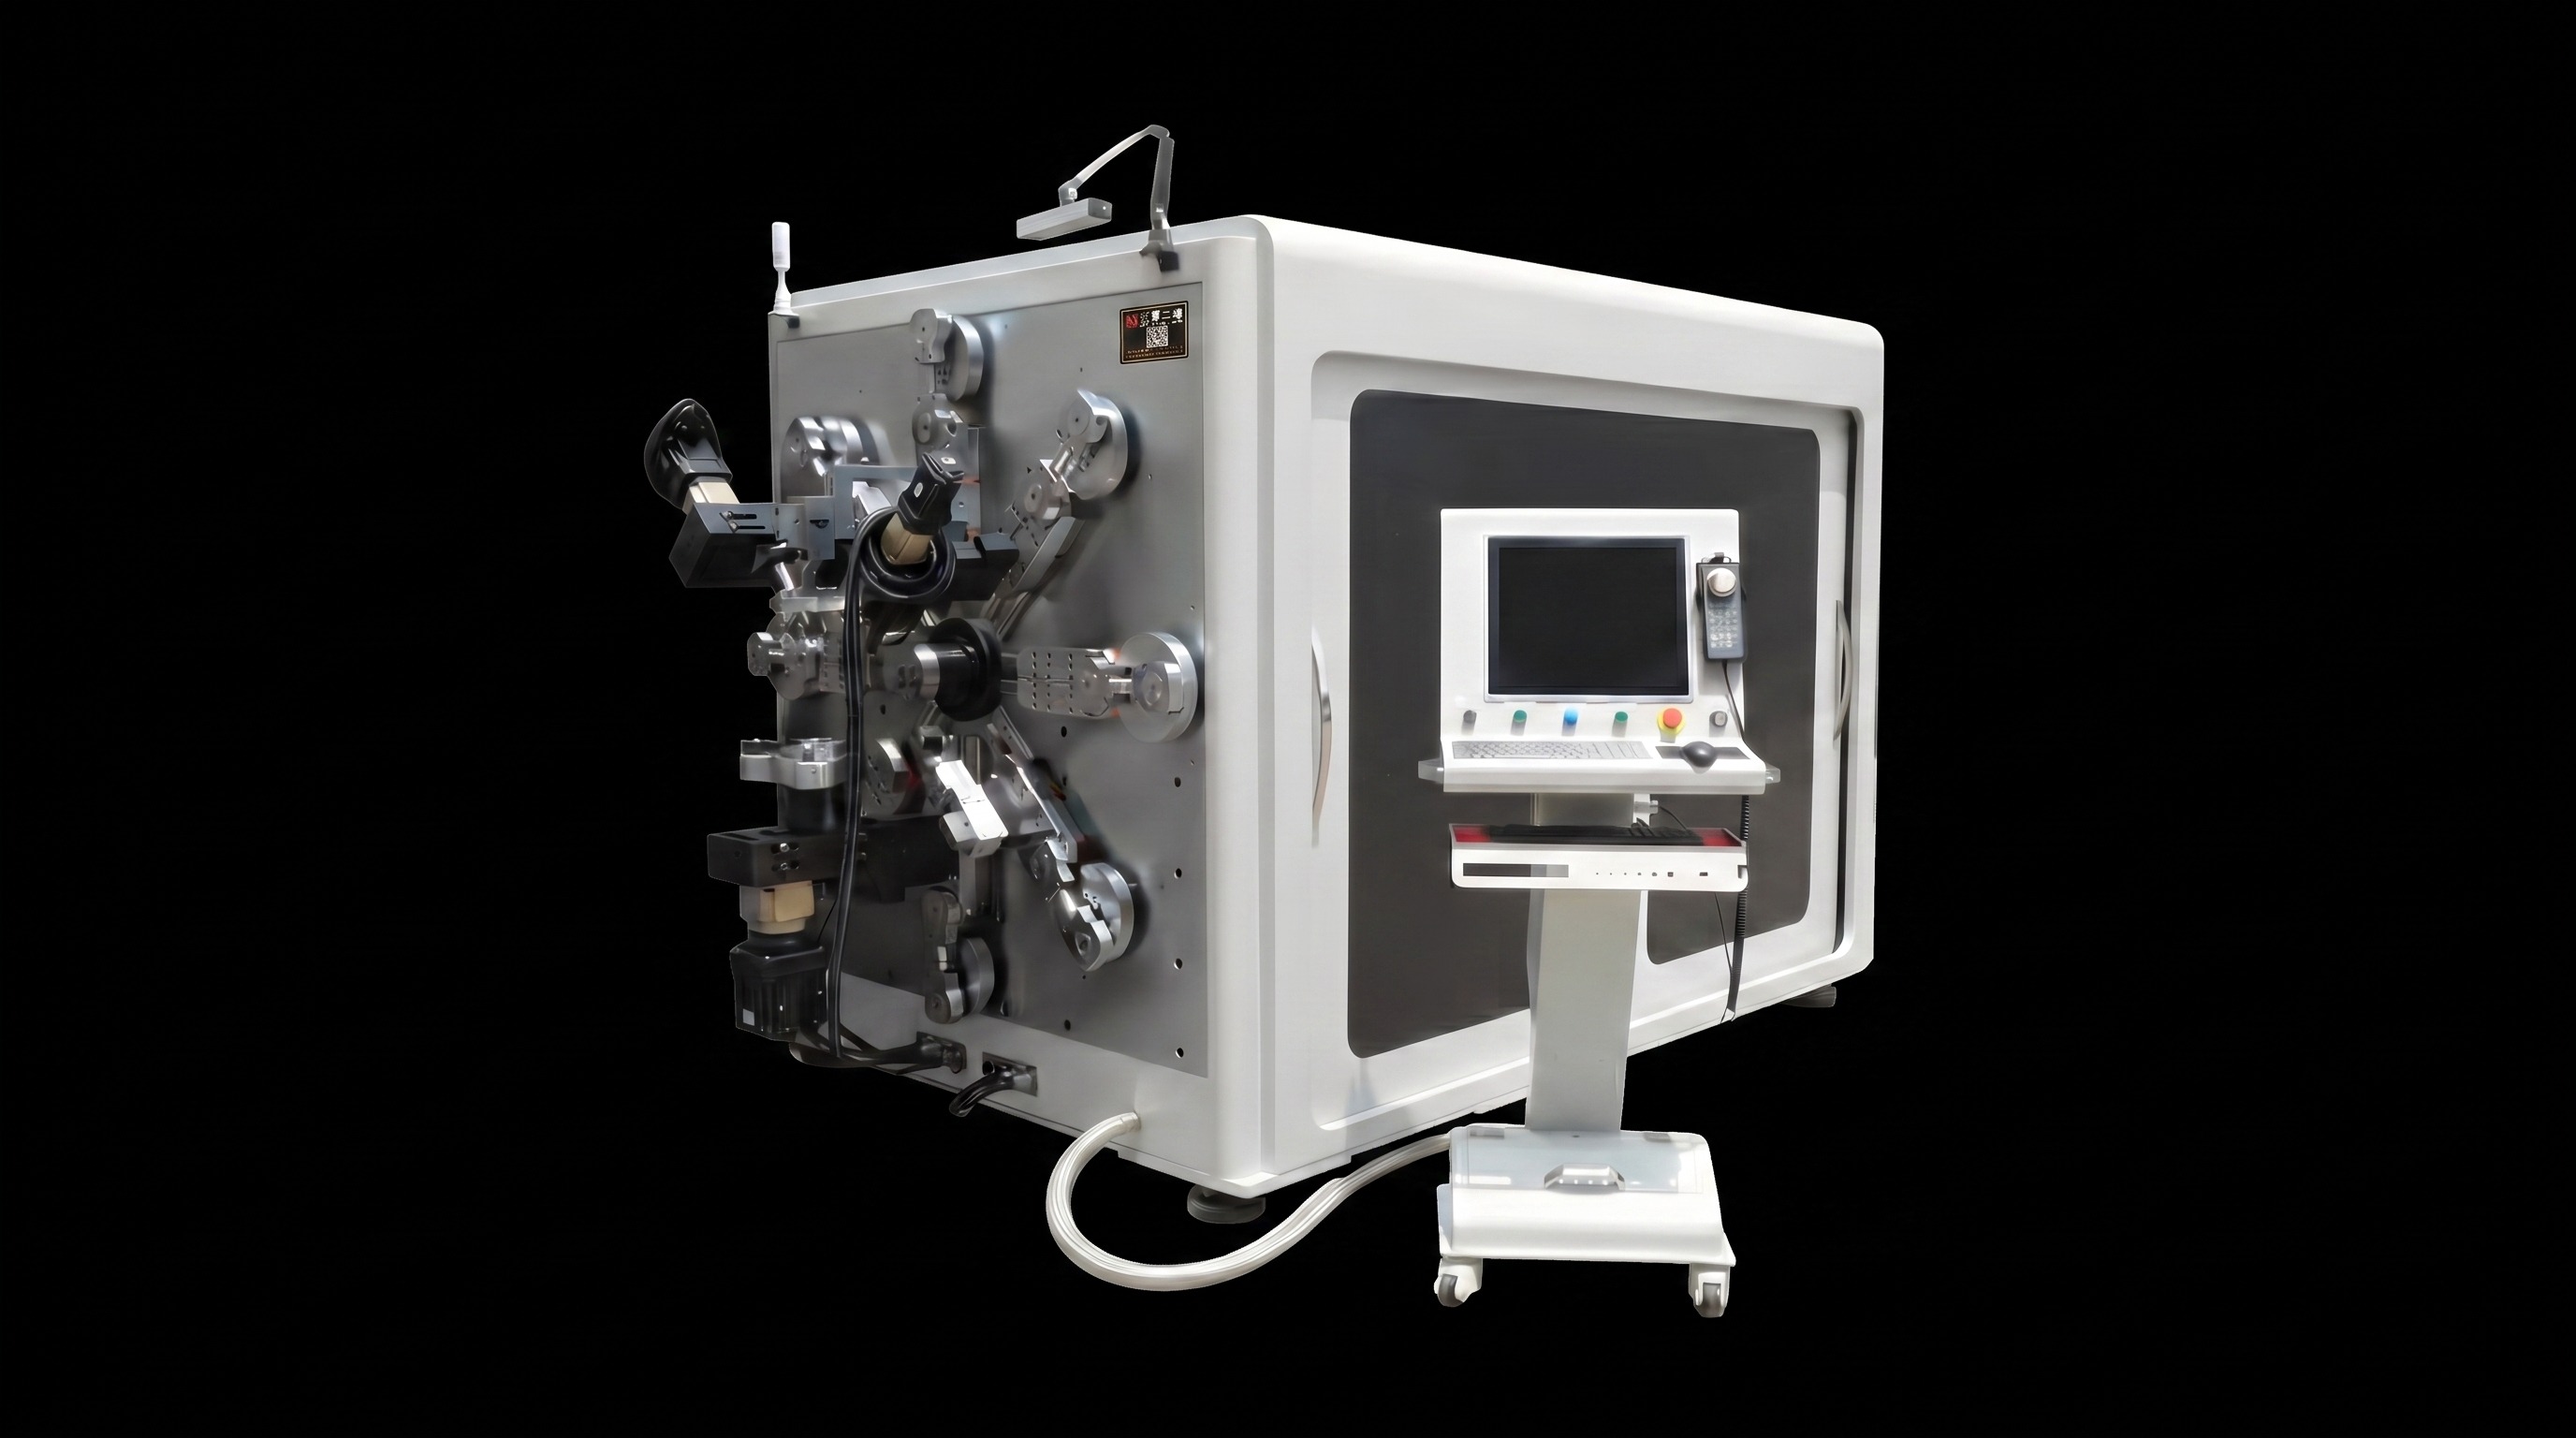
Если ваши детали шины сочетают в себе плоский изгиб, вертикальный изгиб, скручивание и многонаправленные переходы, уже недостаточно просто проверить, способна ли машина выполнить базовые изгибы. Вам стоит отдавать приоритет вспомогательным механизмам движения и многоосевой синхронности. Решение BELAN включает систему манипуляторов с 8 рычагами, два блока для прокатки и один режущий модуль для создания многостанционной обработочной платформы. Несколько роботизированных рук обеспечивают вспомогательное позиционирование и помощь в изгибе, позволяя машине создавать сложные профили шин. Основные его преимущества приведены ниже:
Комплексное плоское, вертикальное и скручивающее изгиб
Сложные шины требуют непрерывного формирования в разных пространственных ориентациях. Восемь вспомогательных рычагов поддерживают плавные переходы между плоскими, вертикальными и скручивающими движениями.
Пространственное изгиб на коротких дистанциях
Некоторые компоненты требуют быстрого перехода от плоского изгиба к вертикальному с очень коротким шагом между двумя точками изгиба. Одностанционные машины часто исчерпывают рабочее пространство после первого поворота. Многорычажная схема работает между независимыми станциями, чтобы сохранить достаточный зазор для резких поворотов.
Ассистированное формование для специальных заготовок
Специальные медно-алюминиевые шины для электромобилей и проектов по накоплению энергии содержат многонаправленные изгибы, переменные углы и смещения высоты. В таких условиях количество рабочих станций и их синхронная работа имеют больший вес, чем номинальный максимальный угол изгибаМедно-алюминиевая машина для изгибания шин.
Эффективность защиты поверхности при различных методах изгиба
Медные и алюминиевые шины, особенно изолированные типы, требуют строгих требований к качеству поверхности. Прямой контакт с штампом может оставить вмятины или царапины на поверхности, если давление, зазор или состояние плесени не контролируются должным образом. Вращательное изгибание распределяет формирующую силу за счёт непрерывного движения, что может частично снизить локальное напряжение при подходящих настройках инструментов и параметров. Серво- и многоосевые системы управления дополнительно оптимизируют скорость изгиба и траекторию движения, чтобы устранить резкое воздействие на сырьё. Мы рекомендуем не полагаться исключительно на таблицы параметров при выбореМедно-алюминиевая машина для изгибания шин. Вместо этого проведите образцы реальных материалов и проверьте следующие ключевые показатели: - Поверхностные царапины - Повреждения изоляционного покрытия - Очевидные вмятины на зонах изгиба - Устойчивость при многоугловых переходах - Многомерная повторяемость в массовых пробегах
Различия между малым углом, большим и сложным 3D-изгибом
Изгиб под малым углом
Требует высокой точности позиционирования, компенсации отбрасывания материала и быстрого отклика сервоприводов.
Изгиб под большим углом
Считывает достаточное пространство движения и оптимизирует пути изгиба, чтобы избежать механических помех.
Сложное трёхмерное изгибание
Сочетает в себе плоское, вертикальное и скручивающее изгибание. Стандартные 3D-машины в основном опираются на движение головок вперёд-назад и влево-вправо. Они подвержены проблемам с ограничением пространства, если два изгиба расположены близко друг к другу и не имеют вспомогательных станций для вторичного формирования. Поэтому многостанционная координация является важным показателем оценки для сложного производства шин.
Руководство по сравнению и выбору четырёх решений для изгиба
| Сравнительный пункт | Изгиб штампов | Стандартное ротационное изгиб | Серво-роторное изгиб | Многоосевое сгибание связи |
|---|---|---|---|---|
| Стандартные детали | ★★★★★ | ★★★★ | ★★★★ | ★★★★★ |
| Переход на многоспециализацию | ★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Точность изгиба | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Сложные 3D-заготовки | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Плоский/вертикальный/скручивающий изгиб | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Зависимость от штампов | Высокий | Низкий | Низкий | Низкий |
| Уровень автоматизации | Среда | Среда | Высокий | Высокий |
| Вспомогательная формовка для сложных частей | Низкий | Среда | Среда | Высокий |
Производители с простыми заготовками стабильной спецификации могут выбрать экономичное изгибание штампов или простые ротационные решения. Заводы, сталкивающиеся с частыми обновлениями продукции и сложными пространственными геометриями, должны отдавать приоритет серво-роторному и многоосевому взаимодействиюМедно-алюминиевая машина для изгибания шинмодели.
Не оценивайте производительность только по величине оси
Номинальное количество осей в брошюрах оборудования не может полностью отражать реальные способности к формированию сложных моделей. Рекомендуется проверить следующие практические моменты: - Функции каждой независимой оси (питание, изгиб, вращение и т.д.) - Могут ли многоосевые модели работать синхронно - Наличие независимых вспомогательных станций - Поддержка комбинированного плоского, вертикального и скручивающего изгиба - Механический риск помех при коротких изгибах - Программируемое непрерывное формование для сложных профилей Подача реальных чертежей деталей для пробного производства гораздо надёжнее, чем оценка машин только по принципу к техническим листам.
Заключение
Технология изгибания эволюционирует от формования под одним углом к полностью автоматической сложной 3D-формировке. Если в вашей продукции шин есть плоские, вертикальные, скручивающие изгибы, многоугловые переходы и ультракороткие пространственные изгибы, вам следует сосредоточиться на координации нескольких станций, точности изгиба и реальной возможности обработки образцов, а не просто сравнивать цены на станках или заявленные номера осей. BELAN Machinery предоставляет профессиональные решения по автоматизации металлоформовки. Если вы ищетеМедно-алюминиевая машина для изгибания шин, пожалуйста, предоставьте материал шины, тип изоляции, чертежи 3D-деталей и ежемесячные требования к выходу. BELAN проанализирует вашу подходящую технологию изгиба, проведёт прототипные тесты сложных 3D-шин и предложит вам хорошо подобранное предложение по автоматизации.
Для получения дополнительной информации или организации пробного теста, пожалуйста, свяжитесь с нашей командой продаж.
.jpg)