


Производители, выпускающие детали для проволоки в увеличенных объёмах, часто достигают точки, когда ручное формообразование прекращает масштабирование: затраты на труд растут, размеры меняются между операторами, а время циклов остаётся ограниченным на уровне скорости пары рук. Автоматический станок для гибки проволоки решает эти ограничения, заменяя позиционирование и изгиб, зависящий от оператора, на подачу, формовку и резку с помощью ЧПУ. В этом руководстве сравниваются два подхода с точки зрения производства, объясняются реальные преимущества автоматизации и помогают производителям решить, когда инвестиции имеют смысл и какая машина подходит для их деталей.
Каждый компонент провода начинается одинаково: скрученный провод должен быть выпрямлен, позиционирован, согнут и разрезан. Ручной процесс зависит от оператора для каждого шага; Автоматизированный процесс выполняет сохранённую программу, определяющую подачу, изгиб и нарезку. Практический вопрос не в том, является ли автоматизация технически лучше, а в том, когда она становится лучшим экономическим выбором.
Ручное формование проволоки: как работает традиционный процесс?
Ручное формование провода производит детали проволоки вручную или с помощью простых вспомогательных инструментов. Оператор измеряет проволоку, помещает её у изгибающего шаблона или шаблона, прикладывает силу, проверяет угол и корректирует, где деталь не совпадает с чертежем. Опытные операторы могут производить качественные детали таким образом, и в некоторых случаях процесс остаётся полностью подходящим.
Ручное формование по-прежнему является разумным выбором для малосерийного производства, прототипов и образцов деталей, простых проволочных форм с одним-двумя изгибами, а также частых разовых изделий, где новое приспособление стоило бы дороже самих деталей. Ограничения возникают, когда один и тот же продукт производится неоднократно в больших объёмах: позиционирование повторяется тысячи раз, усталость приводит к вариациям, проверка размеров становится узким местом, а масштабирование выхода означает добавление операторов и верстаков вместо увеличения скорости процесса.
Что такое автоматическая машина для изгиба проводов?
Автоматический станок для изгибания проволоки — это станок с управлением ЧПУ, который выполняет всю последовательность формования без ручного вмешательства: подачи проволоки, позиционирования, изгиба, вращения или формовки, резки и получения готовой продукции. Вместо оператора, управляющего каждым движением, многоосевой управление ЧПУ на станке координирует сервоприводные оси согласно хранимой программе, так что одна и та же программа производит одну и ту же деталь на каждом такте.
Автоматизация построена на основе четырёх функций. Управление ЧПУ хранит и выполняет формирование последовательностей и координирует каждую ось. Сервомоторы обеспечивают точное, повторяемое движение при подаче, изгибе и вращении. Автоматическая подача провода забирает материал из катушки без внимания оператора. А многоосевые перемещения позволяют изгибаться в нескольких плоскостях, что позволяет создавать сложные трёхмерные геометрии проволоки. Роль оператора смещается от формирования деталей к программам загрузки, мониторингу качества и замене катушек. Для более подробного изучения многоосевого 3D-формирования см. нашу статью оПреимущества 3D-машин для гибания проволоки.
Автоматическое сгибание проволоки против ручного формовки: ключевые различия
В таблице ниже сравниваются два подхода по наиболее важным факторам производства. Ни одна из колонок не всегда лучше; Правильный выбор зависит от продукта и производственного контекста.
| Фактор | Ручное формование проволоки | Автоматическое изгиб проводов с ЧПУ |
|---|---|---|
| Требования к рабочей силе | Выше | Нижний |
| Позиционирование | Manual | Управляемый ЧПУ |
| Повторяемость | Зависимый от оператора | Программируемый |
| Объём производства | Лучше для низкой громкости | Лучше для массового производства |
| Комплексная геометрия | Сложнее | Многоосевой способ |
| Согласованность процесса | Переменная | Более последовательно |
| Переход | Ручная регулировка | Программа ЧПУ и настройка инструментов |
| Мониторинг производства | В основном на основе операторов | Процесс с управлением ЧПУ |
Схема последовательной: ручное формование обеспечивает скорость и стабильность при низких инвестициях и гибкости, а автоматическое изгибание проволоки предлагает более высокие вложения в счёт повторяемости, пропускной способности и способности к сложной геометрии. Это вопрос экономики производства, а не предпочтения в области технологий.
5 способов, которыми автоматическое изгибание проволоки улучшает массовое производство
Для производителей, производящих проволочные компоненты в средних и больших объёмах, автоматизация меняет экономику каждой детали. Пять преимуществ ниже — это причины, по которым большинство поставщиков автомобилей, оборудования и бытовой техники делают переход.
1. Уменьшает повторяющиеся ручные операции
В ручном процессе каждый изгиб — это физическая задача: измерить, расположить, сгибать, проверять, регулировать. В автоматическом процессе подача, позиционирование, изгиб и резка выполняются станком, при этом оператор контролирует, а не выполняет каждое движение. Автоматизация не полностью устраняет труд; Операторы всё ещё загружают программы, меняют катушки, управляют инструментами и проверяют детали. Меняется характер работы: повторяющиеся физические задачи заменяются супервизией и управлением процессами, что снижает усталость и ошибки, которые она вызывает.
2. Улучшает стабильность производства
Управление ЧПУ сохраняет параметры формования постоянными на протяжении всего пробега. Положение подачи, угол изгиба, последовательность формирования и размеры произведения определяются в программе численно, поэтому первая и последняя части сдвига следуют одному и тому же профилю движения. Ручные процессы накапливают небольшие вариации: оператор размещает провод немного иначе или применяет немного иную силу, и разница проявляется в готовых размерах. На автоматической машине вариации переключаются от мастерства оператора к механической повторяемости, что гораздо более предсказуемо.
3. Поддерживает повышение эффективности производства
Эффективность обеспечивается несколькими причинами: автоматизированная обработка запускает цикл формования непрерывно, уменьшенная обработка перемещает детали от катушки к готовому продукту без промежуточных этапов, меньшее количество ручных корректировок сокращает время между циклами, а непрерывное производство позволяет машине работать через катушки с минимальным вниманием оператора. Пропускная способность определяется циклом машины, а не скоростью оператора. Точные показатели улучшения зависят от детали и текущего процесса, поэтому производителям следует самостоятельно измерять время цикла, а не полагаться на дженерики.
4. Обрабатывает более сложные геометрии проводов
Многоосное управление ЧПУ координирует подачу, изгиб, вращение, резку и другие операции формования в одной программе, что делает производство трёхмерных проволочных компонентов практичным. Деталь с изгибами в нескольких плоскостях, например, проволока подвески сидения или рычаг тяги стеклоочистителя, должна вращаться между изгибами, чтобы каждый изгиб был выполнен в правильной плоскости. Делать это вручную стабильно сложно, потому что оператор должен точно перемещать деталь при каждом смене плоскости. Станок выполняет тот же оборот автоматически, а инструменты настраиваются один раз.
5. Делает производство более воспроизводимым
Повторяемость имеет наибольшее значение для B2B-производителей, поставляющих компоненты в крупные производственные системы. OEM-производители и поставщики первого или второго уровня запускают собственные линии с фиксированным временем такта и ожидают, что поставленные компоненты будут соответствовать утверждённому образцу в пределах допуска, партия за партией. Программируемый процесс поддерживает это так, как не может ручной процесс: ту же программу можно перезагрузить для воспроизведения детали, параметры документируются для аудита качества, а вариации между сменами минимизированы. Для поставщиков, которые должны демонстрировать контроль над процессами, повторяемость сама по себе является квалификационным преимуществом.
Когда производителям следует перейти с ручного на автоматическое сгибание проводов?
Не существует универсального порога, при котором автоматизация становится обязательной, но автоматическое оборудование заслуживает серьёзной оценки, когда объёмы производства увеличиваются, одни и те же продукты производятся многократно, размеры должны оставаться неизменными, требования к труду становятся сложнее в управлении, компоненты требуют множества операций по изгибающему изгибу, производству требуется программируемое управление ЧПУ, а мощности должны масштабироваться. Эти условия распространены в автомобильных цепочках поставок, где объёмы растут вместе с программами клиентов и ужесточением требований к качеству.
Ручное формование может оставаться правильным выбором, когда объёмы производства очень малы, продукция остаётся прототипами, геометрия продукта постоянно меняется, и инвестиции пока не могут быть оправданы объёмом работы. Многие производители используют смесь: автоматические машины перевозят повторяемые детали большого объёма, а ручной верстак — образцы, прототипы и краткосрочные специальные. Решение должно приниматься продукт за продуктом, а не как выбор «всё или ничего».
Применение автоматического изгиба проволоки в автомобильном производстве
Автомобильное производство — один из самых ярких примеров автоматического сгибания проволоки, применяемого в масштабах производства. Сиденьевые системы, механизмы дворников и конструкции транспортных средств содержат десятки формированных проволочных компонентов, каждая из которых производилась в больших объёмах с строгими допусками. Приведённые ниже приложения поддерживаются реальной информацией о продукте Белан и показывают, как конфигурация машины следует за компонентом; Более подробный контекст доступен наСтраница решений для формования проволоки для автомобильных деталей.
Проволока автомобильной каркаса сиденья
Каркасы сидений и опорные конструкции — это длинные, симметричные проволочные сборки: проволочные рамы задних сидений, передние каркасы и опорные конструкции, придающие сиденьям форму и прочность. Эти части должны быть одинаковыми по размерам слева и справа. Белан формирует их с помощью двухголовного BL-2T-15600, который сгибает оба конца длинной заготовки в одном синхронизированном цикле, сохраняя согласованность обеих сторон и сокращая цикл по сравнению с формированием каждого конца отдельно.
Пенопластовая опорная проволока для сиденья
На 6-осевой модели BL-3D-6250, предназначенной для обработки провода малого диаметра, изготовлены пенопластовые опорные провода и аналогичные элементы подвески малого диаметра. Тот же класс машин также используется для поплавковых стержней топливных баков — ещё одного точного небольшого проволочного компонента, требующего точных многоплоских изгибов. Эти детали небольшие, но геометрически требовательные, и именно здесь многоосное управление ЧПУ оправдывает автоматизацию вместо ручного формования.
Рычаги автомобильных дворников
Рычаги тяги стеклоочистителей производятся наBL-YG-12A — машина для формирования рычага тяги стеклоочистителей, 12-осевой станок с ЧПУ, интегрирующий операции подачи, гибки, пробивания, резки и скручивания или формования. Рычаг тяги стеклоочистителя — это не чисто изгибающий продукт: он сочетает в себе изгибы с перфорированными элементами и скручёнными секциями в одном компоненте. Выполнение всех этих операций на одной машине позволяет избежать обработки и повторного закрепления, которые потребовались бы при многоступенчатом ручном процессе.
Автомобильные компоненты проволочной сетки
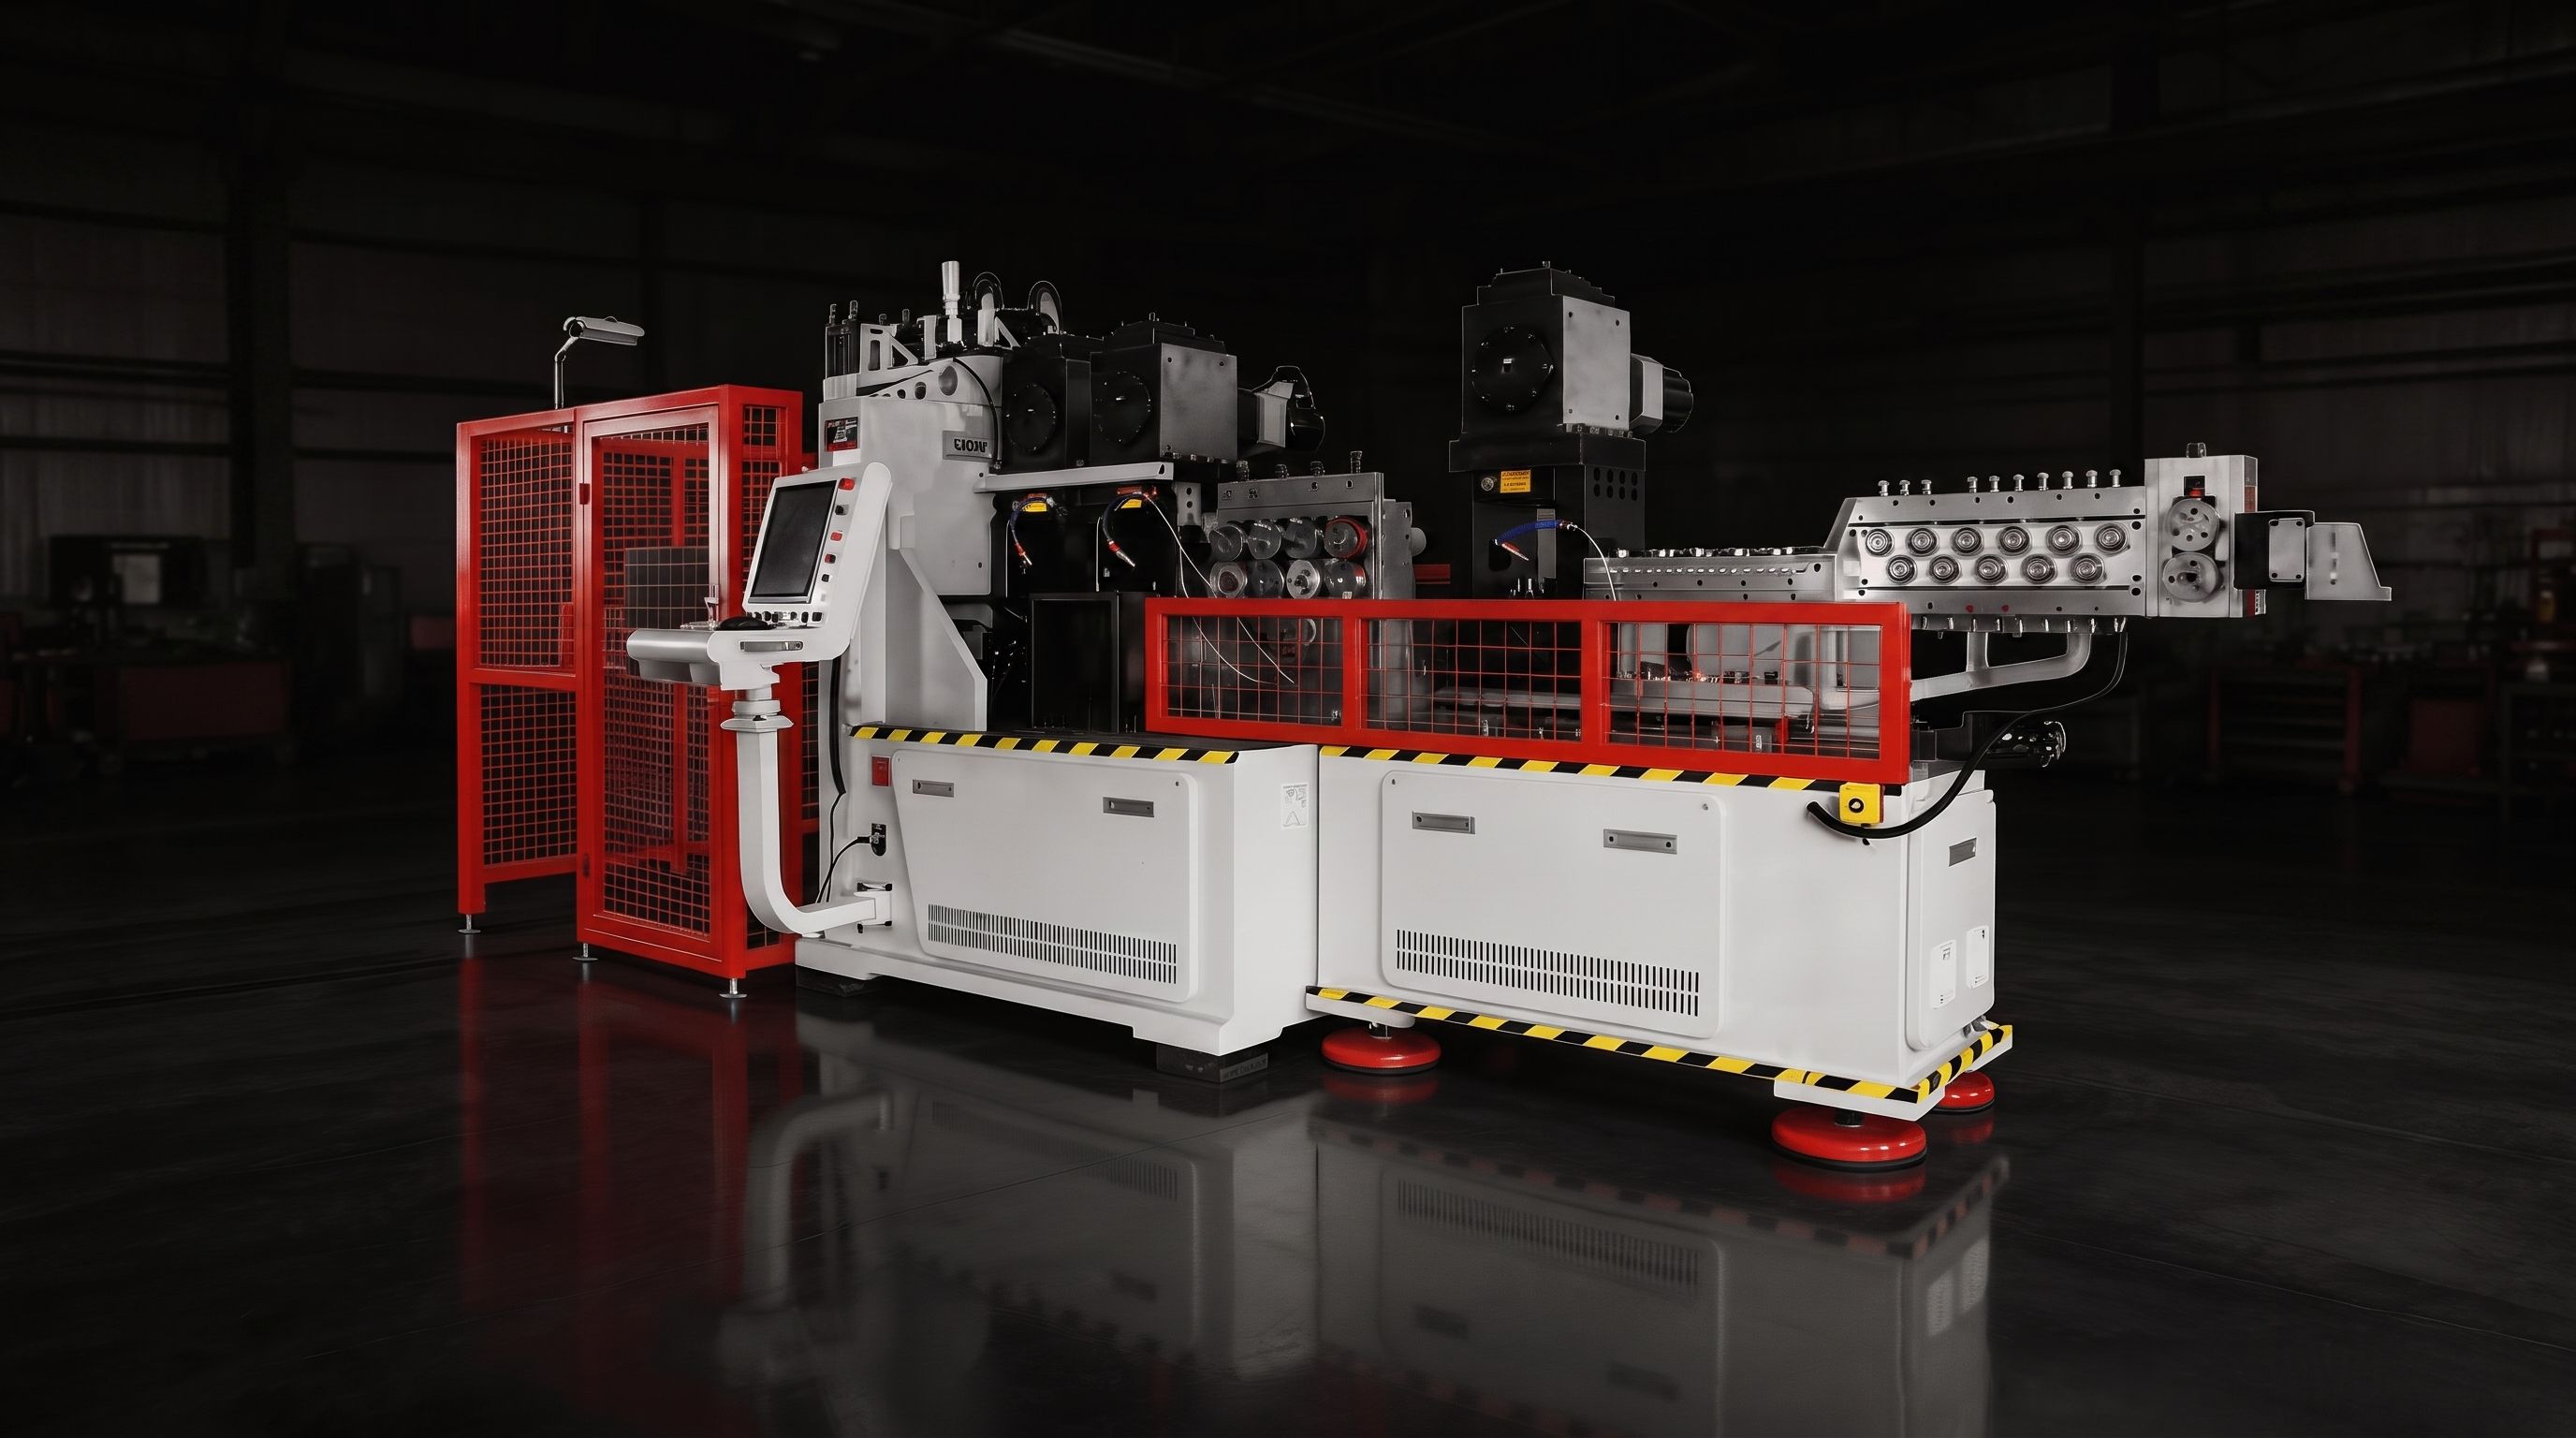
Автомобильные компоненты проволочной сетки, такие как сетчатые конструкции, используемые внутри рамы сидений, требуют иного подхода к производству. TheBL-WG-2030S — автоматическая машина для формовки проволочной сеткиобрабатывает W-образную стальную проволоку и пластиковую обёртку, с автоматической подачей, формовкой по сетке, резкой и выходом готовой продукции, интегрированной в одну машину. Это специализированный пример того же принципа: автоматизация заменяет повторяющуюся ручную сборку непрерывным процессом формования, как описано вКейс-стади по сгибу сетчатых пластин в автомобилях.
Сколько стоит автоматическое изгибание провода?
Инвестиции в оборудование зависят от конфигурации машины, а конфигурация определяется конкретным применением. Основные факторы затрат включают количество ЧПУ-осей, диапазон диаметров проволоки, тип материала, сложность продукта, необходимые операции формования, уровень автоматизации, такой как автоматические подающие устройства и сбор деталей, инструменты, вспомогательное оборудование, а также производственные мощности, которые должен обеспечивать станок.
Поскольку эти факторы взаимодействуют друг с другом, сравнение цен на покупку только вводит в заблуждение. Компактная 2D-машина для кронштейнов стоит дешевле, чем двухголовная машина для длинных автомобильных рам, но они обслуживают разные продукты. Сначала определите общие требования к производству, включая объемы, рост, детали и допуски, затем сравните машины, которые действительно могут производить эти детали. Машина, соответствующая применению, — это экономический.
Как оценить возврат инвестиций от автоматической машины для прогиба проводов
Реалистичный бизнес-кейс начинается с собственных производственных данных производителя, а не с общих заявлений о возврате инвестиций. Входные данные включают текущие требования к рабочей силе, текущий и прогнозируемый объем производства на срок службы оборудования, темпы утилизации и переработки, труд, затраченный на ручную обработку, текущий цикл, стоимость несоответствий, будущий спрос и ожидаемое использование оборудования.
После сбора сравнение становится конкретным: затраты на труд и переработку избегаются, дополнительный выпуск и улучшения стабильности взвешиваются с учётом инвестиций, оборудования и площади на площади. Поскольку у каждой фабрики свои затраты на труд, объемы и требования к качеству, бизнес-кейс должен строиться на основе ваших собственных данных. Поставщики, такие как Belan, могут помочь сопоставить машину, но решение должно зависеть от ваших реальных производственных данных.
Как выбрать правильную машину для автоматического сгибания проводов
Выбор правильной машины требует документирования детали и процесса перед сравнением моделей. Приведённый ниже чек-лист является стандартом для оценки оборудования для изгибания проволоки.
- Диаметр провода.Подбирайте диапазоны мягкой и жёсткой проволоки машины под самый большой и минимальный диаметр, который вы производите. Бег на краю опубликованного диапазона приводит к формированию задач.
- Материал проволоки.Мягкая проволока, жёсткая проволока, нержавеющая сталь, покрытые и обёрнутые пластиком провода ведут себя по-разному при подаче и изгибе. Убедитесь, что станок и инструменты подходят вашему материалу.
- Геометрия продукта.Плоские детали подходят для 2D-машин; детали с изгибами в нескольких плоскостях требуют многоосевой 3D-возможности. Считайте самолёты перед сравнением машин.
- Количество ЧПУ-осей.Определите, какие операции формования нужны вашим деталям, и выберите конфигурацию осей, которая их охватывает — ни больше, ни меньше.
- Требуемый объём производства.Средние и большие объёмы оправдывают автоматическую подачу и непрерывные циклы; Очень низкие объёмы могут не существовать.
- Точность подачи и изгиба.Точность подачи определяет позиции изгиба вдоль проволоки; Точность изгиба определяет углы. Укажите, какие допуски требуются вашим деталям.
- Требования к автоматизации.Решите, должна ли линия работать с минимальным контролем, что определяет требования к автоматическим подачам, сбору деталей и мониторингу.
- Требования к инструментам и замене.Учтите, как часто меняются продукты, как быстро можно менять инструменты и программы, а также поддержку поставщиком специализированных инструментов.
Основной принцип заключается в том, что машину следует выбирать с учётом реального компонента и производственного процесса, а не просто выбирать машину с наибольшим количеством осей. Дополнительные топоры добавляют возможностей, но также и расходы; правильная конфигурация соответствует необходимым операциям формования с разумным запасом.
Автоматические решения для изгиба проводов с ЧПУ от Belan
Линейка автоматических машин для изгибания проволоки Belan охватывает основные сценарии, описанные в этом руководстве: от компактного двумерного формования до 3D-изгибания малого диаметра и формования длинных деталей с двумя головками. Приведённые ниже машины показывают, как конфигурация соответствует приложению.
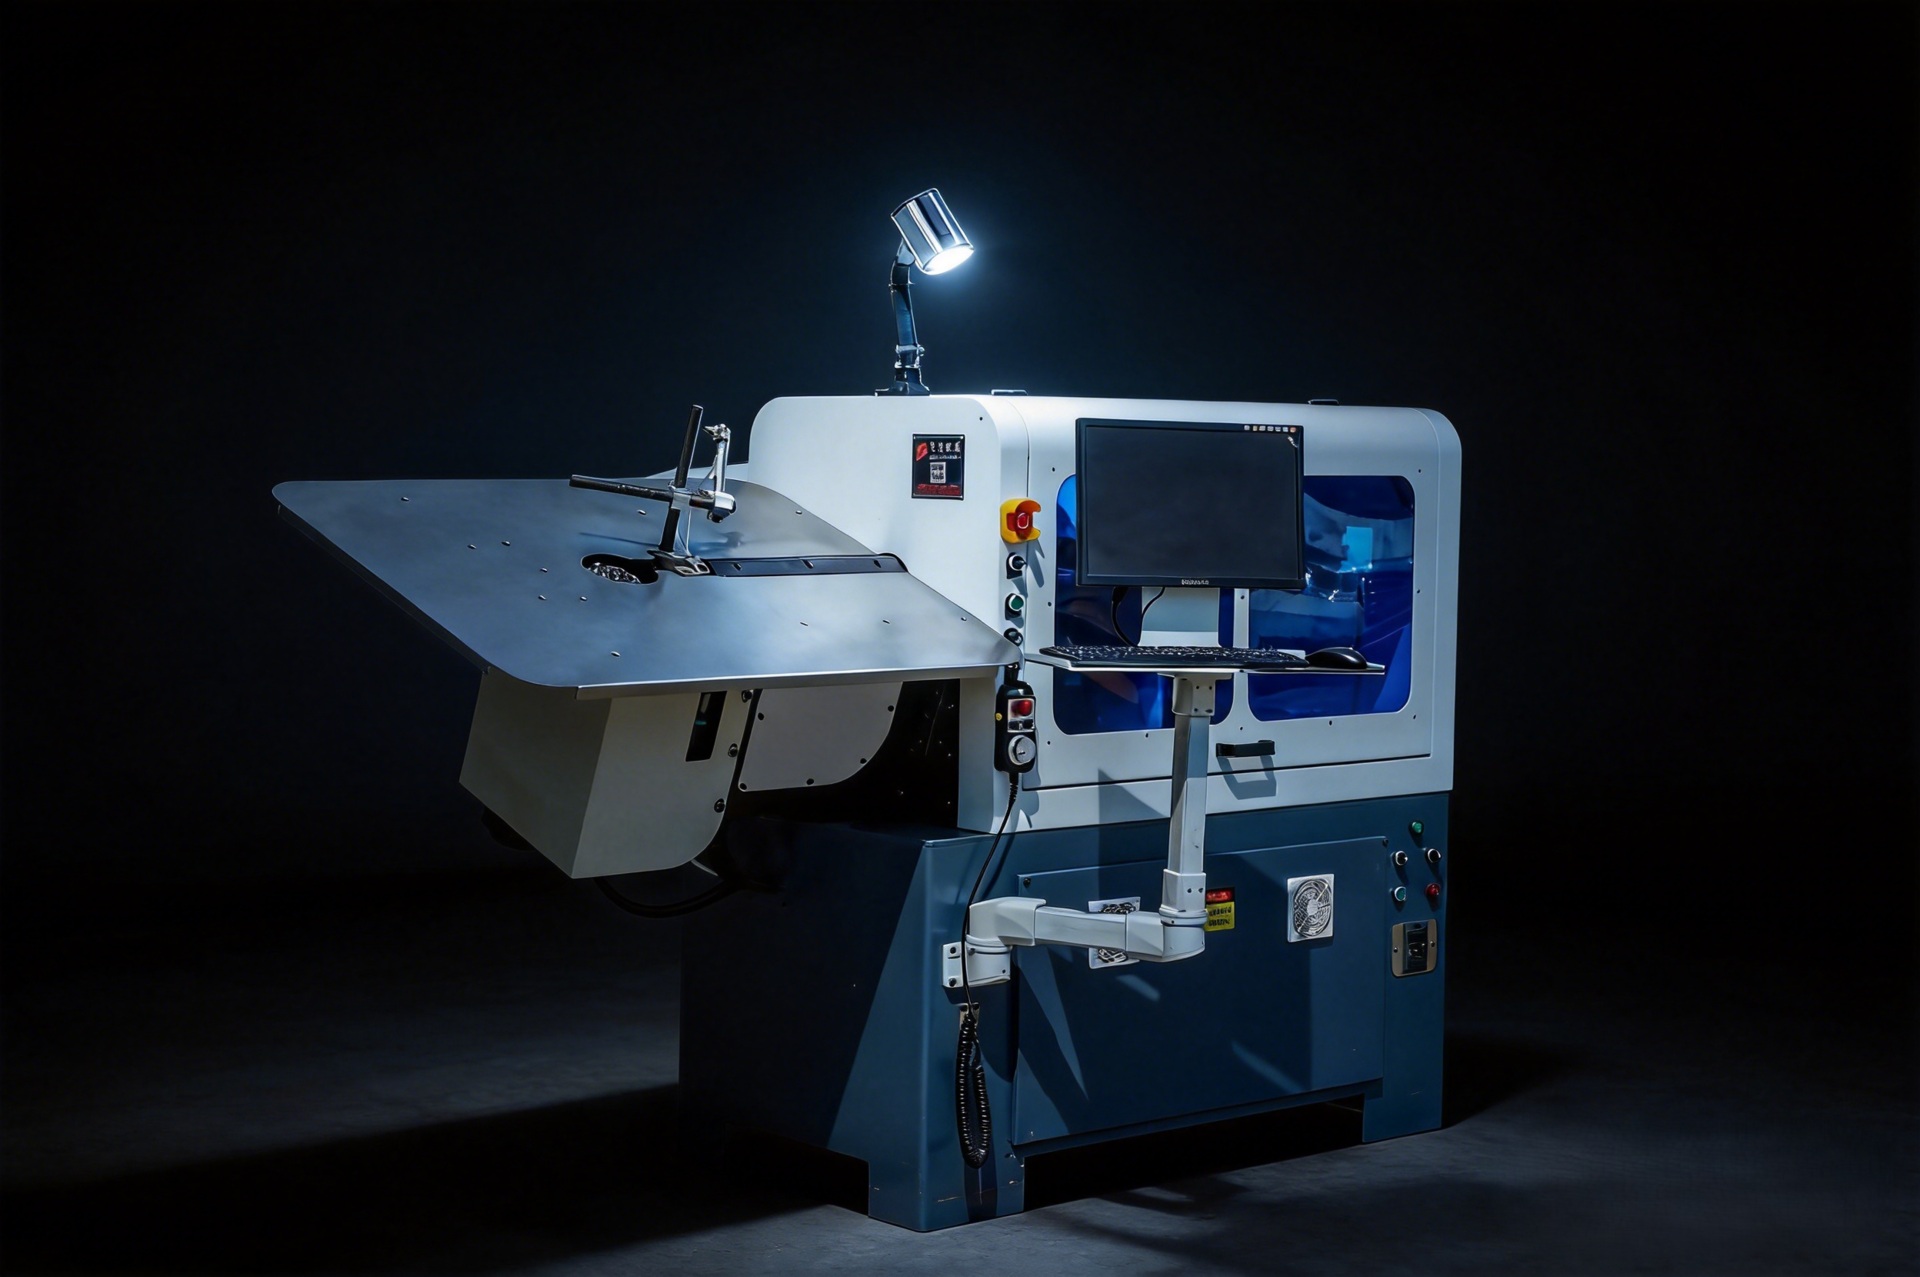
TheBL-2D-3800— это трёхосная 2D ЧПУ-проволочная машина для компонентов планарной проволоки. Он обрабатывает мягкую проволоку от Φ3,0 до 8,0 мм и жесткую проволоку от Φ3,0 до 6,0 мм, со скоростью подачи проводов до 90 м/мин и точностью подачи ±0,1 мм, питается системой мощностью 6,5 кВт и оснащается автоматическим податочным устройством. Для кронштейнов, зажимов, фурнитуры мебели и других 2D-деталей средних и больших объёмов он является прямой заменой ручной формовки с более высокой пропускной способностью и стабильностью.
TheBL-3D-6250 — 6-осевой станок для изгибания проволоки с ЧПУпредназначен для обработки проводов малого диаметра: мягкая проволока от Φ1,6 до 3,5 мм и жёсткая проволока от Φ1,6 до 2,5 мм, с ходом изгиба 580 мм и общей мощностью 5,6 кВт. Его многоосевой контроль выполняет сложные трёхмерные изгибы, сохраняя при этом единообразие размеров, что делает его практичным выбором для поддерживающих тросов из пенопласта, поплавковых стержней топливных баков и других прецизионных мелких проволочных компонентов.
TheBL-2T-15600— это 15-осевой двухголовный станок для изгибания проволоки с ЧПУ для длинных и симметричных деталей. Он обрабатывает мягкую проволоку от Φ3,0 до 6,0 мм и жёсткую проволоку от Φ3,0 до 4,5 мм, с максимальной длительностью обработки 2000 мм и общей мощностью 26,9 кВт. Две синхронизированные головки образуют оба конца компонента в одном цикле, сохраняя обе стороны одинаковые по размерам и сокращая время цикла для задних проволочных рам и аналогичных длинных автомобильных компонентов.
Автоматическое изгибание проводов подходит для вашего производства?
Стоит оценить автоматический станок для изгибания проволоки с ЧПУ, соответствует ли ваша продукция нескольким из приведённых ниже условий:
- Вы производите компоненты проволоки многократно, а не как разовые детали.
- Есть заказы среднего и большого объема, которые оправдывают выделенное формовочное оборудование.
- Ваши клиенты требуют одинаковых размеров от партии к партии.
- Вы хотите сократить повторяющиеся ручные операции и разнообразие, которое они вводят.
- Вы создаёте сложные геометрии проволоки с изгибами в нескольких плоскостях.
- Для быстрого управления изменениями продукта требуется гибкое программирование с ЧПУ.
- Вы планируете увеличить производственные мощности в ближайшие годы.
Правильное решение зависит от геометрии продукта, технических характеристик провода, объёма производства и необходимого уровня автоматизации.Производители, отвечающие «да» на большинство этих вопросов, должны запросить оценку машины с чертежами деталей и производственными данными, а также сравнить конфигурации по своим собственным номерам.
Заключение
Ручное формование проволоки может оставаться полезным для прототипов и малосерийного производства, и ни один производитель не должен отказываться от него там, где это действительно правильный инструмент. Но когда производство становится повторяемым, объёмы растут, а стабильность имеет значение, автоматическая машина для изгибания проволоки обеспечивает то, чего не может выдержать ручной процесс: повторяемость, эффективность, сокращение ручных операций, сложные возможности формования и масштабируемость. Сравнение не в том, какой метод однозначно лучше; Речь идёт о том, какой из них соответствует геометрии вашего продукта, техническим характеристикам проводов, объёму производства и потребностям в автоматизации.
Получите автоматическое решение для изгиба проводов с ЧПУ
BELAN Machinery — профессиональный поставщик решений для формования проволоки для автомобилей.
Если вы оцениваете автоматическое сгибание проволоки, начните с документирования спецификаций и производственных требований, а затемсвязаться с Беланомобсудить их и получить подходящее решение для автоматического сгибания проволоки с ЧПУ, соответствующее вашему применению.
Свяжитесь с Беланом за индивидуальным решением для формования проволокиЧасто задаваемые вопросы
Является ли автоматическая машина для сгибания проволоки лучше, чем ручная формовка проволоки?
Автоматическое оборудование, как правило, больше подходит для повторяющегося, среднего и большого объема, где наиболее важны стабильные размеры и непрерывные циклы. Ручное формование по-прежнему может быть практичным для прототипов, малообъёмных работ и продуктов, геометрия которых часто меняется. Лучший выбор зависит от объёма, повторяемости продукта и требований к качеству, а не от общего правила.
Каковы основные преимущества автоматических машин для гибания проволоки?
Основные преимущества — автоматизация подачи, позиционирования, изгиба и резки; повторяемое программируемое формирование от первой до последней части; сокращение ручных операций и вариации, зависящие от оператора; повышение эффективности производства за счёт непрерывных циклов; и ЧПУ-управляемое формирование сложных многоплоских геометрий, которые трудно производить вручную.
Можно ли использовать автоматические машины для гибания проволоки для автомобильных компонентов?
Да. Машины для изгиба проволоки с ЧПУ используются для различных автомобильных компонентов, включая каркасы сидень, конструкции задних сидений, пенопластовые опорные провода, рычаги тяги стеклоочистителей и другие поддерживаемые приложения. Машины Belan покрывают каркас сиденья с помощью формования с двумя головками, поддерживающие провода малого диаметра — с 6-осями, а рычаги тяги стеклоочистителей — интегрированным процессом формования на 12 осях.
Сколько стоит автоматическая машина для изгибания проволоки?
Единой цены нет, поскольку стоимость зависит от конфигурации станка, количества ЧПУ-осей, технических характеристик провода, уровня автоматизации, оборудования и производственных требований. Производителям следует оценивать общие производственные требования, включая объёмы, детали и допуски, и сравнивать машины, которые действительно могут производить эти детали, а не сравнивать только цены.
Как узнать, готово ли мое производство к автоматизации проволочного изгибания?
Оценивать объёмы производства, повторяемость продукции, требования к рабочей силе, сложность продукции, требования к качеству и будущий спрос на производство. Если одни и те же детали производятся неоднократно в средних и больших объёмах, размеры должны оставаться стабильными, а ручные операции становятся узким местом, ваше производство — отличный кандидат для автоматического изгиба проволоки.
Может ли Belan настроить автоматическое решение для сгибания проволоки?
Да. Belan может порекомендовать конфигурации станков и решения для формования на основе ваших спецификаций проволоки, чертежей продукции, производственных требований и потребностей применения. Обмен чертежами и производственными данными помогает подобрать правильный класс машины, конфигурацию осей и инструменты перед инвестициями.


